Program "Konwerting taśm samoprzylepnych i taśm OCA z wykorzystaniem środowiska Clean
Room" W ramach działania 3.2 "Innowacje w MŚP" w ramach Regionalnego Programu
Operacyjnego Województwa Śląskiego na lata 2014-2020.
Oberflächenvorbereitung vor dem Verkleben — 7 Fehler, die selbst das beste Klebeband ruinieren
„Kein Klebstoff funktioniert gut auf Schmutz. Sauberkeit ist die erste Stufe jeder Verbindung.“
Tomasz Gorzawski, CVGS
Man sagt, dass 80 % der Ausfälle von Klebeverbindungen bereits bei der Oberflächenvorbereitung beginnen. Das ist keine Marketing-Übertreibung, sondern eine Beobachtung aus Tausenden von Produktionsimplementierungen. Das beste Klebeband und der beste Klebstoff helfen nicht, wenn die Oberfläche fettig, staubig oder kalt ist — oder wenn die Umgebungsbedingungen am Arbeitsplatz, Temperatur und Luftfeuchte, außerhalb jeder Kontrolle bleiben.
Warum die Oberflächenvorbereitung am wichtigsten ist
Eine richtig vorbereitete Oberfläche bringt vier messbare Vorteile: Sie erlaubt es, die Eigenschaften des Klebstoffs voll auszuschöpfen, sichert stabile und wiederholbare Verbindungen in der Produktion, verringert das Risiko des Ablösens in späteren Prozessschritten und reduziert Reklamationen, Nacharbeit und Materialverluste.
LSE-Materialien (PP, PE, POM, TPE) haben eine niedrige Oberflächenenergie — der Klebstoff verläuft nicht, die Adhäsion ist schwach oder gar nicht vorhanden. Deshalb benötigen sie eine aktivierende Behandlung. Aber auch HSE-Materialien (Metall, Glas, PC, ABS) haben Mindestanforderungen an die Sauberkeit, damit der Klebstoff sein Maximum erreicht.
Zwei Kategorien von Vorbereitungsmethoden
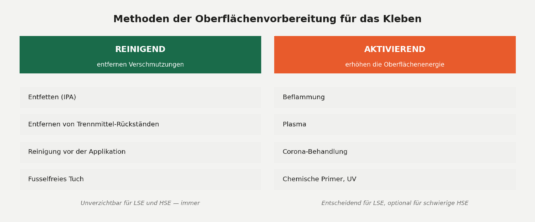
Abb. 1. Zwei Kategorien der Oberflächenbehandlung im Kontext des Klebens: Reinigung — immer, Aktivierung — für LSE und schwierige HSE.
Reinigende Methoden
Ihre Aufgabe ist es, die Schicht aus Schmutz, Fett, Staub und Kontamination zu entfernen. Unverzichtbar für LSE wie für HSE. Dazu gehören: Entfetten mit Isopropanol (IPA) oder dedizierten Reinigern, Entfernen von Trennmittel-Rückständen aus dem Spritzguss, Waschen der Teile vor der Applikation und Abwischen mit einem fusselfreien Tuch.
Aktivierende Methoden
Ihr Ziel ist es, Polarität, Oberflächenenergie und Benetzbarkeit zu erhöhen. Entscheidend für LSE. Dazu gehören: Beflammung, Plasma, Corona-Behandlung, UV, ionisierende Strahlung sowie chemische Primer und Haftvermittler. Wir behandeln sie ausführlich im nächsten Artikel der Serie (4/10).
7 Fehler, die die Verbindung ruinieren
1. Dasselbe Tuch für viele Teile verwenden
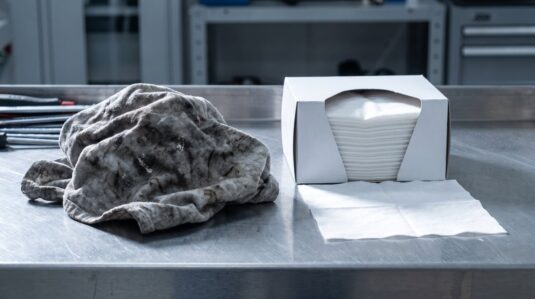
Ein Klassiker. Der Bediener entfettet Teil für Teil mit immer demselben Tuch, was natürlich immer schlechtere Ergebnisse bringt — statt die Verschmutzung zu entfernen, wird sie nur verteilt. Handschuhe, die Fett auf die Oberfläche übertragen, wirken genauso. Das Ergebnis: eine Oberfläche, die sauber aussieht, aber mit einem dünnen Film verteilter Verschmutzung bedeckt ist, der die Adhäsion wirksam blockiert.
LÖSUNG
Tuchwechsel alle paar Teile oder Einwegtücher, fusselfreie, für das Entfetten vorgesehene Materialien, frische Handschuhe. Die Wechselfrequenz gehört in die Arbeitsanweisung. In qualitätskritischen Anwendungen — ein sauberer Arbeitsplatz mit Zugangskontrolle.
Foto 1. Links ein Werkzeug, das Schmutz verteilt; rechts eines, das ihn entfernt. Der Unterschied kostet wenige Cent pro Teil. (Symbolbild.)
2. Zu wenig Reinigungsmittel
„Ein paar Tropfen reichen“ — sie reichen nicht. Das Reinigungsmittel muss die gesamte Fläche benetzen, die Fette lösen und verdunsten, sodass eine saubere, trockene Oberfläche zurückbleibt. Sparen am IPA führt zum Kleben auf einer teilweise verschmutzten Oberfläche, und die an der Chemie gesparten Cent kommen hundertfach als Reklamationen zurück.
LÖSUNG
Aerosole, Dosierspender oder fertige, mit Reiniger getränkte Tücher — die Dosis hängt nicht mehr vom Ermessen des Bedieners ab.
3. Kleben bei zu niedriger Temperatur
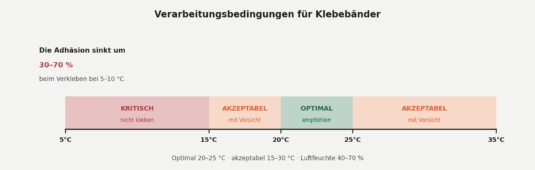
„Kalter Klebstoff klebt nicht“ — das ist keine Metapher. Klebstoffe reagieren mit ihrem gesamten Verhalten auf die Temperatur. Kleben unter 15 °C oder die Verwendung eines Bands direkt aus dem 5–10 °C kalten Lager führt dazu, dass der Klebstoff einen niedrigen Tack hat und die Oberfläche nicht benetzt — er ist hart und steif und füllt die Mikrorauheit nicht. Die Adhäsion sinkt dann um 30–70 % (ein Bereich aus Beobachtungen und Tests von CVGS — keine Konstante für jeden Klebstoff und jedes Substrat), und die Verbindungen beginnen am ersten Tag des Einsatzes zu versagen.
Diese Regel gilt für alle Arten von Klebebändern und Klebstoffen — nicht nur für PSA-Systeme. Es unterscheidet sich das Ausmaß des Effekts, nicht der Mechanismus.
Abb. 2. Temperaturbereiche für die Applikation von Klebebändern. Kalte Materialien brauchen mehrere Stunden Akklimatisierung an die Bedingungen des Arbeitsplatzes, bevor sie verklebt werden.
LÖSUNG
Überwachung der Bedingungen am Arbeitsplatz, Lagerung der Klebematerialien gemäß Herstellerempfehlung und Applikation bei kontrollierter Temperatur und Luftfeuchte: optimal 20–25 °C, mindestens 15 °C, Luftfeuchte 40–70 %. Das genaue Minimum für ein konkretes Band immer im TDS prüfen.
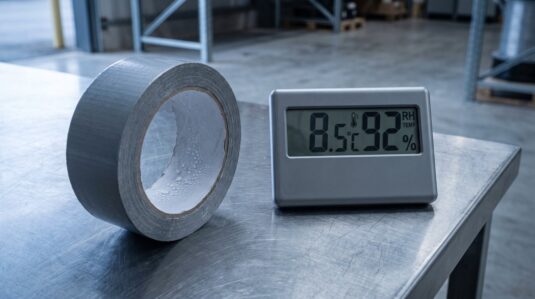
Foto 2. Eine Rolle direkt aus dem kalten Lager — Kondensat auf der Oberfläche signalisiert, dass die Applikation noch fern ist. Akklimatisierung dauert Stunden, nicht Minuten. (Symbolbild.)
4. Zu viel Zeit nach dem Abziehen des Liners
PSA-Klebstoffe sind per Definition zur Umgebung hin offen. In dem Moment, in dem der Schutzliner abgezogen wird, beginnt die Klebstoffoberfläche zu altern: Der Klebstoff verliert seine anfängliche Klebrigkeit und sammelt Staub, Partikel und Mikroverunreinigungen. Die Benetzbarkeit sinkt, der Klebstoff „fließt“ nicht mehr in die Oberfläche. Das Ergebnis: ein Adhäsionsverlust von bis zu 30–60 % — das reale Ausmaß hängt von Expositionszeit, Staubbelastung, Luftfeuchte und Temperatur am Arbeitsplatz ab (Bereich aus CVGS-Daten).
LÖSUNG
Die Zeit vom Freilegen der Klebstoffschicht bis zur Applikation optimieren. Geöffnete Teile nicht auf der Linie liegen lassen — das gilt für Prozesspausen, Schichtwechsel und gewöhnliche Mittagspausen. Hilfreich sind partielle Liner-Stanzungen, die den Klebstoff erst im Moment der Applikation freilegen.
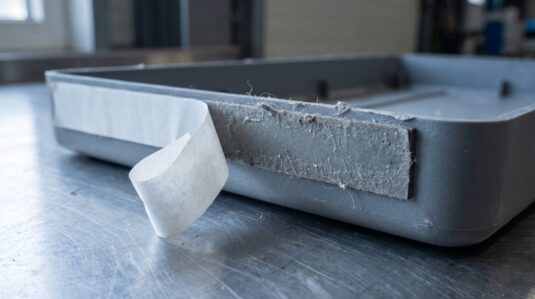
Foto 3. „Auf Vorrat“ freigelegter Klebstoff sammelt Staub und Fusseln aus der Luft — jede Minute Exposition ist ein realer Adhäsionsverlust. (Symbolbild.)
5. Kein Anpressdruck bei der Applikation
PSA-Klebstoffe werden durch Druck aktiviert. Sanftes Auflegen des Bands, ungleichmäßiger Druck, keine Andrückrolle — all das führt dazu, dass der Klebstoff die Mikrorauheit nicht füllt. In Labortests beträgt der minimale Anpressdruck 1,5–3 kg/cm². Ohne Andrücken erhalten wir fälschlich niedrige Adhäsionswerte.
LÖSUNG
Arbeitsanweisung, pneumatische Andrückvorrichtungen, Andrückschuhe und in Serienanwendungen Applikationsstationen mit parametrierter Kraft und Andrückzeit. Ein beheizter Andrückschuh beschleunigt zusätzlich den Aufbau der Verbindung.
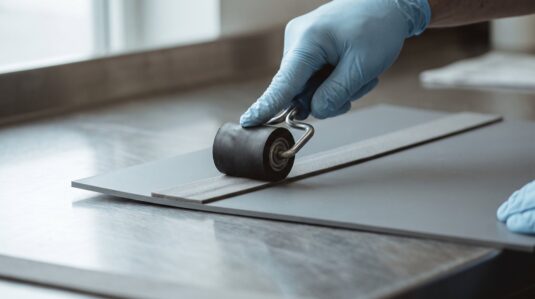
Foto 4. Die Andrückrolle ist der günstigste „Aktivator“ eines PSA-Klebstoffs — erst unter Druck fließt der Klebstoff in das Mikroprofil des Substrats. (Symbolbild.)
6. Zu frühes Belasten der Verbindung
PSA-Klebstoffe bauen ihre Festigkeit über die Zeit auf. Direkt nach der Applikation hat die Verbindung nur 30–50 % ihrer Endfestigkeit. Die vollen Eigenschaften erreicht der Klebstoff erst nach 24–72 Stunden. Viele Teams testen jedoch, „ob es hält“, belasten das Teil, erzeugen Vibrationen oder verschieben es direkt nach dem Kleben. All das zerstört eine noch nicht entwickelte Verbindung.
LÖSUNG
Den Festigkeitsaufbau in der Prozessanalyse und im Ablauf der Operationen berücksichtigen: keine Lasten, Vibrationen oder Transporte unmittelbar nach der Applikation. Mindestens 24 h Ruhe, 72 h für kritische Anwendungen.
7. Dehnen des Materials während der Applikation
Dieser Fehler bleibt oft unbemerkt, kann aber fatal sein. Wird das Material beim Kleben gedehnt, „zieht es sich“ nach der Applikation zurück und reißt das Band ab. Genauso wirkt die Steifigkeit des Materials — das Teil versucht, in seine ursprüngliche Form zurückzukehren, und erzeugt ablösende Kräfte. Besonders problematisch ist das Formgedächtnis von Rollenmaterial: Abgerolltes Material „will“ weiterhin gekrümmt sein.
LÖSUNG
Materialien, Träger und Klebstoffschichten in angemessener Qualität, Lehren, die eine spannungsfreie Applikation erleichtern, und in der Serienproduktion automatische Applikatoren.
REGEL
Ist das Material gedehnt, kämpft das Band nicht gegen die Oberfläche — sondern gegen die Physik. Und die gewinnt immer.
Foto 5. Formgedächtnis in Aktion: Ein gebogenes Teil kehrt in seine Geometrie zurück und hebt das Bandende an. Das ist kein Klebstofffehler — das ist Spannung im Material. (Symbolbild.)
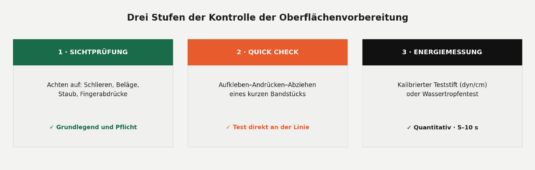
Kontrolle der Vorbereitungsqualität — drei Stufen
Abb. 3. Drei Kontrollstufen: von der einfachen Sichtprüfung über den schnellen Bandtest bis zur quantitativen Messung der Oberflächenenergie.
Sichtprüfung
Grundlegend und obligatorisch — und zugleich am häufigsten übersprungen. Wir achten auf Schlieren, Beläge, Staub, Fingerabdrücke. Die Oberfläche muss gleichmäßig, matt und trocken sein. Wir prüfen, ob der Bediener den Schmutz nicht „verschmiert“ statt ihn zu entfernen. Diese einfache Kontrolle eliminiert die meisten Fehler.
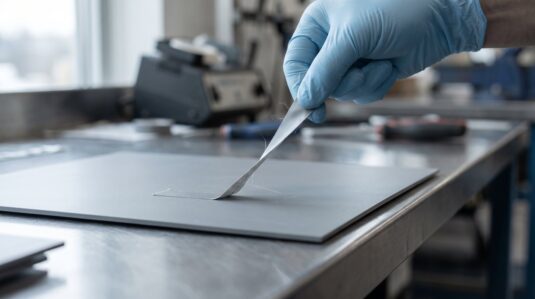
Vorab-Adhäsionstest (Quick Check)
Ein kurzes Stück Band aufkleben, andrücken und abziehen. Wir beurteilen, ob es sich zu leicht löst und ob es Verschmutzungen oder eine Beschichtung mit abhebt. Ein einfacher Test, den jeder Bediener nach minimaler Schulung durchführen kann.
Foto 6. Quick Check: aufkleben, andrücken, abziehen. Dreißig Sekunden, die eine schlecht vorbereitete Oberfläche entdecken, bevor es der Kunde tut. (Symbolbild.)
Messung der Oberflächenenergie
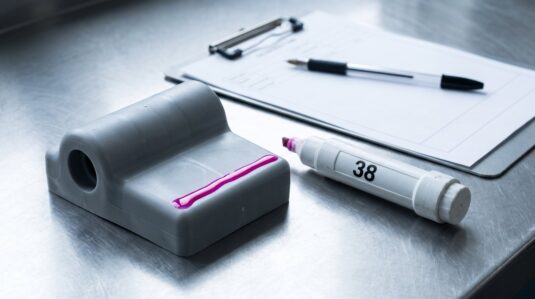
Test mit Teststift oder Testtinte (z. B. 38 dyn/cm) oder Wassertropfentest mit Beurteilung des Kontaktwinkels. Er zeigt, ob die Oberfläche den Klebstoff „will“. In 5–10 Sekunden durchgeführt, liefert er harte Zahlen. Die Messmethoden und die Werkzeugwahl haben wir ausführlich im Artikel 1/10 über LSE und HSE beschrieben.
Die Spezifikation, die fast niemand schließt — die minimale Oberflächenenergie des Produkts
In Einkaufsspezifikationen und Zeichnungen taucht sehr leicht eine minimale Adhäsion des Klebebands auf. Kein Wunder — die Werte liegen auf der Hand, denn die Hersteller veröffentlichen sie in den technischen Datenblättern (TDS). Deutlich seltener trägt jemand die zweite Hälfte der Gleichung ein: die minimale Oberflächenenergie des eigenen Produkts.
Und ohne sie hängt die Adhäsionsanforderung im Leeren. TDS-Werte werden auf genormten Platten gemessen — meist auf poliertem Edelstahl — und nicht an Ihrem Teil aus modifiziertem PP oder Rezyklat. Das Ergebnis kennen wir aus Reklamationen: Der Bandlieferant erfüllt die Spezifikation, der Prozess folgt der Anweisung, und die Verbindungen versagen trotzdem, weil die einzige unkontrollierte Variable die Oberfläche des Produkts war.
So schließen Sie die Spezifikation:
Die minimale Oberflächenenergie in der Klebezone in die Zeichnung oder Spezifikation des Produkts eintragen — für die meisten Klebstoffe ist ≥ 38 dyn/cm eine praktikable Schwelle.
Die Messmethode festlegen (Testtinte oder Teststift) und den Kontrollzeitpunkt: Wareneingang der Materialcharge und — bei Aktivierung — das Ende des Fensters zwischen Aktivierung und Verklebung.
Bei Recyclingmaterialien und Polymerblends — Messung Charge für Charge, denn die Streuung zwischen Chargen kann größer sein als bei Neuware.
Bei Reklamationen: zuerst die Oberflächenenergie des Produkts messen, erst dann über das Band diskutieren.
GRUNDSATZ
Die Adhäsion aus dem TDS beschreibt das Band. Die Oberflächenenergie beschreibt Ihr Produkt. Die Spezifikation ist erst geschlossen, wenn sie beide Werte enthält.
Foto 7. Die Messung, die die Spezifikation schließt: die Oberflächenenergie des Produkts, in der Klebezone gemessen und in der Dokumentation festgehalten — neben der geforderten Adhäsion des Bands. (Symbolbild.)
Der häufigste organisatorische Fehler: von Anfang an der komplizierte Ansatz
Wir sehen es oft bei Kunden: Investitionen in Plasma, Corona, UV — bevor das Grundproblem gelöst ist. Und das Problem ist meistens fehlendes Entfetten, Feuchtigkeit, Staub, das falsche Tuch oder eine zu niedrige Temperatur.
GRUNDSATZ
Zuerst die Grundlagen, dann die Spezialtechnologien. Plasma, Corona und Primer sind mächtige Werkzeuge — aber sie ersetzen kein frisches Tuch, keinen sauberen Handschuh und keine richtige Temperatur am Arbeitsplatz.
Das zweite systemische Problem ist fehlende Konsequenz. Jede Schicht macht es auf ihre Weise, die Reinigungsmittel wechseln, die Ablüftzeiten sind unterschiedlich. Das führt zu nicht wiederholbaren Ergebnissen und „Zufallsqualität“ — am Montag hält alles, am Mittwoch geht die halbe Charge in die Reklamation.
Checkliste des Technologen
Schritt
Was zu tun ist
Wie prüfen
Spezifikation
Minimale Oberflächenenergie des Produkts in der Klebezone (z. B. ≥ 38 dyn/cm) in Zeichnung oder Spezifikation eingetragen
Eintrag in der Dokumentation + Tintenmessung bei der Chargenabnahme
Umgebung
20–25 °C, Luftfeuchte 40–70 %, keine Kondensation
Thermo-Hygrometer am Arbeitsplatz
Akklimatisierung
Band und Materialien mindestens einige Stunden bei Arbeitsplatztemperatur
Aufzeichnung des Lieferdatums aus dem Lager
Reinigung
IPA oder dediziertes Mittel, fusselfreies Tuch, frisch
Prozessstandardkarte
Ablüften
Warten, bis das Mittel vollständig verdunstet ist (typisch 30–60 s)
Sichtprüfung — Oberfläche matt und trocken
Kontrolle
Visuell + ggf. Testtinte oder Teststift 38 dyn/cm
Ergebnisaufzeichnung je Serie
Applikation
Sofort nach dem Abziehen des Liners, Anpressdruck 1,5–3 kg/cm²
Andrückrolle mit Kraftkontrolle
Festigkeitsaufbau
Mindestens 24 h ohne Last, 72 h für kritische Anwendungen
Produktionsplan berücksichtigt die Zeit
Tab. 1. Checkliste der Oberflächenvorbereitung — von der Spezifikation über Umgebung und Reinigung bis zum Festigkeitsaufbau der Verbindung.
Zusammenfassung
Sieben Fehler, eine Checkliste und ein Wert in der Spezifikation, der am leichtesten vergessen wird. Oberflächenvorbereitung ist nichts, was man „ab und zu macht, wenn es ein Problem gibt“. Sie ist eine in den Prozess eingeschriebene Routine mit dokumentierter Prozedur, Ergebniskontrolle und geschlossener Spezifikation — auf der Bandseite (Adhäsion) und auf der Produktseite (Oberflächenenergie). Ein solcher Standard ist schnell einzuführen und liefert die höchste Rendite aller Investitionen ins Kleben.
„Zuerst die Grundlagen, dann die Spezialtechnologien.“
Tomasz Gorzawski, CVGS
KONTAKT ZUM CVGS-LABOR
Sie möchten die Oberflächenvorbereitung in Ihrer Produktion vereinfachen? Vereinbaren Sie eine Beratung mit dem CVGS-Labor — wir helfen Ihnen, einen Standard einzuführen, der zu Ihren Materialien und Arbeitsbedingungen passt.
LSE vs HSE
„Es liegt nicht daran, dass das Klebeband nicht gut haftet – sondern daran, dass die Oberfläche es nicht haften lässt.“
Tomasz Gorzawski, CVGS
Wenn Sie schon einmal versucht haben, doppelseitiges Klebeband auf ein Polypropylen-Gehäuse zu kleben, und festgestellt haben, dass es sich nach wenigen Stunden schon bei der geringsten Berührung löste – dann hatten Sie nicht einfach nur Pech. Sie hatten es mit einem Material mit niedriger Oberflächenenergie zu tun. Zu verstehen, was Oberflächenenergie ist und wie sie Materialien in LSE und HSE einteilt, ist der erste Schritt, um sicherzustellen, dass Klebeverbindungen nicht länger dem Zufall überlassen sind.
Oberflächenenergie in einem einzigen Diagramm
Der schnellste Weg, den Unterschied zwischen LSE und HSE zu erkennen, besteht darin, zu beobachten, wie sich dasselbe Klebeband auf beiden Oberflächenarten verhält. Derselbe Klebstoff. Derselbe Anpressdruck. Unterschiedliche Substrate. Unterschiedliche Ergebnisse.
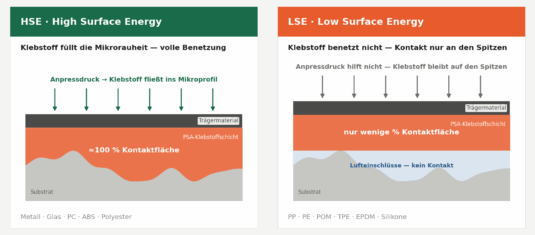
Der entscheidende Faktor ist nicht die Dicke der Klebeschicht, sondern vielmehr, inwieweit der Klebstoff das Mikroprofil des Substrats ausfüllen kann. Darin liegt der entscheidende Unterschied zwischen einer Verbindung, die jahrelang hält, und einer, die bereits nach wenigen Stunden versagt.
Abb. 1. Dasselbe Klebeband auf einer HSE- und einer LSE-Oberfläche. Auf der HSE-Oberfläche füllt der Klebstoff die Mikrorauheit aus und erreicht einen nahezu vollständigen Kontakt mit dem Substrat. Auf der LSE-Oberfläche liegt er auf den Spitzen des Profils auf – zwischen dem Klebstoff und dem Substrat bleiben Luftspalten bestehen, und die tatsächliche Kontaktfläche beträgt nur wenige Prozent der Nennfläche.
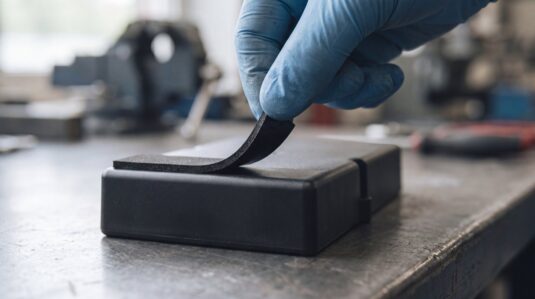
Abb. 1. So sieht es in der Praxis aus: Das Schaumklebeband lässt sich fast spurlos vom PP-Gehäuse ablösen – der Klebstoff hat sich nie mit dem Untergrund verbunden. (Illustrationsfoto.)
VORAUSSETZUNGEN FÜR EINE GUTE HAFTUNG
Hohe Oberflächenenergie des Untergrunds + gute Haftung des Klebstoffs + ausreichende Kohäsion der Klebeschicht bzw. des Trägers. Fehlt auch nur eines dieser Elemente, ist es nur eine Frage der Zeit, bis die Verbindung versagt.
Was sind LSE und HSE?
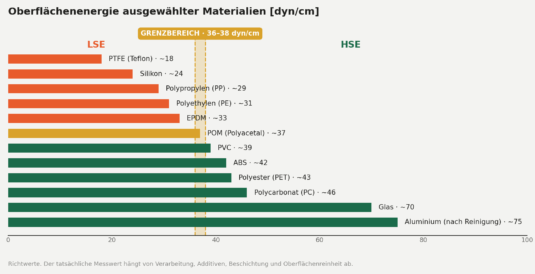
Materialien werden anhand ihrer Oberflächenenergie in zwei Gruppen unterteilt. Die Trennlinie wird üblicherweise bei 36–38 dyn/cm gezogen – oberhalb dieses Wertes haften die meisten PSA-Klebstoffe ohne zusätzliche Behandlung gut; darunter ist eine Aktivierung oder ein spezielles Klebeband für LSE erforderlich.
Wir betrachten diesen Wert eher als praktischen Anhaltspunkt denn als physikalische Konstante. Das Ergebnis hängt vom jeweiligen Material, der verwendeten Beschichtung, der Sauberkeit, der Oberflächenbehandlung und dem Oberflächenzustand ab – weshalb wir im Diagramm einen Bereich und keine einzelne Linie markiert haben.
Abb. 2. Eine vereinfachte Skala der Oberflächenenergie für typische Fertigungswerkstoffe. Der Bereich von 36–38 dyn/cm stellt einen Schwellenwert dar – unterhalb dieses Wertes verhält sich der Werkstoff wie ein LSE und erfordert eine Aktivierung oder ein spezielles Klebeband. Die Werte sind ungefähre Angaben; die tatsächlichen Messwerte hängen von der Verarbeitung, den Additiven und dem Oberflächenzustand ab.
HSE – Hohe Oberflächenenergie
Der Klebstoff benetzt die Oberfläche äußerst gut; die Haftung ist stark, und Acrylklebebänder (wie z. B. VHB) erreichen ihre volle Festigkeit ohne zusätzliche Aktivatoren. Zu dieser Gruppe gehören Metalle, Glas, Polycarbonat (PC), ABS, Polyester, PVC, Polyurethan, Acrylate und Kapton.
LSE – Niedrige Oberflächenenergie
Der Klebstoff verteilt sich nicht; er bildet Tröpfchen auf der Oberfläche, und die Haftung ist schlecht oder fehlt gänzlich. Typische Beispiele sind: Polypropylen (PP), Polyethylen (PE – HDPE, LDPE), Polyacetal (POM), thermoplastische Elastomere (TPE, TPU), EPDM und modifiziertes PA6.
Die schwierigsten Materialien sind Teflon (PTFE) und Silikone. Um es präziser auszudrücken, als sie einfach als „nicht verklebbar“ zu bezeichnen: Sie lassen sich mit Standard-Klebstoffsystemen nur sehr schwer verkleben; durch den Einsatz spezieller Primer, Oberflächenaktivierung oder spezieller Klebstoffe kann jedoch eine Verklebung erreicht werden.
Welche Materialien sind LSE und welche sind HSE – Referenzleitfaden
Tabelle 1 – Welche Materialien sind LSE und welche sind HSE: ein Spickzettel
Material
Oberflächenenergie [dyn/cm]
Gruppe
Was das in der Praxis bedeutet
PTFE (Teflon)
~18
LSE
Erfordert spezielle Systeme, Primer oder Aktivierung
Verhält sich je nach Charge unterschiedlich — immer messen
Modifiziertes PA6
~36–42
Grenzbereich
Modifikatoren können das Material Richtung LSE verschieben
PVC
~39
HSE
Standardklebstoffe haften; Vorsicht bei Weichmachern
ABS
~42
HSE
Guter Untergrund für Acrylatklebebänder
Polyester (PET), Kapton
~43
HSE
Stabile, vorhersehbare Verbindungen
Polycarbonat (PC), Acrylate, PUR
~44–46
HSE
VHB erreicht volle Festigkeit ohne Aktivator
Glas
~70
HSE
Sehr guter Untergrund nach dem Entfetten
Metalle (Stahl, Aluminium)
≥75 nach Reinigung
HSE
Der Oberflächenzustand entscheidet: Öl, Oxide, Beschichtungen
Tab. 1. Richtwerte der Oberflächenenergie und ihre Konsequenzen für die Klebebandauswahl. Materialien im Grenzbereich sollten vor der Lösungswahl immer gemessen werden.
Problemkategorie – Recyclingmaterialien und poröse Oberflächen
Selbst wenn das Grundmaterial HSE ist, kann das Vorhandensein von Additiven, Stabilisatoren, Formtrennmitteln oder einer leichten Ölschicht die effektive Oberflächenenergie drastisch verringern. Dasselbe gilt für recycelte Oberflächen – sie können sich wie LSE verhalten, auch wenn sie chemisch gesehen HSE sind.
Bei recycelten Materialien und Polymermischungen sind die Schwankungen der Messergebnisse oft deutlich größer als bei Neuware. Das bedeutet, dass eine einzelne Messung an einer einzigen Charge nicht ausreicht, um die Frage zu klären.
AUS DER ERFAHRUNG VON CVGS
Wir hatten einen Fall, bei dem ein Klebeband mit stabilen, wiederholt überprüften Parametern nicht mehr funktionierte, nachdem der Kunde auf recyceltes Material umgestellt hatte. Die Ursache lag nicht im Klebeband selbst, sondern in der instabilen und verringerten Oberflächenenergie des neuen Substrats.
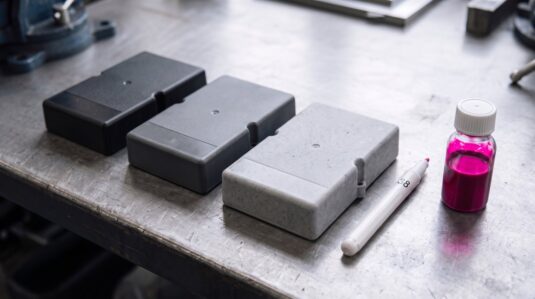
Abb. 2. Drei Chargen desselben recycelten Bauteils – Unterschiede in Farbton und Textur sind mit bloßem Auge erkennbar, und die Oberflächenenergie variiert entsprechend. (Illustratives Foto.)
Wie misst man die Oberflächenenergie in der Praxis – mit einem Marker oder mit Tinte?
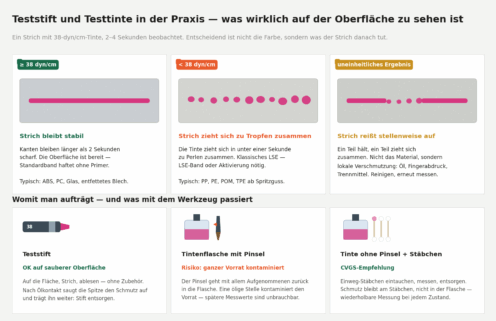
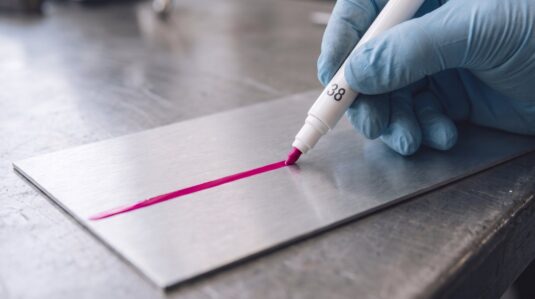
Bevor Sie sich für ein Klebeband entscheiden, sollten Sie genau wissen, womit Sie es zu tun haben. Dazu werden zwei auf einen bestimmten Wert in dyn/cm (in der Regel 38) kalibrierte Hilfsmittel verwendet: ein Testmarker und Testtinte. Das Messprinzip ist in beiden Fällen dasselbe – Sie ziehen eine mehrere Zentimeter lange Linie und beobachten diese 2–4 Sekunden lang (die Beobachtungsdauer hängt von der Art der Tinte ab). Eine Linie, die gerade bleibt, zeigt an, dass die Oberfläche mindestens das getestete Energieniveau aufweist. Eine Linie, die zu Punkten zusammenläuft oder „schrumpft“, deutet auf ein niedrigeres Energieniveau hin.
Der Unterschied zwischen dem Marker und der Tinte liegt daher nicht in der Physik der Messung, sondern darin, was mit dem Messmittel geschieht, nachdem es mit einer verschmutzten Oberfläche in Kontakt gekommen ist.
So interpretieren Sie das Ergebnis – drei Szenarien, die Sie vor Ort beobachten werden
In der Praxis verhält sich die Linie auf eine von drei Weisen, die jeweils zu einer anderen Entscheidung führen:
Die Linie behält ihre Form länger als 2 Sekunden bei – die Oberfläche weist mindestens das getestete Energieniveau auf. Sie können mit einer Standardlösung verkleben.
Die Linie zerfällt in weniger als einer Sekunde in Punkte – ein klassischer LSE-Fall. Sie benötigen Klebeband in LSE-Qualität oder eine Oberflächenaktivierung.
Die Linie bricht an einigen Stellen – ein Teil der Linie hält, ein Teil schrumpft. Dies liegt in der Regel nicht am Material, sondern an lokalen Verunreinigungen: Öl, ein Fingerabdruck oder ein Trennmittel aus der Form. Reinigen, entfetten und erneut messen.
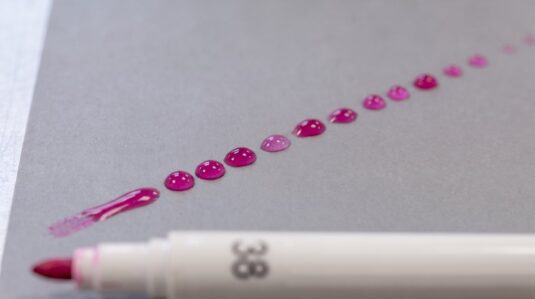
Abb. 3. Drei typische Messwerte für eine 38-dyn/cm-Linie und drei Möglichkeiten, diese zu zeichnen. Der Marker und die Tinte ergeben denselben Wert, reagieren jedoch unterschiedlich auf den Kontakt mit einer verschmutzten Oberfläche – und genau dieser Unterschied, nicht die Genauigkeit, ist ausschlaggebend für die Wahl des Werkzeugs.
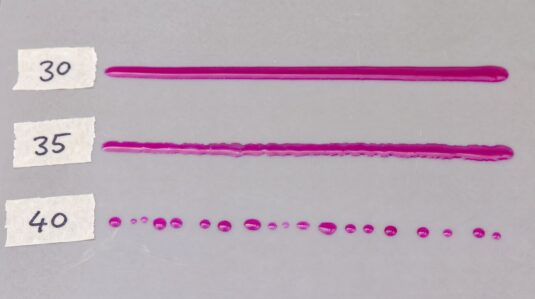
Abb. 3. Bracketing auf einer PP-Platte: Tinte 30 benetzt die Oberfläche und bleibt in der Linie; 35 beginnt an den Rändern aufzubrechen; 40 schrumpft zu Tröpfchen zusammen – die Oberflächenenergie des Materials beträgt ca. 30–35 dyn/cm. (Veranschaulichendes Foto.)
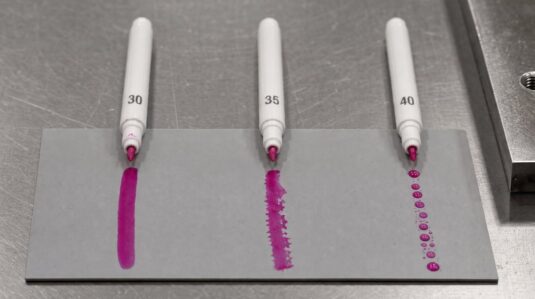
Abb. 4. Dieselbe Messung mit 30/35/40-Teststiften – drei Markierungen, drei Verhaltensweisen, eine Antwort. (Beispielfoto.)
Fünf Szenarien aus der Produktion
Die Theorie endet in dem Moment, in dem man vor der Maschine steht. Im Folgenden sind die Szenarien aufgeführt, die bei der Prüfung der Oberflächenenergie am häufigsten auftreten – und die Schlussfolgerungen, die sich daraus ziehen lassen.
Ein PP-Gehäuse direkt aus der Spritzgussmaschine. Die Linie bricht sofort ab. Das ist keine Überraschung – PP ist per Definition LSE. Die Entscheidung fällt sofort: LSE-Band oder Aktivierung.
Aluminiumblech nach dem Stanzen. Der Marker zeigt „unter 38“ an, obwohl Aluminium ein klassisches HSE-Material ist. Man misst nicht das Metall – man misst die dünne Schicht an Prozessöl, die darauf zurückgeblieben ist. Nach dem Abwischen mit IPA bleibt die Markierung bestehen. Dies ist die häufigste Ursache für „seltsame“ Ergebnisse bei Metallen.
Polycarbonat mit Schutzfolie. Die Markierung hält hervorragend – nur dass sie auf der Folie ist und nicht auf dem Material selbst. Der Test wird immer auf der Oberfläche durchgeführt, die tatsächlich mit dem Klebeband in Kontakt kommt, nicht auf dem, was gerade darauf liegt.
PP nach Flammenaktivierung. Unmittelbar nach der Aktivierung hält die 38er-Markierung. Nach zwei Tagen ist der Effekt bereits merklich schwächer – die Aktivierung lässt mit der Zeit nach. Daher ist es notwendig, nicht nur unmittelbar nach der Aktivierung zu messen, sondern auch am Ende des tatsächlichen Zeitfensters zwischen Aktivierung und Verklebung.
Ein Ausschnitt aus recyceltem Material, eine andere Rohstoffcharge. Die vorherige Charge hat den Test ohne Probleme bestanden; dieselbe Linie auf der neuen Charge zerfällt in Punkte. Bei recycelten Materialien werden die Messungen chargenweise durchgeführt und nicht nur einmal pro Produktionslauf.
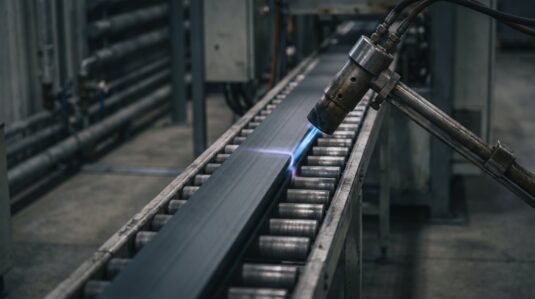
Abb. 5. Flammenaktivierung eines PP-Profils auf der Produktionslinie – erhöht die Oberflächenenergie von Polyolefinen von ca. 30 auf über 45 dyn/cm, doch der Effekt lässt mit der Zeit nach. (Veranschaulichende Abbildung.)
Testmarker – schnelle Überprüfung beim Kunden vor Ort
Der Marker ist unübertroffen, wenn es auf Schnelligkeit ankommt: Man betritt die Werkstatt, zieht eine Linie und hat sofort die Antwort. Er benötigt nichts außer sich selbst. Allerdings gibt es eine Voraussetzung für den Einsatz und eine Falle.
Saubere Oberfläche – zuverlässiges Ergebnis. Der Marker funktioniert perfekt auf für die Verklebung vorbereiteten Untergründen: nach Waschen, Entfetten und Aktivieren.
Eine verschmutzte oder ölige Oberfläche – werfen Sie den Marker weg. Die Spitze nimmt Schmutz von der Oberfläche auf und überträgt ihn auf nachfolgende Messungen. Der Effekt ist heimtückisch: Sobald der Marker mit Öl in Kontakt kommt, beginnt er, die Ergebnisse selbst bei einwandfreien Materialien zu „unterschätzen“, sodass der Techniker Chargen aussortiert, bei denen eigentlich alles in Ordnung war.
Abb. 6. Eine Markierung mit 38 dyn/cm auf entfettetem Aluminium – die Linie behält ihre Form bei, und die Oberfläche ist bereit für die Verklebung. (Illustratives Foto.)
Abb. 7. Derselbe Wert auf Polypropylen – die Linie zerfällt innerhalb von 2–4 Sekunden in Tröpfchen. Ein klassisches LSE-Ergebnis. (Illustratives Foto.)
LSE. (Illustratives Foto.)
Testtinte – wiederholbare Messung im Produktionsprozess
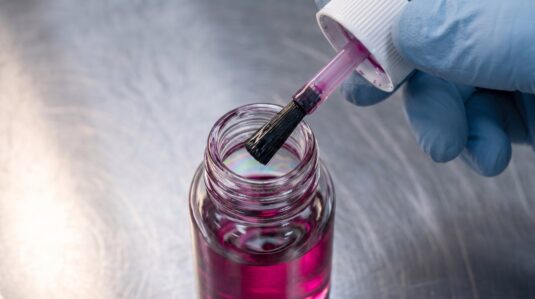
Tinte in einem Behälter mit Pinsel weist einen Konstruktionsfehler auf, der erst im eigentlichen Produktionsprozess sichtbar wird: Der Pinsel kehrt zusammen mit allem, was er von der Oberfläche aufgenommen hat, in den Behälter zurück. Ein einziges ölhaltiges Substrat reicht aus, um den gesamten Vorrat zu verunreinigen.
FALLSTUDIE
Der Kunde verwendete Tinte in einem Behälter mit Pinsel, um Oberflächen vor dem Klebeprozess zu prüfen. Die Messung ergab einen Rückgang der Oberflächenenergie, und die Analyse deutete auf eine teilweise Ölverunreinigung des Materials hin. Das Problem bestand darin, dass Öl auch in den Tintenbehälter gelangt war – von diesem Zeitpunkt an war das gesamte Messsystem verunreinigt, und nachfolgende Messwerte waren nicht mehr zuverlässig.
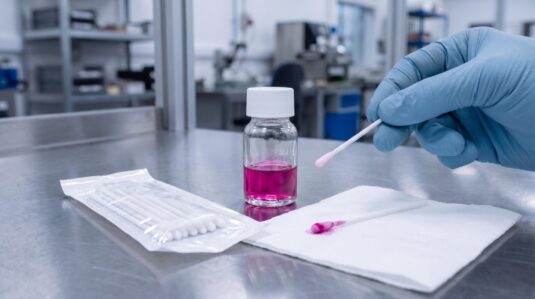
Empfehlung von CVGS: Tinte ohne Pinsel + Einweg-Auftragstupfer. Nach jeder verunreinigten Messung entsorgt man den Tupfer, nicht das gesamte Set.
Abb. 8. Der Pinsel kehrt mit dem, was er von der Oberfläche aufgenommen hat, zur Flasche zurück – auf der Oberfläche der Tinte ist bereits ein regenbogenfarbener Ölfilm zu erkennen. Ab diesem Zeitpunkt ist der gesamte Vorrat verunreinigt. (Illustratives Foto.)
Abb. 9. Empfohlenes Set: 10 ml Tinte ohne Pinsel und Einwegtupfer – ein neuer Tupfer für jede Messung. (Illustratives Bild.)
Wann sollte man einen Teststift und wann Tinte verwenden?
Tabelle 2 – Wann sollte man einen Teststift und wann Testtinte verwenden?
Situation
Empfohlene Methode
Warum
Schnellprüfung beim Kunden, saubere Oberfläche
Teststift
Ergebnis in 2–4 Sekunden, kein Zubehör, nichts läuft aus
Kontrolle nach dem Waschen oder Entfetten
Teststift oder Tinte mit Pinsel
Ein vorbereiteter Untergrund verunreinigt das Werkzeug nicht
Oberfläche in unbekanntem Zustand, Verdacht auf Ölverschmutzung
Tinte ohne Pinsel + Einweg-Wattestäbchen
Die Verschmutzung bleibt am Stäbchen, nicht im Tintenvorrat
Serienkontrolle in der Linie
Tinte ohne Pinsel + Einweg-Wattestäbchen
Wiederholbare Messwerte über die Zeit und über Schichten hinweg
Überprüfung der Aktivierungswirkung (Flamme, Plasma, Corona)
Tintensatz mit mehreren dyn/cm-Werten
Liefert das tatsächliche Niveau, nicht nur „über / unter”
Recyclingmaterialien, schwankende Rohstoffchargen
Tinte ohne Pinsel, Messung Charge für Charge
Die Streuung zwischen Chargen ist größer als bei Neuware
Tab. 2. Auswahl der Prüfmethode für die Oberflächenenergie je nach Produktionssituation.
Warum dies in der Produktion von Bedeutung ist
Der Unterschied zwischen LSE und HSE ist nicht nur theoretischer Natur. In der Praxis funktioniert es wie folgt:
Ein mit VHB-Klebeband verklebtes Polycarbonat-Bauteil (HSE) erreicht seine volle Festigkeit und delaminiert auch unter dynamischen Belastungen nicht. Das gleiche Klebeband auf einem Polypropylen-Gehäuse löst sich bereits nach wenigen Stunden „mit dem Fingernagel“ ab, wenn die Oberfläche nicht zuvor vorbereitet wurde.
Deshalb lautet die erste Frage bei der Auslegung einer Klebeverbindung: Mit welchem Material arbeite ich – LSE oder HSE? Die Antwort bestimmt alles: die Wahl des Klebebands, die Notwendigkeit einer Oberflächenvorbereitung sowie die Notwendigkeit, eine Grundierung oder eine Aktivierung (Flamme, Plasma, Korona) zu verwenden.
Für LSE entwickelte Klebebänder – so funktionieren sie
Da LSE-Oberflächen Klebstoff „nicht mögen“, haben Klebebandhersteller Lösungen entwickelt, die sie für sich gewinnen können. Klebebänder für LSE weisen mehrere Merkmale auf, die sie von Standardklebebändern unterscheiden:
Hohe Benetzbarkeit – Klebstoffe mit sehr hoher Fähigkeit, die Oberfläche zu benetzen.
Höhere Elastizität des Klebstoffs – wodurch Mikrorauheiten ausgeglichen werden können.
Modifizierter Kautschuk oder spezielle LSE-Acrylate – als chemische Basis.
Höhere Anfangshaftung – der Klebstoff „greift“ sofort auf der schwierigen Oberfläche.
Die Möglichkeit, auf eine Grundierung zu verzichten – bei vielen Anwendungen ist die Verwendung eines Aktivators nicht mehr erforderlich.
Typische Anwendungsbereiche für LSE-Klebebänder
Montage von PP- und PE-Bauteilen (Gehäuse, Klappen, Griffe). Verkleben von Schaumstoffen auf PP/PE. Beschriftung von LSE-Oberflächen. Montage von Zierelementen auf Kunststoffen. Verkleben von EPDM- und TPE-Dichtungen. Anwendungen in der Automobil- und Haushaltsgeräteindustrie. Logistiketiketten auf LSE-Oberflächen.
Der Wassertropfentest – wenn Sie keinen Marker oder keine Tinte zur Hand haben
In Produktionsumgebungen ist nicht immer klar, wie hoch die tatsächliche Oberflächenenergie eines Materials ist – insbesondere nach Verfahren wie Spritzguss, Lackieren oder Prägen. Wir haben oben bereits Marker und Tinte angesprochen; wenn Sie beides nicht zur Hand haben, gibt es eine Methode, für die Sie nichts weiter als Wasser benötigen.
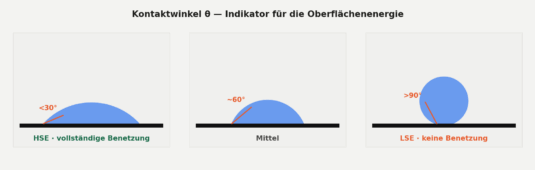
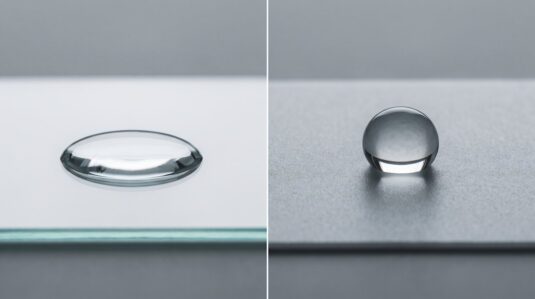
Der Kontaktwinkel wird bestimmt. Ein Tropfen, der sich flach ausbreitet (kleiner Kontaktwinkel), weist auf eine hohe Oberflächenenergie hin. Ein Tropfen, der eine halbkugelförmige oder „kugelförmige“ Form beibehält (großer Kontaktwinkel), weist auf eine niedrige Oberflächenenergie hin. Der Test liefert zwar keinen numerischen Wert, zeigt aber innerhalb weniger Sekunden den allgemeinen Trend auf und ermöglicht es Ihnen zu entscheiden, ob sich der Einsatz von Standardklebeband überhaupt lohnt.
Abb. 4. Kontaktwinkel eines Wassertropfens: unter 30° – eine HSE-Oberfläche; über 90° – eine LSE-Oberfläche, die aktiviert werden muss.
Abb. 10. Derselbe Wassertropfen auf Glas (HSE) und auf Polypropylen (LSE) – der Unterschied ist ohne jegliche Ausrüstung sichtbar. (Illustrationsfoto.)
PRAKTISCHER TIPP
Alle drei Tests – der Marker-, der Tinten- und der Wassertropfentest – dauern 2–3 Sekunden und erfordern keine spezielle Laborausrüstung. Dies sind die absoluten Grundlagen, die zum Werkzeugkasten jedes Klebetechnikers gehören sollten.
Zusammenfassung
Die Oberflächenenergie ist ein entscheidender Parameter, der darüber entscheidet, ob eine Verklebung erfolgreich sein wird – unabhängig davon, wie gut das von uns gekaufte Klebeband ist. HSE-Materialien (Metalle, PC, ABS, Glas) haften gut auf Klebstoff. LSE-Materialien (PP, PE, POM, TPE, EPDM) erfordern entweder Spezialklebebänder oder eine Oberflächenaktivierung. Die Unterscheidung zwischen diesen beiden Gruppen, die Messung des tatsächlichen Zustands der Oberfläche – anstatt zu raten – und die fundierte Wahl der Lösung sind die Grundlagen jeder dauerhaften Klebeverbindung.
„Die Qualität der Verbindung wird bereits vor dem Auftragen des Klebstoffs bestimmt – auf der Oberfläche.“
Tomasz Gorzawski, CVGS
Zuvor haben wir Ihnen den Unterschied zwischen Kohäsion und Adhäsion aufgezeigt; heute betrachten wir, wie sich LSE- und HSE-Materialien unterscheiden. In den nächsten Artikeln dieser Reihe zeigen wir Ihnen, wie Sie eine Oberfläche effektiv für die Verklebung vorbereiten, wie Sie den richtigen Klebstofftyp auswählen (Acryl vs. Kautschuk vs. Silikon) und wie Sie die Haftqualität mithilfe der Peel-, Loop-Tack- und Rolling-Ball-Methoden messen können.
Adhäsion vs. Kohäsion – Anatomie der Verbindung
„Ein Klebeband klebt nicht allein — es verklebt ein ganzes System. Ein gutes System kann Schrauben und Schweißnähte ersetzen.“
Tomasz Gorzawski, CVGS
Eine Klebverbindung hat keine einzelne „Haltekraft“. Sie hat Schichten, Grenzflächen, innere Spannungen und mindestens drei verschiedene Mechanismen, über die sie nachgeben kann. Zu verstehen, was Adhäsion ist, was Kohäsion ist und wie das Versagen jedes dieser Parameter für sich aussieht — das ist die Voraussetzung dafür, dauerhafte Verbindungen bewusst zu konstruieren, statt Brände zu löschen.
Aufbau einer Klebverbindung
Jede mit Klebeband hergestellte Verbindung ist in Wirklichkeit ein fünfschichtiger Aufbau: Substrat A, Klebstoff, Träger (bei doppelseitigen Bändern — ein Kern zwischen zwei Klebstoffschichten), wieder Klebstoff und Substrat B. Transferklebebänder haben keinen Träger — zwischen den Substraten liegt nur eine einzige Klebstoffschicht. Unabhängig von der Variante hängt die Dauerhaftigkeit des Ganzen davon ab, wie sich jede Schicht und jede Grenzfläche verhält.
Abb. 1. Jede Verbindung mit doppelseitigem Klebeband ist ein fünfschichtiger Aufbau mit zwei kritischen Grenzflächen. Das Versagen kann an einer Grenzfläche auftreten (Adhäsionsbruch) oder innerhalb der Klebstoffschicht (Kohäsionsbruch).
Adhäsion
Adhäsion ist die Kraft, die den Klebstoff an einer Oberfläche hält. Ihr Wert hängt von mehreren Faktoren ab: von der Oberflächenenergie des Substrats, von der Fähigkeit des Klebstoffs, die Oberfläche zu benetzen (Wet-out), und von der Sauberkeit dieser Oberfläche.
Adhäsion ist messbar — die typischen Methoden sind die Schältests bei 90° und 180°, denen wir einen eigenen Artikel dieser Reihe widmen. Adhäsion entsteht nicht ausschließlich im Moment der Applikation. Bei Haftklebstoffen kann sie mit fortschreitendem Wet-out über die Zeit zunehmen. Ihr endgültiges Niveau wird deshalb sowohl von den Applikationsbedingungen als auch von der Zeit bestimmt, die der Verbindung zum Aufbau gegeben wird.
Ob sie am Ende stark oder schwach ausfällt, entscheidet die richtige Applikation.
Wet-out — warum es so wichtig ist
Wet-out ist die Fähigkeit des Klebstoffs, über die Oberfläche zu fließen und in deren Mikrorauheit einzudringen. Ohne Wet-out berührt der Klebstoff das Substrat nur an den Spitzen der Unebenheiten — die wirksame Kontaktfläche beträgt nur einen Bruchteil der nominellen. Mit Wet-out füllt der Klebstoff die Täler zwischen den Spitzen und vergrößert die tatsächliche Kontaktfläche zwischen Klebstoff und Substrat erheblich. Der Begriff beschreibt das Verhalten des Klebstoffs und gilt damit für Flüssigklebstoffe ebenso wie für Haftklebstoffe in Bändern — mit dem Unterschied, dass der Klebstoff eines Bandes Anpressdruck und Zeit braucht, um in die Mikrorauheit des Substrats zu fließen.
Abb. 2. Wet-out auf mikroskopischer Ebene. Ohne Wet-out entsteht Kontakt nur an den Spitzen der Rauheit — dazwischen bleiben Lufteinschlüsse, die als Fehlstellen wirken und die Verbindung schwächen.
Was beeinflusst das Wet-out? Vor allem: die Kontaktzeit, der Anpressdruck bei der Applikation und die rheologischen Eigenschaften des Klebstoffs bei Applikationstemperatur.
Kohäsion — die innere Festigkeit des Materials
Kohäsion beschreibt die Fähigkeit eines Materials, unter Last seinen inneren Zusammenhalt zu bewahren. In Klebverbindungen beziehen wir sie meist auf die Klebstoffschicht — bei Bändern mit Träger, etwa aus Schaum, kann das Versagen aber ebenso innerhalb des Trägers selbst auftreten.
In der industriellen Praxis bestimmt die Kohäsion, wie sich der Klebstoff unter Dauerlast verhält (Scherung). Ein Band mit hoher Adhäsion, aber niedriger Kohäsion „schwimmt“ — es haftet fest, beginnt unter konstanter Last jedoch langsam zu kriechen, bis die Verbindung versagt.
Bleibt nach dem Trennen auf beiden Seiten Material zurück, sollte man nicht mehr nur fragen, ob der Klebstoff gut gehalten hat. Möglicherweise war der innere Zusammenhalt des Klebstoffs selbst oder des Trägers das schwächste Glied.
Abb. 3. Scherung ist eine Last, die parallel zur Klebefuge wirkt — anders als die Schälung, bei der sich die Kraft an der Kante konzentriert. Beim statischen Schertest wird die Probe mit einer konstanten Masse belastet und der Versatz über die Zeit gemessen.
Der Unterschied zwischen beiden Parametern zeigt sich am deutlichsten nach dem Trennen. Ein einseitiges Klebeband, das von einer Platte abgezogen wird, löst sich vollständig und hinterlässt keine Spur — das ist ein Adhäsionsbruch: Etwas hat gehalten, ließ sich aber lösen. Anders verhält sich ein AFT-Band, das eine Stahl- mit einer Aluminiumplatte verklebt: Zieht man an der Aluminiumplatte, reißt der Acrylklebstoff in sich selbst und seine Rückstände bleiben auf beiden Platten — das ist ein Kohäsionsbruch.
Abb. 4. Adhäsionsbruch (der Klebstoff löst sich vom Substrat) und Kohäsionsbruch (der Klebstoff reißt innerhalb seiner eigenen Schicht).
Adhäsion ist also kein Parameter, bei dem mehr immer besser wäre — sie muss zur Anwendung passen. Ein Malerkrepp mit zu geringer Adhäsion löst sich von der Wand, und Farbe kriecht unter die Kante. Eines mit zu hoher Adhäsion geht zusammen mit der Farbe ab, mitunter auch mit dem Putz: Die Adhäsion des Bandes erweist sich als stärker als die Kohäsion des Anstrichs, und die Farbe bleibt am Band statt an der Wand.
Abb. 5. Zwei Fehler bei der Wahl der Adhäsion eines einseitigen Klebebands: zu gering (das Band löst sich von selbst) und zu hoch (das Band reißt Farbe und Putz mit).
Das zweite Beispiel sind Zierleisten am Fahrzeug, die mit AFT-Band verklebt sind. Fällt die Leiste während der Fahrt zusammen mit dem Band ab, war die Adhäsion zum Klarlack nicht richtig. Bleibt das Band am Fahrzeug und die Leiste ist abgefallen, wurde die Adhäsion zum Kunststoff der Leiste nicht passend gewählt. Bleibt das Band bei der Demontage im Service gleichzeitig am Klarlack und an der Leiste, hat die Kohäsion des Materials gewirkt: Sie liegt unter der Adhäsion zu beiden äußeren Schichten.
Abb. 6. Drei Trennungsszenarien einer mit AFT-Band verklebten Zierleiste — das Bild nach der Demontage zeigt, welcher Parameter das schwächste Glied war.
Deshalb sind die Wahl des Bandes und die Art der Applikation eine Entscheidung und nicht zwei. Sauberkeit und Entfettung der Oberfläche, eine Temperatur im vom Hersteller empfohlenen Fenster, Anpressdruck und Zeit für das Wet-out entscheiden darüber, ob sich die Adhäsion und Kohäsion, die im technischen Datenblatt stehen, in der fertigen Verbindung überhaupt einstellen.
Mocowanie klamek i uchwytów – pewny chwyt bez widocznych łączników
Ein Türgriff oder eine Türklinke ist ein Bauteil, das der Nutzer mehrmals täglich berührt und das während der gesamten Lebensdauer des Fahrzeugs wiederkehrenden Belastungen ausgesetzt ist. Die Befestigung muss nicht nur stabil sein, sondern auch ermüdungsfest sowie widerstandsfähig gegen leichte Stöße und Ruckbewegungen. Herkömmliche Schrauben erfordern Bohrlöcher, die das Bauteil schwächen, oft sichtbar sind und zudem einen Eintrittsweg für Feuchtigkeit darstellen.
Mit dem 3M VHB-Klebeband lässt sich der Türgriff befestigen, ohne sichtbare Oberflächen zu beeinträchtigen. Die Verbindung entsteht beim Andrücken, verteilt Zug- und Scherkräfte gleichmäßig und gleicht geringfügige Unebenheiten in der Geometrie des Bauteils aus. Für den Endnutzer ist das Ergebnis ästhetisch ansprechend – keine Schrauben, keine Spalten, eine glatte Oberfläche.
Der Schlüssel zum Erfolg liegt in der Auswahl des richtigen Klebstoffs für das jeweilige Material. Türgriffe können aus Metall bestehen, pulverbeschichtet sein oder aus Kunststoffen mit unterschiedlicher Oberflächenenergie geformt sein. Ein universeller Acrylklebstoff haftet hervorragend auf Materialien mit hoher und mittlerer Oberflächenenergie (Metalle, Glas, viele Kunststoffe), während sich für Oberflächen mit niedriger Oberflächenenergie, wie bestimmte Kunststoffe und Pulverlacke, ein modifizierter Klebstoff oder ein Klebstoff der VHB-LSE-Familie besser eignet.
Wie die Übersicht zur relativen Haftkraft zeigt, bieten Produktfamilien wie 4941 oder 5952 eine hohe Haftkraft auf HSE- und MSE-Materialien, während VHB LSE auch auf LSE-Materialien eine hohe Haftkraft beibehält. Genau dieser Unterschied entscheidet darüber, ob die Verbindung über Jahre hinweg zuverlässig bleibt oder bereits nach den ersten Betriebsjahren nachlässt.
CVGS unterstützt den Kunden bei der Materialauswahl und der Oberflächenvorbereitung. Wir testen die Benetzbarkeit und die Haftung auf den tatsächlichen Substraten des Kunden, empfehlen bei Bedarf einen haftverstärkenden Primer und schneiden anschließend Klebebandzuschnitte zu, die präzise auf die Klebefläche der Türklinke abgestimmt sind. Dadurch kann der Bediener an der Fertigungslinie das Element mit einem einzigen Handgriff anbringen, ohne improvisieren zu müssen.
Das Ergebnis ist eine Befestigung, die mechanische Festigkeit mit Ästhetik und Wiederholbarkeit verbindet. Dies ist ein gutes Beispiel dafür, wie ein scheinbar einfaches Detail an Qualität gewinnt, wenn anstelle einer universellen Schraube ein bewusst ausgewähltes und korrekt angepasstes 3M VHB-Klebeband verwendet wird.
Die Zuverlässigkeit einer solchen Befestigung wird durch Tests bestätigt. 3M unterzieht die Klebebänder Fall-, Zug-, Scher- und Langzeitalterungstests, um das Verhalten der Verbindung unter realen Belastungen zu untersuchen. Bei einem Bauteil, das während des Betriebs tausende Male berührt wird, entscheidet gerade die Ermüdungsfestigkeit und nicht die momentane Festigkeit über den Erfolg.
Aus Sicht der Produktion ist die Wiederholbarkeit wichtig. CVGS liefert Zuschnitte mit konstanter Geometrie und in einer Form, die ein schnelles Anbringen erleichtert, sodass der Bediener das Material an der Fertigungslinie weder abmessen noch zuschneiden muss. Die Standardisierung der Klebefläche und des Anpressdrucks wirkt sich direkt auf die wiederholbare Qualität jeder montierten Türklinke aus.
Im Ergebnis erreicht ein scheinbar unbedeutendes Bauteil eine Qualität auf Automobilniveau: sicheren Halt, klare Ästhetik und Wiederholbarkeit vom ersten bis zum letzten Stück der Serie.
3M VHB-Klebebänder in der Automobilindustrie – das Ende der Ära von Schrauben, Nieten und Schweißnähten
Die Automobilindustrie sucht seit Jahren nach Verbindungsmethoden, die leichter, schneller und langlebiger sind als herkömmliche mechanische Verbindungen. Jede Schraube, jeder Niet und jeder Schweißpunkt bedeutet zusätzliches Gewicht, Korrosionsrisiko und eine Spannungskonzentration, an der es mit der Zeit zu Ermüdungsschäden kommt. 3M VHB-Klebebänder bieten eine Lösung für diese Herausforderungen und ermöglichen eine strukturelle Verbindung, die die Belastungen gleichmäßig über die gesamte Fuge verteilt.
Das Geheimnis liegt im viskoelastischen Kern aus geschlossenzelligem Acrylschaum. Anstatt Kräfte punktuell zu übertragen, absorbiert das Band dynamische und statische Spannungen und verteilt sie über die gesamte Klebefläche. Dadurch bleibt die Verbindung elastisch, gleicht Unterschiede in der Wärmeausdehnung der verbundenen Materialien aus und dämpft Vibrationen, die im Fahrzeug zu den Hauptursachen für Materialermüdung zählen.
Aus Sicht des Konstrukteurs ist Vorhersehbarkeit entscheidend. Das 3M VHB-Band erreicht bereits 20 Minuten nach dem Andrücken etwa 50 % der Zielfestigkeit, 90 % nach 24 Stunden und die vollen 100 % nach 72 Stunden. Der Prozess lässt sich durch Erhöhen der Anwendungstemperatur beschleunigen – bei 65 °C oder höher erreicht die Verbindung sehr schnell ihre maximale Festigkeit. Dies ist für Montagebetriebe wichtig, die unter strengen Taktvorgaben arbeiten.
Ebenso wichtig ist die Umweltbeständigkeit. Die Verbindung ist beständig gegen UV-Strahlung, Feuchtigkeit, Temperaturwechsel und Lösungsmittel und dichtet die Verbindung gleichzeitig gegen äußere Einflüsse ab. In der Praxis bedeutet dies weniger galvanische Korrosion, keine Undichtigkeiten und eine ästhetische, unsichtbare Verbindung ohne hervorstehende Schraubenköpfe oder Schweißspuren.
Die Aufgabe von CVGS besteht darin, dieses Potenzial in eine fertige, reproduzierbare Produktionslösung umzusetzen. Als Verarbeiter von Klebebändern wählen wir die richtige 3M VHB-Produktfamilie für die Substrate und Belastungen der jeweiligen Baugruppe aus, schneiden daraus auf das Bauteil zugeschnittene Zuschnitte zu und liefern diese montagefertig. Der Kunde erhält nicht nur das Material, sondern auch einen bewährten Prozess – von den Mustern über die Validierung bis hin zur PPAP-Dokumentation.
Der Umstieg von mechanischen Verbindungen auf 3M VHB-Klebeband ist eine konstruktive Entscheidung, die sich in vielerlei Hinsicht auszahlt: geringeres Gewicht, kürzere Montagezeit, bessere Optik und längere Lebensdauer. In den folgenden Artikeln zeigen wir, wie sich diese Technologie in konkreten Anwendungen im Automobilbereich bewährt – von der Befestigung von Türgriffen bis zur Schalldämmung der Radkästen.
Der Vorteil des Klebebands zeigt sich auch in den Zahlen. Der Verzicht auf Schrauben und Nieten senkt das Fahrzeuggewicht, und da keine Bohr- und Schweißarbeiten erforderlich sind, verkürzt sich der Montagezyklus und die Anzahl der Lagerkomponenten wird reduziert. Ein geringeres Gewicht bedeutet wiederum einen niedrigeren Kraftstoffverbrauch oder eine größere Reichweite bei Elektrofahrzeugen – deshalb passt das strukturelle Kleben so gut zu den aktuellen Trends im Leichtbau.
Nicht zu vernachlässigen ist auch die Materialflexibilität. Das Klebeband ermöglicht die Verbindung verschiedener Materialien ohne das Risiko von galvanischer Korrosion, was den Weg für Mischkonstruktionen aus Metall, Kunststoff und Glas ebnet. Dies ist einer der Hauptgründe, warum Hersteller traditionelle Verbindungsmethoden zunehmend durch Lösungen auf Basis des 3M VHB-Klebebands ersetzen.
Die 10 wichtigsten Dinge, die Sie vor dem Kauf von Korkpolstern zum Schutz von Glas bei Transport und Lagerung wissen müssen
Der Transport und die Lagerung von Glas sind Prozesse, bei denen schon kleinste Nachlässigkeiten zu kostspieligen Verlusten führen können. Glas ist ein anspruchsvolles Material – es verzeiht keine Mikrobewegungen, ungleichmäßigen Druckverteilungen oder falsch ausgewählte Schutzmaterialien.
Eines der Schlüsselelemente des Schutzes sind Glaspolster, insbesondere Korkpolster, die mechanische Eigenschaften mit der natürlichen Herkunft des Materials verbinden.
Im Folgenden stellen wir 10 wichtige Punkte vor, die Sie vor der Auswahl kennen sollten.
Wie funktionieren Glasabstandhalter?
Das Verständnis der Funktionsweise von Abstandhaltern ist der Ausgangspunkt für ihre richtige Auswahl. Ohne dieses Wissen kann man leicht den Fehler begehen, eine Lösung zu wählen, die das Glas zwar theoretisch schützt, in der Praxis jedoch die Hauptursachen für Beschädigungen nicht beseitigt.
Abstandhalter trennen die Glasscheiben voneinander und sorgen für:
einen konstanten Abstand zwischen den Oberflächen,
eine Verringerung der Reibung zwischen den Glasscheiben,
eine gleichmäßige Druckverteilung,
die Absorption bzw. Dämpfung der auf das Glas einwirkenden Druckkräfte,
die Stabilisierung des Glases während des Transports.
Ihre Hauptfunktion besteht in der Stoßdämpfung und der Beseitigung von Mikrobewegungen, die die Hauptursache für punktuelle Spannungen und Mikrorisse sind.
Warum sind Abstandhalter beim Transport und bei der Lagerung von Glas so wichtig?
Viele Glasschäden lassen sich nicht auf ein bestimmtes Ereignis zurückführen. Sie entstehen nach und nach – während der Fahrt, beim Halten, bei der Lagerung oder beim Umschlag. Deshalb muss der Schutz des Glases nicht nur vorübergehend, sondern kontinuierlich wirken.
Zwischenlagen stabilisieren das Glaspaket sowohl beim Transport als auch im Lager und reduzieren:
Kratzer und Risse,
Bruch,
Reklamationen und Materialverluste.
Aus welchem Material können Zwischenlagen bestehen?
Das Material der Zwischenlage hat direkten Einfluss auf die Wirksamkeit des Glasschutzes. Verschiedene Lösungen bewähren sich unter unterschiedlichen Bedingungen, daher lohnt es sich, die verfügbaren Optionen und ihre Einschränkungen zu kennen.
Auf dem Markt werden unter anderem verwendet:
Naturkork,
PE-, EVA-, PUR- und PVC-Schaumstoffe,
Filz,
Hybridmaterialien.
In diesem Artikel konzentrieren wir uns auf Korkzwischenlagen, da Kork sehr gute Rückstellkräfte aufweist, alterungsbeständig ist, Wasser nicht abkühlt und zudem aus einem natürlichen, nachwachsenden Rohstoff stammt. Darüber hinaus reagiert Kork chemisch nicht mit Glas, ist druckbeständig,
4. Zwischenlage – zwei Funktionen in einem Produkt
Die Wirksamkeit einer Zwischenlage hängt nicht ausschließlich vom Material selbst ab. Entscheidend ist die Kombination der mechanischen Eigenschaften mit einer angemessenen Stabilisierung der Zwischenlage auf der Glasscheibe.
Ein wirksamer Abstandhalter besteht aus:
einer Trägerschicht (z. B. Kork, Schaumstoff) – sie ist für die Lastübertragung und den Schutz des Glases zuständig,
einer Haftschicht – sie verhindert ein Verrutschen des Abstandhalters.
Das Gleichgewicht zwischen diesen Schichten hat direkten Einfluss auf die Sicherheit des Glases.
Welche Arten von Haftung gibt es und wie wählt man sie aus?
Die Wahl der Haftung ist einer der am häufigsten unterschätzten Aspekte des Glasschutzes. Eine zu schwache Haftung führt zum Verrutschen der Abstandhalter, eine zu starke erschwert die Arbeit und kann zu Problemen beim Auspacken führen.
In Zwischenlagen werden verwendet:
selbstklebender Schaumstoff – die am häufigsten verwendete Lösung,
Low-Tack – für leichtere Glaspakete,
High-Tack – die stärkste Art der Haftung – nicht empfohlen für die direkte Anwendung auf Glas
Die Wahl der Klebekraft muss an die Art der zu schützenden Oberfläche angepasst werden. Es ist wichtig zu berücksichtigen, ob das Glas beschichtet ist, wie schwer es ist und unter welchen Witterungsbedingungen es transportiert wird. Dabei geht es insbesondere um Temperatur und Luftfeuchtigkeit.
In welcher Form sind die Zwischenlagen erhältlich?
Die Form der Zwischenlage ist nicht nur für den Schutz des Glases von Bedeutung, sondern auch für die Arbeitsergonomie und die Wiederholbarkeit des Verpackungsprozesses.
Zwischenlagen sind erhältlich als:
lose,
Bogen,
Rolle,
Spule (automatische Anwendung)
Pizza-Rolle (automatische Anwendung).
Worauf ist bei der Auswahl der Zwischenlagen zu achten?
Bei der Auswahl sollten folgende Schlüsselparameter berücksichtigt werden:
Art und Gewicht des Glases,
Lagerzeit,
Transportbedingungen,
Temperatur und Luftfeuchtigkeit,
Anzahl der Lagervorgänge.
Der Einsatz von Lösungen wie Kork- oder Schaumstoffpolstern bedeutet in gewisser Weise eine Vereinheitlichung des Verpackungssystems. Ein richtig ausgewähltes Produkt beseitigt wirksam häufig auftretende Transportprobleme.
Ökologie
Die Wahl von Zwischenlagen zum Schutz von Glas beim Transport wird zunehmend nicht nur von technischen Parametern bestimmt, sondern auch von den Auswirkungen auf die Umwelt und der Einhaltung von EU-Vorschriften. In diesem Zusammenhang wird der Unterschied zwischen Kork- und Schaumstoffzwischenlagen deutlich.
Korkpolster basieren auf einem zu 100 % natürlichen, nachwachsenden und biologisch abbaubaren Rohstoff. Kork wird aus der Rinde der Korkeiche gewonnen, ohne dass Bäume gefällt werden müssen, und die Bäume selbst speichern während ihres Wachstums CO₂, was zu einem sehr geringen CO₂-Fußabdruck des Materials führt. Wichtig ist, dass Kork keine Mikroplastikpartikel erzeugt und die verwendeten Klebstoffe (PUR / LT / HT) nur einen geringen Prozentsatz der Gesamtmasse ausmachen. Daher gelten Korkzwischenlagen derzeit als die umweltfreundlichste Lösung, die in der Glastransportbranche verfügbar ist.
Ebenso wichtig ist die Recycelbarkeit und Wiederverwendbarkeit. Korkpolster können zerkleinert und wiederaufbereitet werden und werden in der Praxis oft mehrfach von verschiedenen Abnehmern verwendet, wobei die Qualität nur minimal beeinträchtigt wird. Die lange Lebensdauer des Produkts bedeutet weniger Abfall und echte Vorteile für die Umwelt.
Lagerung der Zwischenlagen und Haltbarkeit
Selbst die am besten ausgewählte Zwischenlage kann ihre Eigenschaften verlieren, wenn sie unsachgemäß gelagert wird. Dies gilt insbesondere für die Klebeschicht.
Die Zwischenlagen sollten:
an einem trockenen und sauberen Ort gelagert werden,
vor extremen Temperaturen geschützt werden,
innerhalb der empfohlenen Verwendungsdauer verwendet werden.
Durch die richtige Lagerung bleibt die volle Funktionsfähigkeit des Produkts erhalten. Die wichtigsten Informationen finden Sie in den technischen Datenblättern der Produkte.
Wie werden Abstandhalter angebracht und was sind die häufigsten Fehler?
Ein letzter, aber ebenso wichtiger Aspekt des Glasschutzes ist die Art und Weise, wie die Abstandhalter angebracht werden. Selbst das beste Produkt erfüllt seinen Zweck nicht, wenn es falsch verwendet wird.
Die korrekte Anwendung erfordert:
eine saubere Glasoberfläche,
angemessenen Anpressdruck,
die richtige Anordnung der Zwischenlagen.
Die häufigsten Fehler sind:
zu wenige Zwischenlagen,
falsch gewählte Haftkraft,
ungeeignetes Format oder ungeeignete Dicke,
Nichtberücksichtigung der Transport- und Lagerbedingungen.
Zwischenlagen als Teil der Qualitätsstrategie
Zwischenlagen sind nicht nur ein Verpackungselement, sondern ein Instrument zur Qualitätskontrolle beim Transport und bei der Lagerung von Glas. Ihre bewusste Auswahl führt zu geringeren Verlusten, stabileren Prozessen und größerem Vertrauen der Endkunden.
Die bewusste Auswahl von Zwischenlagen ist kein Kostenfaktor, sondern eine Investition in Prozessstabilität, Glassicherheit und das Vertrauen der Endkunden.
10 Möglichkeiten zur Kostenreduzierung bei Selbstklebematerialien im B2B-Bereich
Der Januar ist für viele Unternehmen der Zeitpunkt, an dem die Budgets unangenehm knapp werden. Es gibt wieder Ziele, Einkaufspläne und sehr oft auch Informationen über Preiserhöhungen von Lieferanten.
Unabhängig davon, ob der Materialverbrauch steigt oder gleich bleibt, können die Kosten für selbstklebende Materialien plötzlich außer Kontrolle geraten.
Bei CVGS gehen wir anders vor. Einerseits minimieren wir aktiv die Kosten auf Kundenseite durch die Analyse von Spezifikationen, die Eliminierung von Overengineering, die Optimierung der Konvertierung, der Logistik und der Anwendung. Andererseits sind wir aufgrund unserer Größe und optimierten Produktion oft real günstiger als die Konkurrenz und, was ebenso wichtig ist, langfristig preislich besser kalkulierbar. Für Kunden bedeutet dies weniger Überraschungen, stabilere Planung und mehr Kontrolle über das Budget.
Wenn Ihr Budget nicht mehr ausreicht, weil Sie gerade eine Preiserhöhung erhalten haben, Ihre Kostenvorgaben überschritten haben oder sehen, dass diese Kategorie schneller als geplant „entgleitet”, dann ist dieser Artikel genau das Richtige für Sie.
Wir zeigen Ihnen, wo sich die realen Einsparungen meist befinden und wie Sie diese in die Praxis umsetzen können. Und wenn Sie das Thema konkret anhand Ihrer Daten durchgehen möchten, vereinbaren Sie eine kostenlose Beratung und lassen Sie uns das gemeinsam überprüfen. (Klicken Sie hier und vereinbaren Sie eine Beratung)
1) Reduzierung von Overengineering (Material, das für den Bedarf „zu gut” ist)
Einer der häufigsten Gründe für hohe Kosten ist Overengineering, d. h. die Auswahl von Materialien mit deutlich höheren Parametern als erforderlich. In der Praxis zahlt man für Eigenschaften, die in der Anwendung nicht zum Tragen kommen: zu starker Klebstoff, zu hohe chemische Beständigkeit, Temperatur, UV-Strahlung usw. Die Lösung besteht darin, die Spezifikationen an die realen Bedingungen anzupassen – ohne Verlust der Funktionalität.
Wichtig: Die Reduzierung von Overengineering führt sehr oft zu Einsparungen von 10–30 % beim Material selbst, ohne die Qualität und Sicherheit des Prozesses zu beeinträchtigen.
Der erste schnelle Hebel ist die Ordnung im Einkauf: Was kaufen wir, von wem, in welchen Mengen und zu welchen Bedingungen? Oft resultieren Einsparungen aus der Eliminierung nicht optimaler Mengen, der Reduzierung der Anzahl der Lieferanten und der Verbesserung der Geschäftsbedingungen.
Wichtig: Allein durch ein Einkaufsaudit können 5–15 % „versteckte” Kosten aufgedeckt werden, die nicht aus dem Stückpreis des Materials resultieren.
3) Bewertung der technischen Spezifikationen vs. tatsächliche Anwendung
Der nächste Schritt besteht darin, den Einkauf mit der Technik in Einklang zu bringen: Haftfestigkeit, Temperatur-, Feuchtigkeits- und UV-Beständigkeit – und die Frage: Sind diese Parameter im Kundenprozess wirklich notwendig? An diesem Punkt kommt Overengineering meist zum Vorschein.
4) Überprüfung der praktischen Anwendung (Anwendung und Lagerung)
Selbst das beste Material ist „teuer”, wenn es falsch angewendet oder gelagert wird. Wir analysieren Anwendungsfehler, Lagerbedingungen, die Wiederholbarkeit des Prozesses und Stellen, an denen der Verbrauch reduziert oder die Arbeit vereinfacht werden kann – oft ohne Materialwechsel, manchmal mit einem kostengünstigeren Ersatz.
Wichtig: Durch die Optimierung der Anwendung und die Reduzierung von Verlusten kann die Gesamtbetriebskosten der Kategorie um weitere 5–10 % gesenkt werden.
5) Marktvergleich und Materialalternativen
Der Markt ist groß, und die Preisunterschiede zwischen den Herstellern können bei vergleichbarer Qualität erheblich sein. Durch die Analyse der verfügbaren Lösungen identifizieren wir kostengünstigere oder effektivere Alternativen (manchmal reicht es aus, den Lieferanten oder die Materialtechnologie zu wechseln).
6) Standardisierung und Vereinheitlichung (weniger Varianten = geringere Kosten)
In vielen Unternehmen herrscht eine „Varianteninflation”: Ähnliche Bänder/Folien/Schäume unterscheiden sich in Details. Dies erhöht die Kosten für Einkauf, Lagerung und Logistik. Die Konsolidierung des Sortiments und der Bestellungen vereinfacht die Prozesse und stärkt die Verhandlungsposition – was sich in besseren Preisen niederschlägt.
Wichtig: Durch Standardisierung können die Kosten für die gesamte Kategorie um bis zu 10–25 % gesenkt werden, dank größerer Mengen, einfacherer Logistik und besserer Verhandlungsposition.
7) Optimierung der Logistik und des Bestandsmanagements
Einsparungen betreffen nicht nur den Preis pro Rolle/Bogen, sondern auch die „Nebenkosten”: Lagerung, Handhabung, Risiko des Verfalls (z. B. von Klebstoffen) oder Beschädigungen. Wir optimieren Zeitpläne und Bestellverfahren, um gebundenes Kapital und Lagerverluste zu reduzieren.
8) Daten- und skalengestützte Verhandlungen mit Lieferanten
Dank unserer Marktkenntnisse und Beziehungen zu Herstellern sind bessere Konditionen möglich: Rabatte, flexiblere Liefertermine, günstigere Rahmenverträge oder Zahlungsbedingungen – was sich direkt auf die Rentabilität auswirkt.
9) Auswahl einer kostengünstigeren Konvertierungstechnologie
Hohe Kosten für selbstklebende Materialien resultieren sehr oft nicht aus dem Rohstoffpreis, sondern aus einem nicht optimal gestalteten Konvertierungsprozess. Zu kompliziertes Stanzen, übermäßige Materialverluste oder ineffiziente Anwendungsmethoden können die Stückkosten erheblich erhöhen – selbst bei gutem Material.
Deshalb analysieren wir den gesamten Prozess umfassend – von der Materialauswahl über die geeignete Fertigungstechnologie bis hin zur Verpackung und Lieferung der Teile an die Produktion des Kunden. Ziel ist es, Abfall zu reduzieren, die Betriebszeiten zu verkürzen und die Arbeit für den Endverbraucher zu vereinfachen.
Beispiele für Optimierungen:
Auswahl des richtigen Formats (Rolle/Bogen/Lose) – damit das Material in der für die Art der Anwendung am besten geeigneten Form in die Produktion gelangt, ohne dass unnötige Vorbereitungsarbeiten erforderlich sind.
Anpassung der Schneide- und Stanztechnologie (z. B. rotierend statt flach) – einfacherer Prozess, weniger Verluste und höhere Wiederholbarkeit bei großen Volumina.
Gap-Tech-Technologie – präzise Anordnung der Elemente mit minimalen Abständen, wodurch Materialabfälle erheblich reduziert und die Stückkosten gesenkt werden können.
Kiss-Cut-Lösungen – einfachere und schnellere Anwendung, insbesondere bei manueller oder halbautomatischer Arbeit.
Optimierung der Verpackung und Lieferung – geringeres Volumen, einfachere Handhabung in der Produktion und kürzere Vorbereitungszeit für die Anwendung.
10) Senkung der Anwendungskosten beim Kunden (Pulltabs/Fingerlifts, Automatisierung)
Im B2B-Bereich werden die größten Einsparungen oft „auf der Prozessseite” und nicht beim Material erzielt. Der Einsatz von Lösungen, die die Anwendung erleichtern (Pulltabs/Fingerlifts), verkürzt die Anwendungszeit, reduziert Fehler und erhöht die Produktivität der Linie – was sich positiv auf die Arbeitszykluszeit auswirkt.
Darüber hinaus ermöglicht die Entwicklung von Lösungen für Applikationsautomaten eine Reduzierung des Arbeitsaufwands und eine Verbesserung der Wiederholbarkeit.
Nehmen wir an:
Zeitersparnis pro Anwendung: 4–15 Sekunden,
Jahresvolumen: 100.000 Stück,
Mindestlohn in Polen im Jahr 2026: 31,40 PLN brutto pro Stunde .
Umrechnung der Zeitersparnis in Stunden:
4 s × 100.000 = 400.000 s ≈ 111 Stunden
15 s × 100.000 = 1.500.000 s ≈ 417 Stunden
Umrechnung in Arbeitskosten:
111 h × 31,40 PLN ≈ 3 485 PLN
417 h × 31,40 PLN ≈ 13 104 PLN
Das bedeutet, dass allein durch den Einsatz von Pulltabs Einsparungen von ca. 3.500 PLN bis zu über 13.000 PLN pro Jahr an nur einer Anwendungsstelle erzielt werden können – ohne Änderung des Grundmaterials und ohne Eingriff in den Produktionsprozess.
BONUS
11) Kostenlose Beratung durch einen technischen und kaufmännischen Berater (Budgetoptimierung und Arbeitsverbesserung)
Wenn Sie Anzeichen für Preiserhöhungen haben oder feststellen, dass die Kosten für Klebstoffe Ihr Budget sprengen, können Sie die Situation am schnellsten in einer kurzen Beratung überprüfen. Während des Gesprächs hilft Ihnen der technische und kaufmännische Berater, die einfachsten Einsparungsmöglichkeiten aufzuzeigen: von der Anpassung der Spezifikationen (Reduzierung von Overengineering) über Standardisierung und Materialalternativen bis hin zur Optimierung der Anwendung und Logistik.
Einsparungen bei Klebstoffen sind selten das Ergebnis einer einzigen Maßnahme. Die größte Wirkung erzielt ein systemischer Ansatz: Anpassung der Spezifikationen an die tatsächlichen Anforderungen, Reduzierung der Variantenanzahl, Optimierung der Verarbeitung und Logistik sowie Verbesserung der Anwendung. Das Ergebnis sind niedrigere Gesamtkosten (TCO), weniger Abfall, stabilere Lieferungen und eine besser vorhersehbare Produktion.
9 Gründe, warum AFT-Bauteile nicht funktionieren – die häufigsten Fehler in der Praxis
Analyse von Anwendungsfehlern und Prozessempfehlungen
Einleitung
AFT-Bänder (Acrylic Foam Tape) sind seit vielen Jahren der Standard bei der Montage von Bauteilen, bei denen Ästhetik, Vibrationsfestigkeit und Dauerhaftigkeit der Verbindung gefragt sind. Sie werden in der Automobilindustrie, im Metallbau, in der Elektronik und bei der Herstellung von Industriekomponenten eingesetzt.
Trotz der hohen technischen Parameter der Bänder selbst tritt in der Praxis ein Problem auf: Bei einigen Teilen lässt die Haftkraft mit der Zeit nach, und die Verbindungen lösen sich.
In den allermeisten Fällen liegt die Ursache nicht im Material, sondern in Anwendungsfehlern.
Auf der Grundlage der internen CVGS-Anleitung sowie der Erfahrungen aus Produktionsaudits haben wir eine Analyse der häufigsten Fehler und der Möglichkeiten zu deren Behebung erstellt.
1. Unzureichende Oberflächenvorbereitung
Die Sauberkeit der Oberfläche ist eine unabdingbare Voraussetzung für den Erfolg des Klebevorgangs. Selbst eine dünne Schicht aus Fett, Staub oder Resten eines Trennmittels bildet eine Barriere, die einen echten Kontakt zwischen Klebstoff und Untergrund verhindert.
Vor der Anwendung muss immer eine chemische Reinigung durchgeführt werden – meist unter Verwendung von IPA (Isopropanol) oder Aceton. Die Oberfläche muss vollständig trocken und frei von Flüssigkeitsspuren sein und darf nach der Entfettung nicht berührt werden. Bei schwierigen Materialien (z. B. Kunststoffen mit oberflächenmodifizierenden Zusätzen) wird eine zusätzliche mechanische Reinigung oder eine Plasmaaktivierung empfohlen.
2. Zu geringe Oberflächenenergie des Materials
Nicht jeder Untergrund ermöglicht eine ordnungsgemäße Funktion des Klebstoffs. Kunststoffe wie PP, PE, PTFE oder pulverbeschichtete Oberflächen weisen eine geringe Oberflächenenergie auf, wodurch der Klebstoff auf ihrer Struktur „abrutscht“, anstatt in sie einzudringen.
In solchen Fällen ist die Verwendung eines Primers – eines Haftvermittlers – erforderlich, der die Oberflächenenergie erhöht und die Bildung dauerhafter Verbindungen ermöglicht. Der Primer sollte in einer dünnen, gleichmäßigen Schicht aufgetragen und bis zur vollständigen Verdunstung des Lösungsmittels (in der Regel 5–10 Minuten) trocknen gelassen werden. In der Serienfertigung ist es empfehlenswert, die Wirksamkeit der Oberflächenvorbereitung regelmäßig mit Testgeräten zu überprüfen (sog. Dyne-Tests).
3. Feuchtigkeit und Kondensation
Acrylklebstoffe vertragen keine Feuchtigkeit zum Zeitpunkt der Anwendung. Selbst eine dünne Kondensatschicht kann den gesamten Prozess zunichte machen – Wassermoleküle bilden einen Film zwischen Klebstoff und Oberfläche, der den Haftkontakt verhindert.
Die Teile sollten vor dem Verkleben immer auf Umgebungstemperatur akklimatisiert werden (ca. 20–25 °C). Wenn das Bauteil zuvor in einem Kühlraum oder unter Bedingungen hoher Luftfeuchtigkeit gelagert wurde, muss es erwärmt und getrocknet werden. In Betrieben, in denen Temperaturunterschiede zwischen Halle und Lager bestehen, ist es ratsam, den Taupunkt zu kontrollieren und eine Anwendung auf gekühlten Oberflächen zu vermeiden.
4. Unzureichender oder ungleichmäßiger Anpressdruck
Der Prozess der Klebebandapplikation erfordert einen angemessenen Anpressdruck, damit sich der Klebstoff vollständig an die Mikrostruktur der Oberfläche anpassen und eingeschlossene Luft entfernen kann. Der Mindestwert für den Anpressdruck beträgt 10–15 N/cm², was ca. 100–276 kPa entspricht, wobei der Druck einige Sekunden lang aufrechterhalten werden muss.
In der Praxis werden meist Andruckrollen oder mechanische Presssysteme verwendet. Oft reicht auch der Anpressdruck des Bedieners aus, der das selbstklebende Teil aufbringt.
5. Fehler beim Entfernen des Liner
Auch wenn es wie eine Kleinigkeit erscheint, ist die Art und Weise, wie der Liner entfernt wird, von Bedeutung. Der Liner sollte in einem Winkel von 180°, gleichmäßig und ohne Ruckeln abgezogen werden. Ein zu abruptes Abziehen führt zu einem Aufrauen des Klebstoffs oder zu Vorspannungen in der Struktur des Klebebands.
Bei manuellen Verfahren sollte der Träger direkt vor dem Aufbringen entfernt werden, um eine Verunreinigung des Klebstoffs zu vermeiden.
6. Verunreinigung der Klebstoffoberfläche
Das Berühren des Klebstoffs mit dem Finger führt dazu, dass Fett und Staub auf die Oberfläche gelangen. Schon eine einzige solche Stelle reicht aus, damit sich die Verbindung an den Rändern ablöst.
Die Mitarbeiter sollten Nitrilhandschuhe tragen und den Kontakt mit der Klebeschicht vermeiden. Zusätzlich wird empfohlen, den Luftstrom im Anwendungsbereich zu begrenzen, um die Staubablagerung zu minimieren.
7. Überschrittene Haltbarkeitsdauer des Materials
AFT-Bänder haben eine begrenzte Lagerdauer – in der Regel 6 Monate ab Lieferdatum. Nach dieser Zeit verliert der Klebstoff seine Wirksamkeit, und der Schaumstoff kann teilweise zerfallen.
Es ist wichtig, die Lagerbedingungen (20–25 °C, Luftfeuchtigkeit < 60 %) einzuhalten und das Material nach dem FIFO-Prinzip zu rotieren. In vielen Fällen war das Problem „nicht funktionierender Teile“ auf die Verwendung von Klebeband aus einer abgelaufenen Charge zurückzuführen.
8. Keine Zeit für die Aushärtung der Haftung
Eine Klebeverbindung benötigt Zeit, um ihre volle Festigkeit zu erreichen. Bei AFT-Klebebändern entwickelt sich die maximale Haftung nach ca. 72 Stunden bei Raumtemperatur.
In diesem Zeitraum findet die Stabilisierung der Bindungen und die Diffusion der Klebstoffmoleküle in die Oberflächenstruktur statt. Wird die Verbindung vorzeitig belastet (z. B. im Endmontageprozess), kann es zu Mikrorissen im Haftbereich kommen.
9. Falsche Konstruktion der Verbindung
Aus mechanischer Sicht sind AFT-Bänder für die Übertragung von Scher- und Druckkräften ausgelegt, während sie Abreißkräfte (Peel) schlecht aufnehmen.
Wenn das Bauteil so konstruiert ist, dass an der Kante ein Abreißmoment entsteht, ist die Verbindung nicht dauerhaft. In solchen Fällen sollte die Montageanordnung geändert oder die Klebefläche vergrößert werden.
Es sollte auch vermieden werden, auf gekrümmten Oberflächen zu kleben und das Band während der Anwendung zu dehnen – nach einiger Zeit kehrt das Material in seine ursprüngliche Form zurück und „zieht“ das Bauteil mit.
Zusammenfassung
In über 90 % der Fälle sind Probleme mit der Haftung von AFT-Bauteilen auf Verfahrensfehler zurückzuführen und nicht auf die Eigenschaften des Bandes selbst.
Den größten Einfluss auf die Qualität der Verbindung haben:
Sauberkeit und Oberflächenenergie,
Temperatur- und Feuchtigkeitskontrolle,
richtiger Anpressdruck und Applikationswinkel,
Aushärtungszeit der Haftung
sowie eine geeignete Verbindungskonstruktion.
Die Einhaltung dieser Regeln ermöglicht Verbindungen mit stabilen Festigkeitsparametern, die gegen Vibrationen, Feuchtigkeit und Temperaturschwankungen beständig sind.
Ein korrekt verarbeitetes AFT-Band ist nicht nur ein Klebstoff – es ist ein Konstruktionselement, das herkömmliche Befestigungen erfolgreich ersetzt und den Bau moderner, leichter und langlebiger Lösungen ermöglicht.