

Oberflächenvorbereitung vor dem Verkleben — 7 Fehler, die selbst das beste Klebeband ruinieren
„Kein Klebstoff funktioniert gut auf Schmutz. Sauberkeit ist die erste Stufe jeder Verbindung.“
Tomasz Gorzawski, CVGS
Man sagt, dass 80 % der Ausfälle von Klebeverbindungen bereits bei der Oberflächenvorbereitung beginnen. Das ist keine Marketing-Übertreibung, sondern eine Beobachtung aus Tausenden von Produktionsimplementierungen. Das beste Klebeband und der beste Klebstoff helfen nicht, wenn die Oberfläche fettig, staubig oder kalt ist — oder wenn die Umgebungsbedingungen am Arbeitsplatz, Temperatur und Luftfeuchte, außerhalb jeder Kontrolle bleiben.
Warum die Oberflächenvorbereitung am wichtigsten ist
Eine richtig vorbereitete Oberfläche bringt vier messbare Vorteile: Sie erlaubt es, die Eigenschaften des Klebstoffs voll auszuschöpfen, sichert stabile und wiederholbare Verbindungen in der Produktion, verringert das Risiko des Ablösens in späteren Prozessschritten und reduziert Reklamationen, Nacharbeit und Materialverluste.
LSE-Materialien (PP, PE, POM, TPE) haben eine niedrige Oberflächenenergie — der Klebstoff verläuft nicht, die Adhäsion ist schwach oder gar nicht vorhanden. Deshalb benötigen sie eine aktivierende Behandlung. Aber auch HSE-Materialien (Metall, Glas, PC, ABS) haben Mindestanforderungen an die Sauberkeit, damit der Klebstoff sein Maximum erreicht.
Zwei Kategorien von Vorbereitungsmethoden
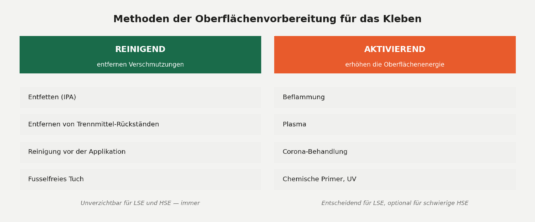
Abb. 1. Zwei Kategorien der Oberflächenbehandlung im Kontext des Klebens: Reinigung — immer, Aktivierung — für LSE und schwierige HSE.
Reinigende Methoden
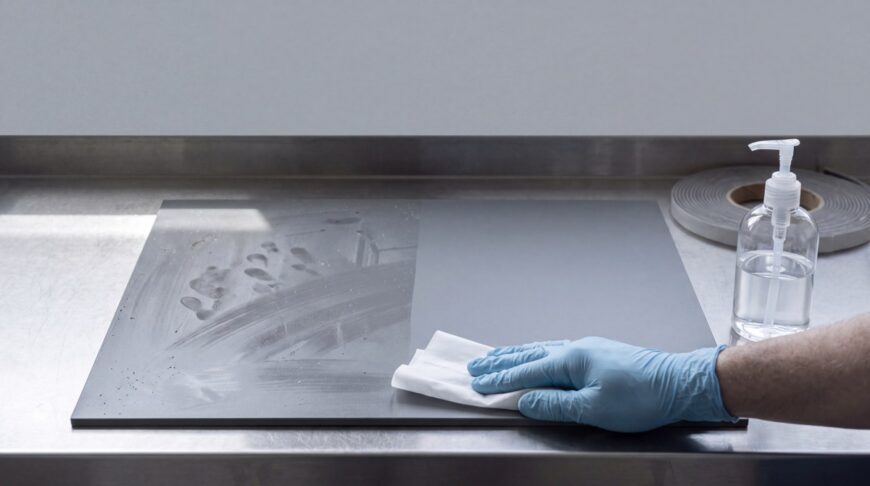
Ihre Aufgabe ist es, die Schicht aus Schmutz, Fett, Staub und Kontamination zu entfernen. Unverzichtbar für LSE wie für HSE. Dazu gehören: Entfetten mit Isopropanol (IPA) oder dedizierten Reinigern, Entfernen von Trennmittel-Rückständen aus dem Spritzguss, Waschen der Teile vor der Applikation und Abwischen mit einem fusselfreien Tuch.
Aktivierende Methoden
Ihr Ziel ist es, Polarität, Oberflächenenergie und Benetzbarkeit zu erhöhen. Entscheidend für LSE. Dazu gehören: Beflammung, Plasma, Corona-Behandlung, UV, ionisierende Strahlung sowie chemische Primer und Haftvermittler. Wir behandeln sie ausführlich im nächsten Artikel der Serie (4/10).
7 Fehler, die die Verbindung ruinieren
1. Dasselbe Tuch für viele Teile verwenden
Ein Klassiker. Der Bediener entfettet Teil für Teil mit immer demselben Tuch, was natürlich immer schlechtere Ergebnisse bringt — statt die Verschmutzung zu entfernen, wird sie nur verteilt. Handschuhe, die Fett auf die Oberfläche übertragen, wirken genauso. Das Ergebnis: eine Oberfläche, die sauber aussieht, aber mit einem dünnen Film verteilter Verschmutzung bedeckt ist, der die Adhäsion wirksam blockiert.
LÖSUNG
Tuchwechsel alle paar Teile oder Einwegtücher, fusselfreie, für das Entfetten vorgesehene Materialien, frische Handschuhe. Die Wechselfrequenz gehört in die Arbeitsanweisung. In qualitätskritischen Anwendungen — ein sauberer Arbeitsplatz mit Zugangskontrolle.
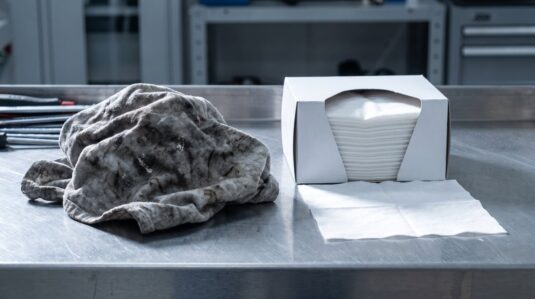
Foto 1. Links ein Werkzeug, das Schmutz verteilt; rechts eines, das ihn entfernt. Der Unterschied kostet wenige Cent pro Teil. (Symbolbild.)
2. Zu wenig Reinigungsmittel
„Ein paar Tropfen reichen“ — sie reichen nicht. Das Reinigungsmittel muss die gesamte Fläche benetzen, die Fette lösen und verdunsten, sodass eine saubere, trockene Oberfläche zurückbleibt. Sparen am IPA führt zum Kleben auf einer teilweise verschmutzten Oberfläche, und die an der Chemie gesparten Cent kommen hundertfach als Reklamationen zurück.
LÖSUNG
Aerosole, Dosierspender oder fertige, mit Reiniger getränkte Tücher — die Dosis hängt nicht mehr vom Ermessen des Bedieners ab.
3. Kleben bei zu niedriger Temperatur
„Kalter Klebstoff klebt nicht“ — das ist keine Metapher. Klebstoffe reagieren mit ihrem gesamten Verhalten auf die Temperatur. Kleben unter 15 °C oder die Verwendung eines Bands direkt aus dem 5–10 °C kalten Lager führt dazu, dass der Klebstoff einen niedrigen Tack hat und die Oberfläche nicht benetzt — er ist hart und steif und füllt die Mikrorauheit nicht. Die Adhäsion sinkt dann um 30–70 % (ein Bereich aus Beobachtungen und Tests von CVGS — keine Konstante für jeden Klebstoff und jedes Substrat), und die Verbindungen beginnen am ersten Tag des Einsatzes zu versagen.
Diese Regel gilt für alle Arten von Klebebändern und Klebstoffen — nicht nur für PSA-Systeme. Es unterscheidet sich das Ausmaß des Effekts, nicht der Mechanismus.
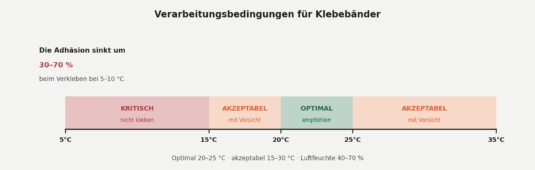
Abb. 2. Temperaturbereiche für die Applikation von Klebebändern. Kalte Materialien brauchen mehrere Stunden Akklimatisierung an die Bedingungen des Arbeitsplatzes, bevor sie verklebt werden.
LÖSUNG
Überwachung der Bedingungen am Arbeitsplatz, Lagerung der Klebematerialien gemäß Herstellerempfehlung und Applikation bei kontrollierter Temperatur und Luftfeuchte: optimal 20–25 °C, mindestens 15 °C, Luftfeuchte 40–70 %. Das genaue Minimum für ein konkretes Band immer im TDS prüfen.
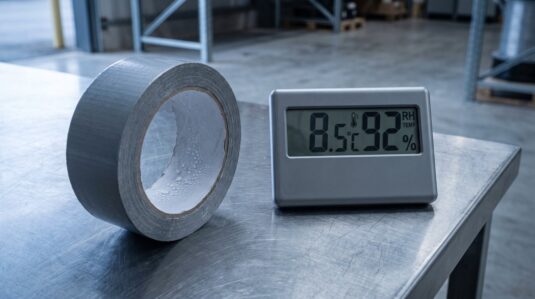
Foto 2. Eine Rolle direkt aus dem kalten Lager — Kondensat auf der Oberfläche signalisiert, dass die Applikation noch fern ist. Akklimatisierung dauert Stunden, nicht Minuten. (Symbolbild.)
4. Zu viel Zeit nach dem Abziehen des Liners
PSA-Klebstoffe sind per Definition zur Umgebung hin offen. In dem Moment, in dem der Schutzliner abgezogen wird, beginnt die Klebstoffoberfläche zu altern: Der Klebstoff verliert seine anfängliche Klebrigkeit und sammelt Staub, Partikel und Mikroverunreinigungen. Die Benetzbarkeit sinkt, der Klebstoff „fließt“ nicht mehr in die Oberfläche. Das Ergebnis: ein Adhäsionsverlust von bis zu 30–60 % — das reale Ausmaß hängt von Expositionszeit, Staubbelastung, Luftfeuchte und Temperatur am Arbeitsplatz ab (Bereich aus CVGS-Daten).
LÖSUNG
Die Zeit vom Freilegen der Klebstoffschicht bis zur Applikation optimieren. Geöffnete Teile nicht auf der Linie liegen lassen — das gilt für Prozesspausen, Schichtwechsel und gewöhnliche Mittagspausen. Hilfreich sind partielle Liner-Stanzungen, die den Klebstoff erst im Moment der Applikation freilegen.
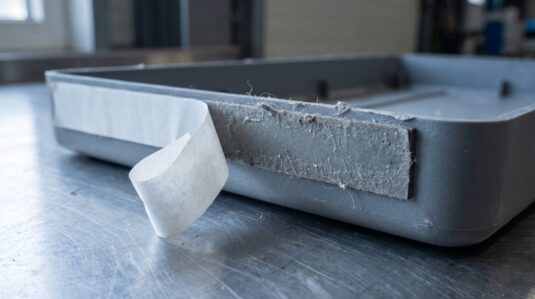
Foto 3. „Auf Vorrat“ freigelegter Klebstoff sammelt Staub und Fusseln aus der Luft — jede Minute Exposition ist ein realer Adhäsionsverlust. (Symbolbild.)
5. Kein Anpressdruck bei der Applikation
PSA-Klebstoffe werden durch Druck aktiviert. Sanftes Auflegen des Bands, ungleichmäßiger Druck, keine Andrückrolle — all das führt dazu, dass der Klebstoff die Mikrorauheit nicht füllt. In Labortests beträgt der minimale Anpressdruck 1,5–3 kg/cm². Ohne Andrücken erhalten wir fälschlich niedrige Adhäsionswerte.
LÖSUNG
Arbeitsanweisung, pneumatische Andrückvorrichtungen, Andrückschuhe und in Serienanwendungen Applikationsstationen mit parametrierter Kraft und Andrückzeit. Ein beheizter Andrückschuh beschleunigt zusätzlich den Aufbau der Verbindung.
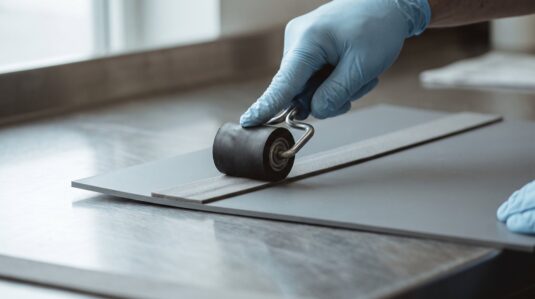
Foto 4. Die Andrückrolle ist der günstigste „Aktivator“ eines PSA-Klebstoffs — erst unter Druck fließt der Klebstoff in das Mikroprofil des Substrats. (Symbolbild.)
6. Zu frühes Belasten der Verbindung
PSA-Klebstoffe bauen ihre Festigkeit über die Zeit auf. Direkt nach der Applikation hat die Verbindung nur 30–50 % ihrer Endfestigkeit. Die vollen Eigenschaften erreicht der Klebstoff erst nach 24–72 Stunden. Viele Teams testen jedoch, „ob es hält“, belasten das Teil, erzeugen Vibrationen oder verschieben es direkt nach dem Kleben. All das zerstört eine noch nicht entwickelte Verbindung.
LÖSUNG
Den Festigkeitsaufbau in der Prozessanalyse und im Ablauf der Operationen berücksichtigen: keine Lasten, Vibrationen oder Transporte unmittelbar nach der Applikation. Mindestens 24 h Ruhe, 72 h für kritische Anwendungen.
7. Dehnen des Materials während der Applikation
Dieser Fehler bleibt oft unbemerkt, kann aber fatal sein. Wird das Material beim Kleben gedehnt, „zieht es sich“ nach der Applikation zurück und reißt das Band ab. Genauso wirkt die Steifigkeit des Materials — das Teil versucht, in seine ursprüngliche Form zurückzukehren, und erzeugt ablösende Kräfte. Besonders problematisch ist das Formgedächtnis von Rollenmaterial: Abgerolltes Material „will“ weiterhin gekrümmt sein.
LÖSUNG
Materialien, Träger und Klebstoffschichten in angemessener Qualität, Lehren, die eine spannungsfreie Applikation erleichtern, und in der Serienproduktion automatische Applikatoren.
REGEL
Ist das Material gedehnt, kämpft das Band nicht gegen die Oberfläche — sondern gegen die Physik. Und die gewinnt immer.
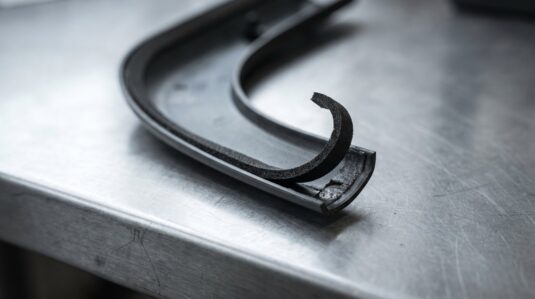
Foto 5. Formgedächtnis in Aktion: Ein gebogenes Teil kehrt in seine Geometrie zurück und hebt das Bandende an. Das ist kein Klebstofffehler — das ist Spannung im Material. (Symbolbild.)
Kontrolle der Vorbereitungsqualität — drei Stufen
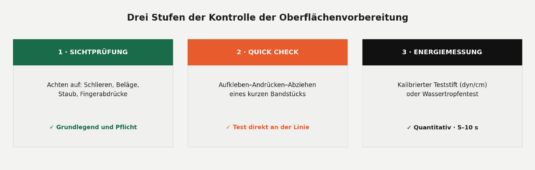
Abb. 3. Drei Kontrollstufen: von der einfachen Sichtprüfung über den schnellen Bandtest bis zur quantitativen Messung der Oberflächenenergie.
Sichtprüfung
Grundlegend und obligatorisch — und zugleich am häufigsten übersprungen. Wir achten auf Schlieren, Beläge, Staub, Fingerabdrücke. Die Oberfläche muss gleichmäßig, matt und trocken sein. Wir prüfen, ob der Bediener den Schmutz nicht „verschmiert“ statt ihn zu entfernen. Diese einfache Kontrolle eliminiert die meisten Fehler.
Vorab-Adhäsionstest (Quick Check)
Ein kurzes Stück Band aufkleben, andrücken und abziehen. Wir beurteilen, ob es sich zu leicht löst und ob es Verschmutzungen oder eine Beschichtung mit abhebt. Ein einfacher Test, den jeder Bediener nach minimaler Schulung durchführen kann.
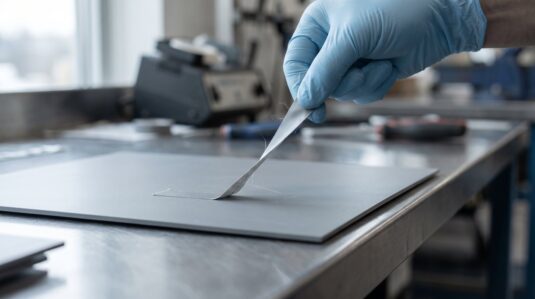
Foto 6. Quick Check: aufkleben, andrücken, abziehen. Dreißig Sekunden, die eine schlecht vorbereitete Oberfläche entdecken, bevor es der Kunde tut. (Symbolbild.)
Messung der Oberflächenenergie
Test mit Teststift oder Testtinte (z. B. 38 dyn/cm) oder Wassertropfentest mit Beurteilung des Kontaktwinkels. Er zeigt, ob die Oberfläche den Klebstoff „will“. In 5–10 Sekunden durchgeführt, liefert er harte Zahlen. Die Messmethoden und die Werkzeugwahl haben wir ausführlich im Artikel 1/10 über LSE und HSE beschrieben.
Die Spezifikation, die fast niemand schließt — die minimale Oberflächenenergie des Produkts
In Einkaufsspezifikationen und Zeichnungen taucht sehr leicht eine minimale Adhäsion des Klebebands auf. Kein Wunder — die Werte liegen auf der Hand, denn die Hersteller veröffentlichen sie in den technischen Datenblättern (TDS). Deutlich seltener trägt jemand die zweite Hälfte der Gleichung ein: die minimale Oberflächenenergie des eigenen Produkts.
Und ohne sie hängt die Adhäsionsanforderung im Leeren. TDS-Werte werden auf genormten Platten gemessen — meist auf poliertem Edelstahl — und nicht an Ihrem Teil aus modifiziertem PP oder Rezyklat. Das Ergebnis kennen wir aus Reklamationen: Der Bandlieferant erfüllt die Spezifikation, der Prozess folgt der Anweisung, und die Verbindungen versagen trotzdem, weil die einzige unkontrollierte Variable die Oberfläche des Produkts war.
So schließen Sie die Spezifikation:
- Die minimale Oberflächenenergie in der Klebezone in die Zeichnung oder Spezifikation des Produkts eintragen — für die meisten Klebstoffe ist ≥ 38 dyn/cm eine praktikable Schwelle.
- Die Messmethode festlegen (Testtinte oder Teststift) und den Kontrollzeitpunkt: Wareneingang der Materialcharge und — bei Aktivierung — das Ende des Fensters zwischen Aktivierung und Verklebung.
- Bei Recyclingmaterialien und Polymerblends — Messung Charge für Charge, denn die Streuung zwischen Chargen kann größer sein als bei Neuware.
- Bei Reklamationen: zuerst die Oberflächenenergie des Produkts messen, erst dann über das Band diskutieren.
GRUNDSATZ
Die Adhäsion aus dem TDS beschreibt das Band. Die Oberflächenenergie beschreibt Ihr Produkt. Die Spezifikation ist erst geschlossen, wenn sie beide Werte enthält.
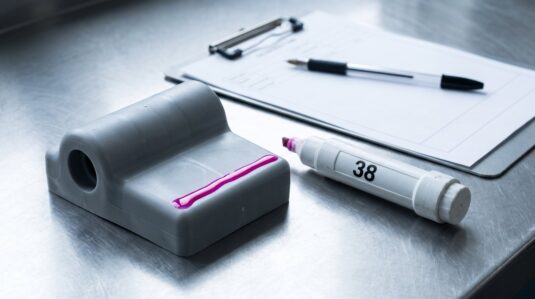
Foto 7. Die Messung, die die Spezifikation schließt: die Oberflächenenergie des Produkts, in der Klebezone gemessen und in der Dokumentation festgehalten — neben der geforderten Adhäsion des Bands. (Symbolbild.)
Der häufigste organisatorische Fehler: von Anfang an der komplizierte Ansatz
Wir sehen es oft bei Kunden: Investitionen in Plasma, Corona, UV — bevor das Grundproblem gelöst ist. Und das Problem ist meistens fehlendes Entfetten, Feuchtigkeit, Staub, das falsche Tuch oder eine zu niedrige Temperatur.
GRUNDSATZ
Zuerst die Grundlagen, dann die Spezialtechnologien. Plasma, Corona und Primer sind mächtige Werkzeuge — aber sie ersetzen kein frisches Tuch, keinen sauberen Handschuh und keine richtige Temperatur am Arbeitsplatz.
Das zweite systemische Problem ist fehlende Konsequenz. Jede Schicht macht es auf ihre Weise, die Reinigungsmittel wechseln, die Ablüftzeiten sind unterschiedlich. Das führt zu nicht wiederholbaren Ergebnissen und „Zufallsqualität“ — am Montag hält alles, am Mittwoch geht die halbe Charge in die Reklamation.
Checkliste des Technologen
| Schritt | Was zu tun ist | Wie prüfen |
|---|---|---|
| Spezifikation | Minimale Oberflächenenergie des Produkts in der Klebezone (z. B. ≥ 38 dyn/cm) in Zeichnung oder Spezifikation eingetragen | Eintrag in der Dokumentation + Tintenmessung bei der Chargenabnahme |
| Umgebung | 20–25 °C, Luftfeuchte 40–70 %, keine Kondensation | Thermo-Hygrometer am Arbeitsplatz |
| Akklimatisierung | Band und Materialien mindestens einige Stunden bei Arbeitsplatztemperatur | Aufzeichnung des Lieferdatums aus dem Lager |
| Reinigung | IPA oder dediziertes Mittel, fusselfreies Tuch, frisch | Prozessstandardkarte |
| Ablüften | Warten, bis das Mittel vollständig verdunstet ist (typisch 30–60 s) | Sichtprüfung — Oberfläche matt und trocken |
| Kontrolle | Visuell + ggf. Testtinte oder Teststift 38 dyn/cm | Ergebnisaufzeichnung je Serie |
| Applikation | Sofort nach dem Abziehen des Liners, Anpressdruck 1,5–3 kg/cm² | Andrückrolle mit Kraftkontrolle |
| Festigkeitsaufbau | Mindestens 24 h ohne Last, 72 h für kritische Anwendungen | Produktionsplan berücksichtigt die Zeit |
Tab. 1. Checkliste der Oberflächenvorbereitung — von der Spezifikation über Umgebung und Reinigung bis zum Festigkeitsaufbau der Verbindung.
Zusammenfassung
Sieben Fehler, eine Checkliste und ein Wert in der Spezifikation, der am leichtesten vergessen wird. Oberflächenvorbereitung ist nichts, was man „ab und zu macht, wenn es ein Problem gibt“. Sie ist eine in den Prozess eingeschriebene Routine mit dokumentierter Prozedur, Ergebniskontrolle und geschlossener Spezifikation — auf der Bandseite (Adhäsion) und auf der Produktseite (Oberflächenenergie). Ein solcher Standard ist schnell einzuführen und liefert die höchste Rendite aller Investitionen ins Kleben.
„Zuerst die Grundlagen, dann die Spezialtechnologien.“
Tomasz Gorzawski, CVGS
KONTAKT ZUM CVGS-LABOR
Sie möchten die Oberflächenvorbereitung in Ihrer Produktion vereinfachen? Vereinbaren Sie eine Beratung mit dem CVGS-Labor — wir helfen Ihnen, einen Standard einzuführen, der zu Ihren Materialien und Arbeitsbedingungen passt.
Katalog herunterladen
Möchten Sie weitere Informationen zu unserem Unternehmen, unseren Produkten oder Dienstleistungen? Geben Sie einfach Ihre E-Mail-Adresse an und wir senden Ihnen den cvgs-Firmenkatalog zu!
kostenlose Beratung