

Przygotowanie powierzchni przed klejeniem – 7 błędów, które niszczą nawet najlepszą taśmę
„Żaden klej nie zadziała dobrze na brudzie. Czystość to pierwszy etap każdego połączenia.”
Tomasz Gorzawski, CVGS
Mówi się, że 80% awarii połączeń klejowych zaczyna się na etapie przygotowania powierzchni. To nie jest przesada marketingowa – to obserwacja z tysięcy wdrożeń produkcyjnych. Najlepsza taśma ani klej nie pomogą, jeśli powierzchnia jest zatłuszczona, zakurzona lub zimna – albo jeśli warunki otoczenia na stanowisku, temperatura i wilgotność, pozostają poza jakąkolwiek kontrolą.
Dlaczego przygotowanie powierzchni jest najważniejsze
Prawidłowo przygotowana powierzchnia daje cztery wymierne korzyści: pozwala maksymalnie wykorzystać właściwości kleju, zapewnia stabilne i powtarzalne połączenia w produkcji, zmniejsza ryzyko odspajania w późniejszych etapach procesu oraz redukuje liczbę reklamacji, poprawek i strat materiałowych.
Materiały LSE (PP, PE, POM, TPE) mają niską energię powierzchniową – klej się nie rozlewa, a adhezja jest słaba lub żadna. Dlatego wymagają obróbki aktywującej. Ale nawet materiały HSE (metal, szkło, PC, ABS) mają minimalne wymagania higieniczne, aby klej osiągnął maksimum swoich właściwości.
Dwie kategorie metod przygotowania
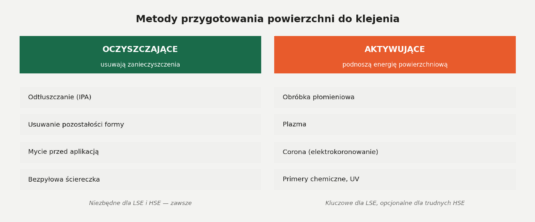
Rys. 1. Dwie kategorie metod obróbki powierzchni w kontekście klejenia: oczyszczanie – zawsze, aktywacja – dla LSE i trudnych HSE.
Metody oczyszczające
Ich zadaniem jest usunięcie warstwy brudu, tłuszczu, pyłu i kontaminacji. Niezbędne zarówno dla LSE, jak i HSE. Należą tu: odtłuszczanie izopropanolem (IPA) lub dedykowanymi środkami czyszczącymi, usuwanie pozostałości z formy wtryskowej, mycie elementów przed aplikacją oraz przecieranie bezpyłową ściereczką.
Metody aktywujące
Ich celem jest zwiększenie polarności, energii powierzchniowej i zwilżalności. Kluczowe dla LSE. Należą tu: obróbka płomieniowa, plazma, elektrokoronowanie (corona), UV, promieniowanie jonizujące oraz chemiczne primery i promotory adhezji. Omawiamy je szerzej w kolejnym artykule serii (4/10).
7 błędów, które psują połączenie
1. Używanie tej samej ściereczki do wielu elementów
To klasyk. Operator odtłuszcza kolejne detale wciąż tą samą ściereczką, co przynosi coraz gorsze efekty – zamiast usuwać zanieczyszczenia, po prostu je rozsmarowuje. Rękawice przenoszące tłuszcz na powierzchnię działają dokładnie tak samo. Efekt: powierzchnia wygląda na czystą, ale jest pokryta cienką warstwą rozprowadzonych zanieczyszczeń, które skutecznie blokują adhezję.
ROZWIĄZANIE
Wymiana ściereczek co kilka elementów albo ściereczki jednorazowe, bezpyłowe materiały dedykowane do odtłuszczania, świeże rękawice. Częstotliwość wymiany wpisana do instrukcji stanowiskowej. W aplikacjach wymagających jakości – czyste stanowisko z kontrolą dostępu.
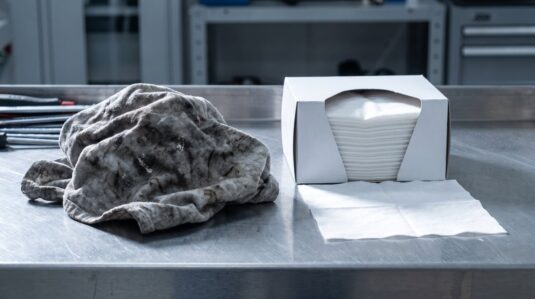
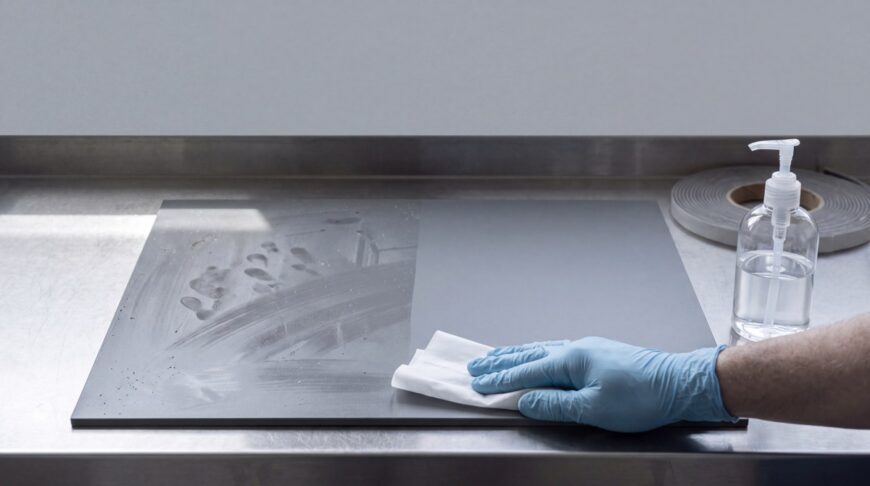
Fot. 1. Po lewej narzędzie, które rozprowadza brud; po prawej – takie, które go usuwa. Różnica kosztuje kilka groszy na detal. (Zdjęcie poglądowe.)
2. Zbyt mała ilość środka czyszczącego
„Kilka kropel wystarczy” – nie wystarczy. Środek czyszczący musi zwilżyć całą powierzchnię, rozpuścić tłuszcze i odparować, zostawiając czystą, suchą powierzchnię. Oszczędność na IPA prowadzi do klejenia na częściowo zabrudzonej powierzchni, a zaoszczędzone grosze na chemii zwracają się stukrotnie w reklamacjach.
ROZWIĄZANIE
Aerozole, dozowniki chemii lub gotowe ściereczki nasączone środkiem czyszczącym – dawka przestaje zależeć od uznania operatora.
3. Klejenie w zbyt niskiej temperaturze
„Zimny klej nie klei” – to nie metafora. Kleje reagują na temperaturę całym swoim zachowaniem. Klejenie poniżej 15°C lub używanie taśmy wziętej prosto z magazynu o temperaturze 5–10°C powoduje, że klej ma niski tack i nie zwilża powierzchni – jest twardy i sztywny, przez co nie wypełnia mikrochropowatości. Adhezja spada wtedy o 30–70% (to zakres z obserwacji i testów CVGS – nie stała wartość dla każdego kleju i podłoża), a połączenia zaczynają odpadać w pierwszym dniu eksploatacji.
Ta zasada dotyczy wszystkich rodzajów taśm i klejów – nie tylko systemów PSA. Różni się skala efektu, nie sam mechanizm.
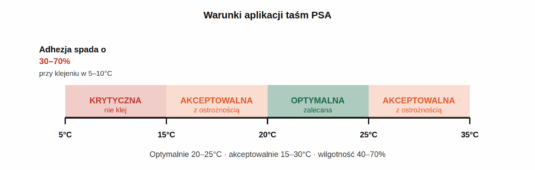
Rys. 2. Zakresy temperatury aplikacji taśm. Zimne materiały muszą mieć kilka godzin na aklimatyzację do warunków stanowiska, zanim zostaną sklejone.
ROZWIĄZANIE
Monitorowanie warunków na stanowisku, przechowywanie materiałów adhezyjnych zgodnie z zaleceniami producenta i aplikacja w kontrolowanej temperaturze i wilgotności: optymalnie 20–25°C, minimum 15°C, wilgotność 40–70%. Dokładne minimum dla konkretnej taśmy zawsze weryfikuj w jej TDS.
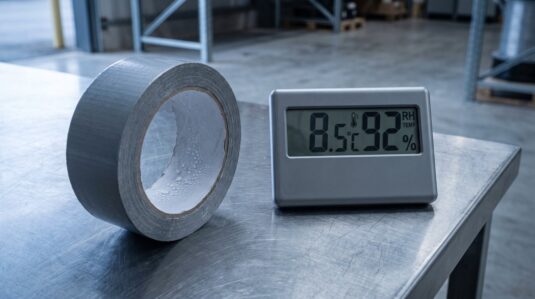
Fot. 2. Rolka prosto z zimnego magazynu – kondensacja na powierzchni to sygnał, że do aplikacji jeszcze daleko. Aklimatyzacja trwa godziny, nie minuty. (Zdjęcie poglądowe.)
4. Zbyt długi czas po zdjęciu linera
Kleje PSA są z definicji otwarte na środowisko. W momencie, kiedy zdejmujesz liner ochronny, zaczyna się proces starzenia powierzchni klejowej: klej traci początkową lepkość, zbiera kurz, pył i mikrozanieczyszczenia. Zmniejsza się zwilżalność, klej przestaje „wchodzić” w powierzchnię. Efekt: spadek adhezji nawet o 30–60% – realna skala zależy od czasu ekspozycji kleju, zapylenia, wilgotności i temperatury stanowiska (zakres z danych CVGS).
ROZWIĄZANIE
Zoptymalizować czas od odsłonięcia warstwy klejowej do aplikacji. Nie pozostawiać otwartych elementów na linii technologicznej – dotyczy to przerw technologicznych, przerw między zmianami i zwykłych przerw obiadowych. Pomocne są częściowe wykroje linera, odsłaniające klej dopiero w momencie aplikacji.
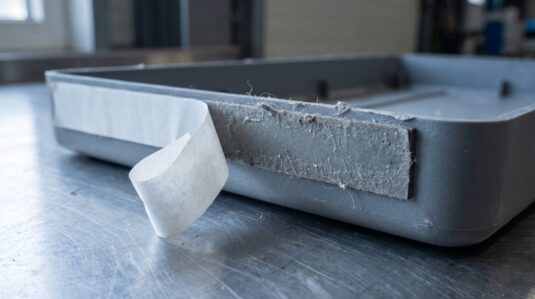
Fot. 3. Klej odsłonięty „na zapas” zbiera z powietrza kurz i pył – każda minuta ekspozycji to realny spadek adhezji. (Zdjęcie poglądowe.)
5. Brak docisku przy aplikacji
Kleje PSA aktywują się pod wpływem nacisku. Delikatne przyłożenie taśmy, nierównomierny nacisk, brak użycia rolki dociskowej – wszystko to sprawia, że klej nie wypełnia mikrochropowatości. W testach laboratoryjnych minimalny docisk wynosi 1,5–3 kg/cm². Bez dociśnięcia otrzymujemy fałszywie niskie wyniki adhezji.
ROZWIĄZANIE
Instrukcja pracy, dociski pneumatyczne, kopyta dociskowe, a w aplikacjach seryjnych stanowiska aplikacyjne z parametryzacją siły i czasu docisku. Kopyto podgrzewane dodatkowo przyspiesza budowanie połączenia.
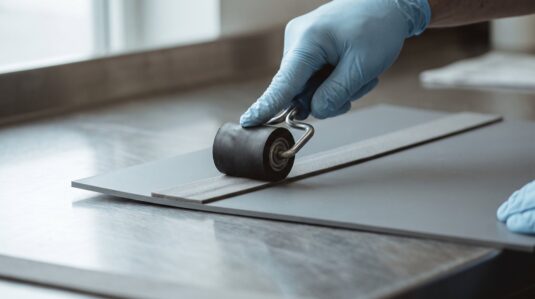
Fot. 4. Rolka dociskowa to najtańszy „aktywator” kleju PSA – dopiero pod naciskiem klej płynie w mikroprofil podłoża. (Zdjęcie poglądowe.)
6. Zbyt wczesne naruszanie połączenia
Kleje PSA budują siłę w czasie. Tuż po aplikacji połączenie ma tylko 30–50% ostatecznej wytrzymałości. Pełne właściwości klej osiąga dopiero po 24–72 godzinach. Jednak wiele zespołów testuje, „czy trzyma”, obciąża element, wywołuje wibracje lub przesuwa detal zaraz po przyklejeniu. Wszystko to niszczy jeszcze nierozwinięte wiązanie.
ROZWIĄZANIE
Uwzględnić nabudowę siły w analizie procesu i przepływie operacji: brak obciążeń, drgań i transportu bezpośrednio po aplikacji. Minimum 24 h spokoju, 72 h dla aplikacji krytycznych.
7. Naciągnięcie materiału podczas aplikacji
Ten błąd często umyka uwadze, ale bywa fatalny. Jeśli materiał zostaje naciągnięty przy klejeniu, po aplikacji „cofa się” i wyrywa taśmę. Podobnie działa sztywność materiału – element próbuje wrócić do swojego pierwotnego kształtu, generując siły odspajające. Szczególnie problematyczna jest pamięć kształtu materiału z rolki: zwinięty materiał po rozłożeniu nadal „chce” być zakrzywiony.
ROZWIĄZANIE
Odpowiedniej jakości materiały, nośniki i warstwy klejowe, przymiary ułatwiające poprawną aplikację bez naprężenia, a w produkcji seryjnej – aplikatory automatyczne.
REGUŁA
Jeśli materiał jest naciągnięty, taśma walczy nie z powierzchnią – tylko z fizyką. I zawsze przegra.
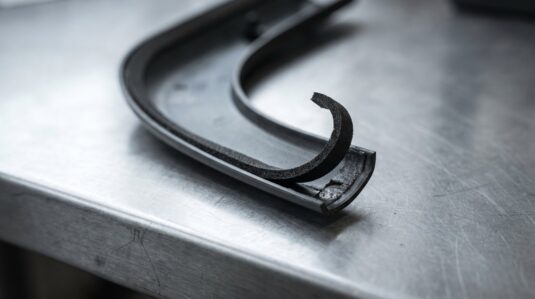
Fot. 5. Pamięć kształtu w akcji: wygięty element wraca do swojej geometrii i podnosi koniec taśmy. To nie wada kleju – to naprężenie w materiale. (Zdjęcie poglądowe.)
Kontrola skuteczności przygotowania – trzy poziomy
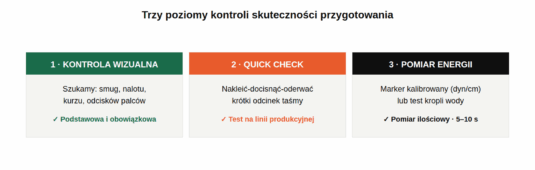
Rys. 3. Trzy poziomy kontroli: od prostej oceny wzrokowej, przez szybki test taśmy, po ilościowy pomiar energii powierzchniowej.
Kontrola wizualna
Podstawowa i obowiązkowa, a zarazem najczęściej pomijana. Szukamy smug, nalotu, kurzu, odcisków palców. „Powierzchnia powinna być czysta, sucha i wolna od widocznych smug, pyłu, nalotu oraz odcisków palców.”
Weryfikujemy, czy operator nie „rozsmarował” brudu zamiast go usunąć. Ta prosta kontrola eliminuje większość błędów.
Test adhezji wstępnej (Quick Check)
Krótki odcinek taśmy naklejamy, dociskamy i odrywamy. Oceniamy, czy odrywa się zbyt łatwo oraz czy podnosi zabrudzenia lub powłokę. Prosty test, który wykona każdy operator po minimalnym przeszkoleniu.
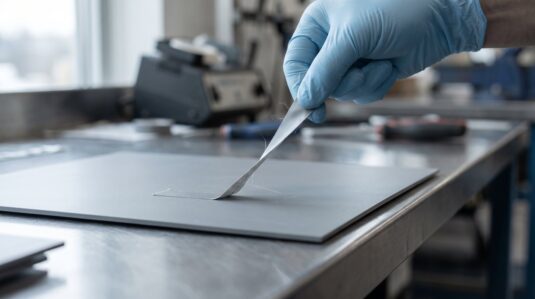
Fot. 6. Quick Check: nakleić, docisnąć, oderwać. Trzydzieści sekund, które wyłapuje źle przygotowaną powierzchnię, zanim zrobi to Klient. (Zdjęcie poglądowe.)
Badanie energii powierzchniowej
Test pisakiem lub tuszem (np. 38 dyn/cm) albo test kropli wody z oceną kąta zwilżania. Pokazuje, czy powierzchnia „chce” kleju. Wykonywany w 5–10 sekund, dostarcza twardej informacji liczbowej. Metody pomiaru i dobór narzędzia opisaliśmy szczegółowo w artykule 1/10 o LSE i HSE.
Specyfikacja, której prawie nikt nie zamyka – minimalna energia powierzchniowa wyrobu
W specyfikacjach zakupowych i rysunkach bardzo łatwo pojawia się minimalna adhezja taśmy. Nic dziwnego – wartości są pod ręką, bo producenci podają je w kartach technicznych (TDS). Znacznie rzadziej ktoś wpisuje drugą połowę równania: minimalną energię powierzchniową własnego wyrobu.
A bez niej wymóg adhezji wisi w próżni. Wartości z TDS są mierzone na znormalizowanych płytkach – najczęściej polerowanej stali nierdzewnej – a nie na Twoim detalu z modyfikowanego PP czy recyklatu. Efekt znamy z reklamacji: dostawca taśmy spełnia specyfikację, proces jest zgodny z instrukcją, a połączenia i tak odpadają, bo jedyną niekontrolowaną zmienną była powierzchnia wyrobu.
Jak zamknąć specyfikację:
- Wpisz do rysunku lub specyfikacji wyrobu minimalną energię powierzchniową w strefie klejenia – dla większości klejów praktycznym progiem jest ≥ 38 dyn/cm.
- Określ metodę pomiaru (tusz lub pisak testowy) i moment kontroli: odbiór partii materiału oraz – przy aktywacji – koniec okna między aktywacją a klejeniem.
- Przy materiałach z recyklingu i mieszankach polimerowych – pomiar partia po partii, bo rozrzut między partiami bywa większy niż dla tworzyw pierwotnych.
- W reklamacjach: najpierw pomiar energii powierzchniowej wyrobu, dopiero potem dyskusja o taśmie.
ZASADA
Adhezja z TDS opisuje taśmę. Energia powierzchniowa opisuje Twój wyrób. Specyfikacja jest zamknięta dopiero wtedy, gdy zawiera obie wartości.
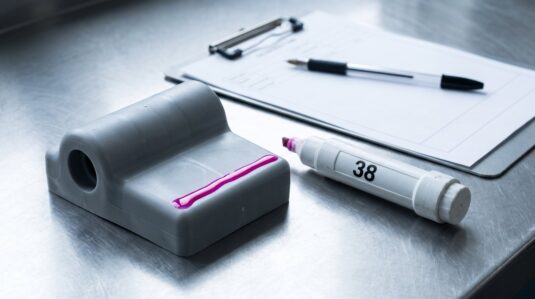
Fot. 7. Pomiar, który zamyka specyfikację: energia powierzchniowa wyrobu zmierzona w strefie klejenia i zapisana w dokumentacji – obok wymaganej adhezji taśmy. (Zdjęcie poglądowe.)
Najczęstszy błąd organizacyjny: skomplikowane podejście od samego początku
Widzimy to często u klientów: inwestycja w plazmę, koronę, UV – zanim rozwiązano problem podstawowy. A problemem najczęściej jest brak odtłuszczania, wilgoć, kurz, zła ściereczka lub niska temperatura.
ZASADA
Najpierw podstawy, dopiero potem technologie specjalne. Plazma, corona i primer są potężnymi narzędziami – ale nie zastąpią świeżej ściereczki, czystej rękawicy i temperatury na stanowisku.
Drugi systemowy problem to brak konsekwencji. Każda zmiana robi po swojemu, środki czyszczące się zmieniają, czasy odparowania są różne. Prowadzi to do niepowtarzalnych wyników i „losowej jakości” – w poniedziałek wszystko trzyma, w środę połowa partii idzie na reklamację.
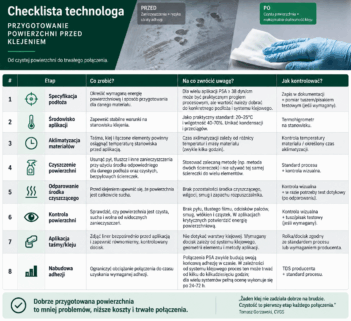
Checklista technologa
| Etap | Co zrobić | Jak zweryfikować |
|---|---|---|
| Specyfikacja | Minimalna energia powierzchniowa wyrobu w strefie klejenia (np. ≥ 38 dyn/cm) wpisana w rysunek lub specyfikację | Zapis w dokumentacji + pomiar tuszem przy odbiorze partii |
| Środowisko | 20–25°C, wilgotność 40–70%, brak kondensacji | Termohigrometr na stanowisku |
| Aklimatyzacja | Taśma i materiały minimum kilka godzin w temperaturze stanowiska | Rekord daty dostarczenia z magazynu |
| Czyszczenie | IPA lub dedykowany środek, bezpyłowa ściereczka, świeża | Karta standardu procesu |
| Odparowanie | Odczekać, aż środek całkowicie odparuje (typowo 30–60 s) | Test wizualny – powierzchnia matowa, sucha |
| Kontrola | Wizualna + ewentualnie tusz lub pisak testowy 38 dyn/cm | Zapis wyników dla serii |
| Aplikacja | Natychmiast po zdjęciu linera, docisk 1,5–3 kg/cm² | Rolka dociskowa z kontrolą siły |
| Nabudowa siły | Minimum 24 h bez obciążenia, 72 h dla aplikacji krytycznych | Plan produkcji uwzględnia czas |
Tab. 1. Checklista przygotowania powierzchni – od specyfikacji, przez środowisko i czyszczenie, po nabudowę siły połączenia.
Podsumowanie
Siedem błędów, jedna checklista i jedna wartość w specyfikacji, o której najłatwiej zapomnieć. Przygotowanie powierzchni nie jest czymś, co się robi „raz na jakiś czas, kiedy ma się problem”. To rutyna wpisana w proces, z udokumentowaną procedurą, kontrolą wyników i zamkniętą specyfikacją – po stronie taśmy (adhezja) i po stronie wyrobu (energia powierzchniowa). Taki standard jest szybki do wdrożenia i daje największy zwrot ze wszystkich inwestycji w klejenie.
„Najpierw podstawy, potem technologie specjalne.”
Tomasz Gorzawski, CVGS
KONTAKT Z LABORATORIUM CVGS
Chcesz uprościć proces przygotowania powierzchni u siebie na produkcji? Umów konsultację z laboratorium CVGS – pomożemy wdrożyć standard dopasowany do Twoich materiałów i warunków pracy.
Pobierz katalog
Chcesz uzyskać więcej informacji na temat naszej firmy, produktów lub usług? Wystarczy, że podasz swój adres e-mail, a my prześlemy na niego katalog firmowy cvgs!
bezpłatna konsultacja