Program "Konwerting taśm samoprzylepnych i taśm OCA z wykorzystaniem środowiska Clean
Room" W ramach działania 3.2 "Innowacje w MŚP" w ramach Regionalnego Programu
Operacyjnego Województwa Śląskiego na lata 2014-2020.
Przygotowanie powierzchni przed klejeniem – 7 błędów, które niszczą nawet najlepszą taśmę
„Żaden klej nie zadziała dobrze na brudzie. Czystość to pierwszy etap każdego połączenia.”
Tomasz Gorzawski, CVGS
Mówi się, że 80% awarii połączeń klejowych zaczyna się na etapie przygotowania powierzchni. To nie jest przesada marketingowa – to obserwacja z tysięcy wdrożeń produkcyjnych. Najlepsza taśma ani klej nie pomogą, jeśli powierzchnia jest zatłuszczona, zakurzona lub zimna – albo jeśli warunki otoczenia na stanowisku, temperatura i wilgotność, pozostają poza jakąkolwiek kontrolą.
Dlaczego przygotowanie powierzchni jest najważniejsze
Prawidłowo przygotowana powierzchnia daje cztery wymierne korzyści: pozwala maksymalnie wykorzystać właściwości kleju, zapewnia stabilne i powtarzalne połączenia w produkcji, zmniejsza ryzyko odspajania w późniejszych etapach procesu oraz redukuje liczbę reklamacji, poprawek i strat materiałowych.
Materiały LSE (PP, PE, POM, TPE) mają niską energię powierzchniową – klej się nie rozlewa, a adhezja jest słaba lub żadna. Dlatego wymagają obróbki aktywującej. Ale nawet materiały HSE (metal, szkło, PC, ABS) mają minimalne wymagania higieniczne, aby klej osiągnął maksimum swoich właściwości.
Dwie kategorie metod przygotowania
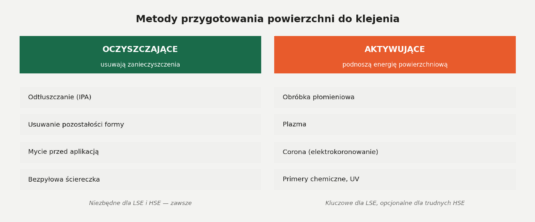
Rys. 1. Dwie kategorie metod obróbki powierzchni w kontekście klejenia: oczyszczanie – zawsze, aktywacja – dla LSE i trudnych HSE.
Metody oczyszczające
Ich zadaniem jest usunięcie warstwy brudu, tłuszczu, pyłu i kontaminacji. Niezbędne zarówno dla LSE, jak i HSE. Należą tu: odtłuszczanie izopropanolem (IPA) lub dedykowanymi środkami czyszczącymi, usuwanie pozostałości z formy wtryskowej, mycie elementów przed aplikacją oraz przecieranie bezpyłową ściereczką.
Metody aktywujące
Ich celem jest zwiększenie polarności, energii powierzchniowej i zwilżalności. Kluczowe dla LSE. Należą tu: obróbka płomieniowa, plazma, elektrokoronowanie (corona), UV, promieniowanie jonizujące oraz chemiczne primery i promotory adhezji. Omawiamy je szerzej w kolejnym artykule serii (4/10).
7 błędów, które psują połączenie
1. Używanie tej samej ściereczki do wielu elementów
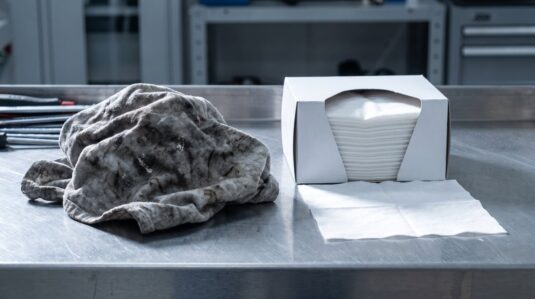
To klasyk. Operator odtłuszcza kolejne detale wciąż tą samą ściereczką, co przynosi coraz gorsze efekty – zamiast usuwać zanieczyszczenia, po prostu je rozsmarowuje. Rękawice przenoszące tłuszcz na powierzchnię działają dokładnie tak samo. Efekt: powierzchnia wygląda na czystą, ale jest pokryta cienką warstwą rozprowadzonych zanieczyszczeń, które skutecznie blokują adhezję.
ROZWIĄZANIE
Wymiana ściereczek co kilka elementów albo ściereczki jednorazowe, bezpyłowe materiały dedykowane do odtłuszczania, świeże rękawice. Częstotliwość wymiany wpisana do instrukcji stanowiskowej. W aplikacjach wymagających jakości – czyste stanowisko z kontrolą dostępu.
Fot. 1. Po lewej narzędzie, które rozprowadza brud; po prawej – takie, które go usuwa. Różnica kosztuje kilka groszy na detal. (Zdjęcie poglądowe.)
2. Zbyt mała ilość środka czyszczącego
„Kilka kropel wystarczy” – nie wystarczy. Środek czyszczący musi zwilżyć całą powierzchnię, rozpuścić tłuszcze i odparować, zostawiając czystą, suchą powierzchnię. Oszczędność na IPA prowadzi do klejenia na częściowo zabrudzonej powierzchni, a zaoszczędzone grosze na chemii zwracają się stukrotnie w reklamacjach.
ROZWIĄZANIE
Aerozole, dozowniki chemii lub gotowe ściereczki nasączone środkiem czyszczącym – dawka przestaje zależeć od uznania operatora.
3. Klejenie w zbyt niskiej temperaturze
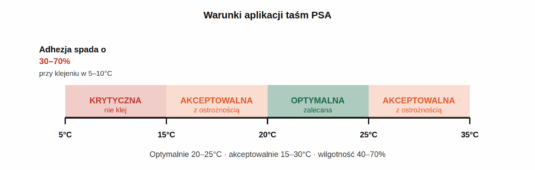
„Zimny klej nie klei” – to nie metafora. Kleje reagują na temperaturę całym swoim zachowaniem. Klejenie poniżej 15°C lub używanie taśmy wziętej prosto z magazynu o temperaturze 5–10°C powoduje, że klej ma niski tack i nie zwilża powierzchni – jest twardy i sztywny, przez co nie wypełnia mikrochropowatości. Adhezja spada wtedy o 30–70% (to zakres z obserwacji i testów CVGS – nie stała wartość dla każdego kleju i podłoża), a połączenia zaczynają odpadać w pierwszym dniu eksploatacji.
Ta zasada dotyczy wszystkich rodzajów taśm i klejów – nie tylko systemów PSA. Różni się skala efektu, nie sam mechanizm.
Rys. 2. Zakresy temperatury aplikacji taśm. Zimne materiały muszą mieć kilka godzin na aklimatyzację do warunków stanowiska, zanim zostaną sklejone.
ROZWIĄZANIE
Monitorowanie warunków na stanowisku, przechowywanie materiałów adhezyjnych zgodnie z zaleceniami producenta i aplikacja w kontrolowanej temperaturze i wilgotności: optymalnie 20–25°C, minimum 15°C, wilgotność 40–70%. Dokładne minimum dla konkretnej taśmy zawsze weryfikuj w jej TDS.
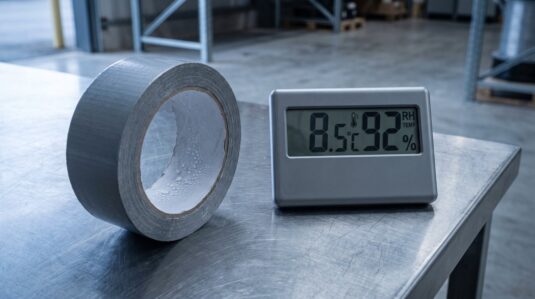
Fot. 2. Rolka prosto z zimnego magazynu – kondensacja na powierzchni to sygnał, że do aplikacji jeszcze daleko. Aklimatyzacja trwa godziny, nie minuty. (Zdjęcie poglądowe.)
4. Zbyt długi czas po zdjęciu linera
Kleje PSA są z definicji otwarte na środowisko. W momencie, kiedy zdejmujesz liner ochronny, zaczyna się proces starzenia powierzchni klejowej: klej traci początkową lepkość, zbiera kurz, pył i mikrozanieczyszczenia. Zmniejsza się zwilżalność, klej przestaje „wchodzić” w powierzchnię. Efekt: spadek adhezji nawet o 30–60% – realna skala zależy od czasu ekspozycji kleju, zapylenia, wilgotności i temperatury stanowiska (zakres z danych CVGS).
ROZWIĄZANIE
Zoptymalizować czas od odsłonięcia warstwy klejowej do aplikacji. Nie pozostawiać otwartych elementów na linii technologicznej – dotyczy to przerw technologicznych, przerw między zmianami i zwykłych przerw obiadowych. Pomocne są częściowe wykroje linera, odsłaniające klej dopiero w momencie aplikacji.
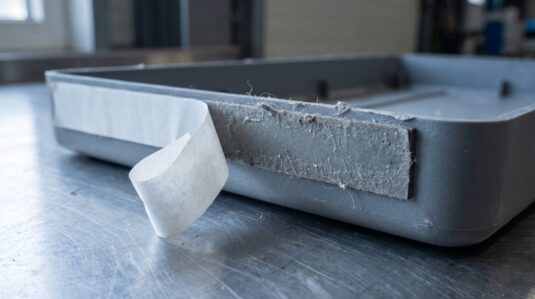
Fot. 3. Klej odsłonięty „na zapas” zbiera z powietrza kurz i pył – każda minuta ekspozycji to realny spadek adhezji. (Zdjęcie poglądowe.)
5. Brak docisku przy aplikacji
Kleje PSA aktywują się pod wpływem nacisku. Delikatne przyłożenie taśmy, nierównomierny nacisk, brak użycia rolki dociskowej – wszystko to sprawia, że klej nie wypełnia mikrochropowatości. W testach laboratoryjnych minimalny docisk wynosi 1,5–3 kg/cm². Bez dociśnięcia otrzymujemy fałszywie niskie wyniki adhezji.
ROZWIĄZANIE
Instrukcja pracy, dociski pneumatyczne, kopyta dociskowe, a w aplikacjach seryjnych stanowiska aplikacyjne z parametryzacją siły i czasu docisku. Kopyto podgrzewane dodatkowo przyspiesza budowanie połączenia.
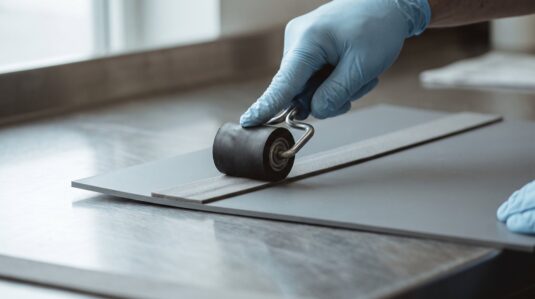
Fot. 4. Rolka dociskowa to najtańszy „aktywator” kleju PSA – dopiero pod naciskiem klej płynie w mikroprofil podłoża. (Zdjęcie poglądowe.)
6. Zbyt wczesne naruszanie połączenia
Kleje PSA budują siłę w czasie. Tuż po aplikacji połączenie ma tylko 30–50% ostatecznej wytrzymałości. Pełne właściwości klej osiąga dopiero po 24–72 godzinach. Jednak wiele zespołów testuje, „czy trzyma”, obciąża element, wywołuje wibracje lub przesuwa detal zaraz po przyklejeniu. Wszystko to niszczy jeszcze nierozwinięte wiązanie.
ROZWIĄZANIE
Uwzględnić nabudowę siły w analizie procesu i przepływie operacji: brak obciążeń, drgań i transportu bezpośrednio po aplikacji. Minimum 24 h spokoju, 72 h dla aplikacji krytycznych.
7. Naciągnięcie materiału podczas aplikacji
Ten błąd często umyka uwadze, ale bywa fatalny. Jeśli materiał zostaje naciągnięty przy klejeniu, po aplikacji „cofa się” i wyrywa taśmę. Podobnie działa sztywność materiału – element próbuje wrócić do swojego pierwotnego kształtu, generując siły odspajające. Szczególnie problematyczna jest pamięć kształtu materiału z rolki: zwinięty materiał po rozłożeniu nadal „chce” być zakrzywiony.
ROZWIĄZANIE
Odpowiedniej jakości materiały, nośniki i warstwy klejowe, przymiary ułatwiające poprawną aplikację bez naprężenia, a w produkcji seryjnej – aplikatory automatyczne.
REGUŁA
Jeśli materiał jest naciągnięty, taśma walczy nie z powierzchnią – tylko z fizyką. I zawsze przegra.
Fot. 5. Pamięć kształtu w akcji: wygięty element wraca do swojej geometrii i podnosi koniec taśmy. To nie wada kleju – to naprężenie w materiale. (Zdjęcie poglądowe.)
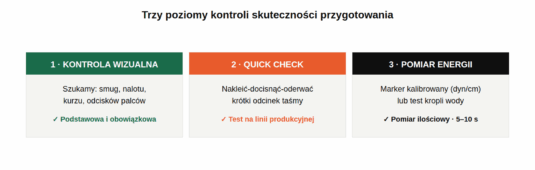
Kontrola skuteczności przygotowania – trzy poziomy
Rys. 3. Trzy poziomy kontroli: od prostej oceny wzrokowej, przez szybki test taśmy, po ilościowy pomiar energii powierzchniowej.
Kontrola wizualna
Podstawowa i obowiązkowa, a zarazem najczęściej pomijana. Szukamy smug, nalotu, kurzu, odcisków palców. „Powierzchnia powinna być czysta, sucha i wolna od widocznych smug, pyłu, nalotu oraz odcisków palców.”
Weryfikujemy, czy operator nie „rozsmarował” brudu zamiast go usunąć. Ta prosta kontrola eliminuje większość błędów.
Test adhezji wstępnej (Quick Check)
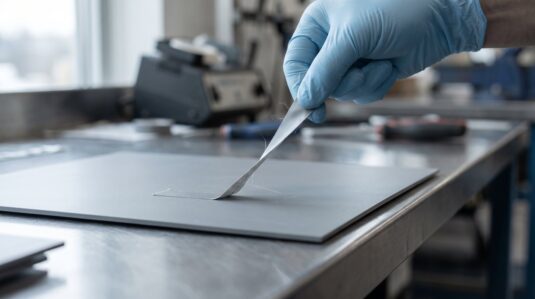
Krótki odcinek taśmy naklejamy, dociskamy i odrywamy. Oceniamy, czy odrywa się zbyt łatwo oraz czy podnosi zabrudzenia lub powłokę. Prosty test, który wykona każdy operator po minimalnym przeszkoleniu.
Fot. 6. Quick Check: nakleić, docisnąć, oderwać. Trzydzieści sekund, które wyłapuje źle przygotowaną powierzchnię, zanim zrobi to Klient. (Zdjęcie poglądowe.)
Badanie energii powierzchniowej
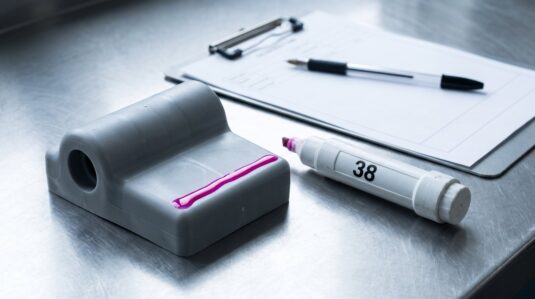
Test pisakiem lub tuszem (np. 38 dyn/cm) albo test kropli wody z oceną kąta zwilżania. Pokazuje, czy powierzchnia „chce” kleju. Wykonywany w 5–10 sekund, dostarcza twardej informacji liczbowej. Metody pomiaru i dobór narzędzia opisaliśmy szczegółowo w artykule 1/10 o LSE i HSE.
Specyfikacja, której prawie nikt nie zamyka – minimalna energia powierzchniowa wyrobu
W specyfikacjach zakupowych i rysunkach bardzo łatwo pojawia się minimalna adhezja taśmy. Nic dziwnego – wartości są pod ręką, bo producenci podają je w kartach technicznych (TDS). Znacznie rzadziej ktoś wpisuje drugą połowę równania: minimalną energię powierzchniową własnego wyrobu.
A bez niej wymóg adhezji wisi w próżni. Wartości z TDS są mierzone na znormalizowanych płytkach – najczęściej polerowanej stali nierdzewnej – a nie na Twoim detalu z modyfikowanego PP czy recyklatu. Efekt znamy z reklamacji: dostawca taśmy spełnia specyfikację, proces jest zgodny z instrukcją, a połączenia i tak odpadają, bo jedyną niekontrolowaną zmienną była powierzchnia wyrobu.
Jak zamknąć specyfikację:
Wpisz do rysunku lub specyfikacji wyrobu minimalną energię powierzchniową w strefie klejenia – dla większości klejów praktycznym progiem jest ≥ 38 dyn/cm.
Określ metodę pomiaru (tusz lub pisak testowy) i moment kontroli: odbiór partii materiału oraz – przy aktywacji – koniec okna między aktywacją a klejeniem.
Przy materiałach z recyklingu i mieszankach polimerowych – pomiar partia po partii, bo rozrzut między partiami bywa większy niż dla tworzyw pierwotnych.
W reklamacjach: najpierw pomiar energii powierzchniowej wyrobu, dopiero potem dyskusja o taśmie.
ZASADA
Adhezja z TDS opisuje taśmę. Energia powierzchniowa opisuje Twój wyrób. Specyfikacja jest zamknięta dopiero wtedy, gdy zawiera obie wartości.
Fot. 7. Pomiar, który zamyka specyfikację: energia powierzchniowa wyrobu zmierzona w strefie klejenia i zapisana w dokumentacji – obok wymaganej adhezji taśmy. (Zdjęcie poglądowe.)
Najczęstszy błąd organizacyjny: skomplikowane podejście od samego początku
Widzimy to często u klientów: inwestycja w plazmę, koronę, UV – zanim rozwiązano problem podstawowy. A problemem najczęściej jest brak odtłuszczania, wilgoć, kurz, zła ściereczka lub niska temperatura.
ZASADA
Najpierw podstawy, dopiero potem technologie specjalne. Plazma, corona i primer są potężnymi narzędziami – ale nie zastąpią świeżej ściereczki, czystej rękawicy i temperatury na stanowisku.
Drugi systemowy problem to brak konsekwencji. Każda zmiana robi po swojemu, środki czyszczące się zmieniają, czasy odparowania są różne. Prowadzi to do niepowtarzalnych wyników i „losowej jakości” – w poniedziałek wszystko trzyma, w środę połowa partii idzie na reklamację.
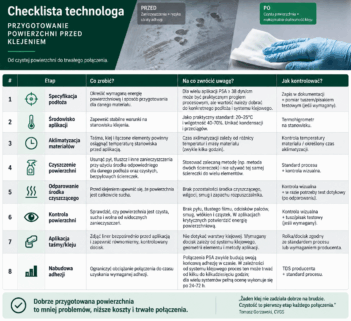
Checklista technologa
Etap
Co zrobić
Jak zweryfikować
Specyfikacja
Minimalna energia powierzchniowa wyrobu w strefie klejenia (np. ≥ 38 dyn/cm) wpisana w rysunek lub specyfikację
Zapis w dokumentacji + pomiar tuszem przy odbiorze partii
Środowisko
20–25°C, wilgotność 40–70%, brak kondensacji
Termohigrometr na stanowisku
Aklimatyzacja
Taśma i materiały minimum kilka godzin w temperaturze stanowiska
Rekord daty dostarczenia z magazynu
Czyszczenie
IPA lub dedykowany środek, bezpyłowa ściereczka, świeża
Karta standardu procesu
Odparowanie
Odczekać, aż środek całkowicie odparuje (typowo 30–60 s)
Test wizualny – powierzchnia matowa, sucha
Kontrola
Wizualna + ewentualnie tusz lub pisak testowy 38 dyn/cm
Zapis wyników dla serii
Aplikacja
Natychmiast po zdjęciu linera, docisk 1,5–3 kg/cm²
Rolka dociskowa z kontrolą siły
Nabudowa siły
Minimum 24 h bez obciążenia, 72 h dla aplikacji krytycznych
Plan produkcji uwzględnia czas
Tab. 1. Checklista przygotowania powierzchni – od specyfikacji, przez środowisko i czyszczenie, po nabudowę siły połączenia.
Podsumowanie
Siedem błędów, jedna checklista i jedna wartość w specyfikacji, o której najłatwiej zapomnieć. Przygotowanie powierzchni nie jest czymś, co się robi „raz na jakiś czas, kiedy ma się problem”. To rutyna wpisana w proces, z udokumentowaną procedurą, kontrolą wyników i zamkniętą specyfikacją – po stronie taśmy (adhezja) i po stronie wyrobu (energia powierzchniowa). Taki standard jest szybki do wdrożenia i daje największy zwrot ze wszystkich inwestycji w klejenie.
„Najpierw podstawy, potem technologie specjalne.”
Tomasz Gorzawski, CVGS
KONTAKT Z LABORATORIUM CVGS
Chcesz uprościć proces przygotowania powierzchni u siebie na produkcji? Umów konsultację z laboratorium CVGS – pomożemy wdrożyć standard dopasowany do Twoich materiałów i warunków pracy.
LSE vs HSE
„Taśma nie trzyma słabo — to powierzchnia nie daje jej się trzymać.”
Tomasz Gorzawski, CVGS
Jeżeli próbowałeś kiedyś przykleić taśmę dwustronną do polipropylenowej obudowy i po kilku godzinach odpadła przy najlżejszym dotknięciu — nie miałeś pecha. Miałeś do czynienia z materiałem o niskiej energii powierzchniowej. Zrozumienie, czym jest energia powierzchniowa i jak dzieli materiały na LSE i HSE, to pierwszy krok do tego, żeby połączenia klejowe przestały być loterią.
Energia powierzchniowa w jednym diagramie
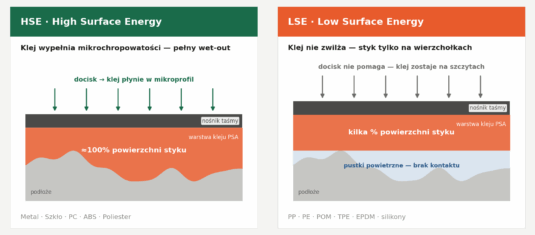
Najszybszy sposób, żeby zobaczyć różnicę między LSE a HSE — rzut okiem na to, jak ta sama taśma zachowuje się na obu rodzajach powierzchni. Ten sam klej. Ten sam docisk. Różne podłoże. Różny wynik.
Kluczowa nie jest grubość warstwy klejowej, tylko to, jaką część mikroprofilu podłoża klej jest w stanie wypełnić. Na tym polega cała różnica między połączeniem, które trzyma latami, a takim, które puszcza po kilku godzinach.
Rys. 1. Ta sama taśma na powierzchni HSE i LSE. Na HSE klej wypełnia mikrochropowatości i uzyskuje niemal pełny kontakt z podłożem. Na LSE opiera się na wierzchołkach profilu — między klejem a podłożem zostają pustki powietrzne, a realna powierzchnia styku to kilka procent nominalnej.
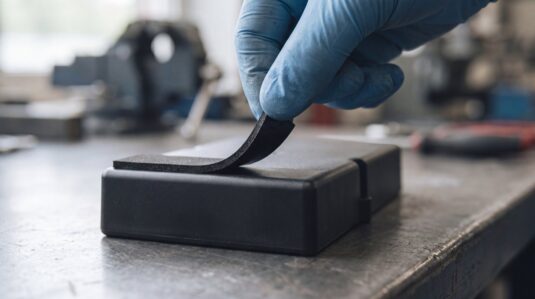
Fot. 1. Tak to wygląda w praktyce: taśma piankowa schodzi z obudowy PP niemal bez śladu — klej nigdy nie związał się z podłożem. (Zdjęcie poglądowe.)
WARUNEK DOBREGO SKLEJENIA
Wysoka energia powierzchniowa podłoża + dobra adhezja kleju + właściwa kohezja warstwy klejowej lub nośnika. Brak któregokolwiek z tych elementów — i połączenie jest kwestią czasu.
Co to jest LSE i HSE?
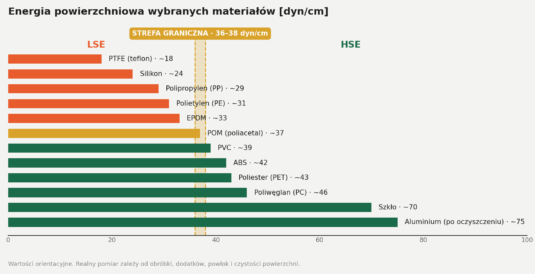
Materiały dzielimy pod względem energii powierzchniowej na dwie grupy. Granica przebiega umownie w strefie 36–38 dyn/cm — powyżej tej wartości większość klejów PSA dobrze wiąże bez dodatkowych zabiegów; poniżej — konieczna jest aktywacja albo specjalna taśma do LSE.
Traktujemy tę wartość jako praktyczną granicę orientacyjną, nie jako stałą fizyczną. Wynik zależy od konkretnego materiału, zastosowanej powłoki, czystości, obróbki i stanu powierzchni — dlatego na wykresie zaznaczyliśmy strefę, a nie pojedynczą linię.
Rys. 2. Uproszczona skala energii powierzchniowej typowych materiałów produkcyjnych. Strefa 36–38 dyn/cm to obszar graniczny — poniżej niej materiał zachowuje się jak LSE i wymaga aktywacji lub specjalnej taśmy. Wartości są orientacyjne; realne pomiary zależą od obróbki, dodatków i stanu powierzchni.
HSE — High Surface Energy
Klej świetnie zwilża powierzchnię, adhezja jest mocna, a taśmy akrylowe (takie jak VHB) uzyskują pełną wytrzymałość bez dodatkowych aktywatorów. Do tej grupy należą metale, szkło, poliwęglan (PC), ABS, poliester, PVC, poliuretan, akryle, Kapton.
LSE — Low Surface Energy
Klej się nie rozlewa, tworzy kropelki na powierzchni, adhezja jest słaba lub żadna. Typowi reprezentanci to: polipropylen (PP), polietylen (PE — HDPE, LDPE), poliacetal (POM), elastomery termoplastyczne (TPE, TPU), EPDM, modyfikowany PA6.
Najtrudniejsze są teflon (PTFE) i silikony. Precyzyjniej niż „nieklejalne”: są bardzo trudne do klejenia standardowymi systemami klejowymi, natomiast przy użyciu dedykowanych primerów, aktywacji powierzchni lub specjalnych klejów połączenie jest wykonalne.
Które materiały są LSE, a które HSE — ściąga
Materiał
Energia [dyn/cm]
Grupa
Co to oznacza w praktyce
PTFE (teflon)
~18
LSE
Wymaga dedykowanych systemów, primerów lub aktywacji
Silikony
~24
LSE
Standardowe PSA nie wiążą; potrzebne kleje silikonowe
Polipropylen (PP)
~29
LSE
Taśma LSE albo aktywacja (płomień, plazma, corona)
Polietylen (PE — HDPE, LDPE)
~31
LSE
Jak wyżej; częsty problem przy obudowach i klapkach
EPDM, TPE, TPU
~30–34
LSE
Dodatkowo migracja plastyfikatorów — sprawdź kompatybilność
POM (poliacetal)
~36–38
graniczny
Zachowuje się różnie zależnie od partii — zawsze mierz
Modyfikowany PA6
~36–42
graniczny
Modyfikatory potrafią zepchnąć materiał w stronę LSE
PVC
~39
HSE
Kleje standardowe wiążą; uwaga na plastyfikatory
ABS
~42
HSE
Dobre podłoże dla taśm akrylowych
Poliester (PET), Kapton
~43
HSE
Stabilne, przewidywalne połączenia
Poliwęglan (PC), akryle, PUR
~44–46
HSE
VHB osiąga pełną wytrzymałość bez aktywatora
Szkło
~70
HSE
Bardzo dobre podłoże po odtłuszczeniu
Metale (stal, aluminium)
≥75 po oczyszczeniu
HSE
Decyduje stan powierzchni: olej, tlenki, powłoki
Tab. 1. Orientacyjne wartości energii powierzchniowej i konsekwencje dla doboru taśmy. Materiały z pola granicznego zawsze warto zmierzyć przed doborem rozwiązania.
Kategoria problemowa — recyklaty i powierzchnie porowate
Nawet jeśli bazowy materiał jest HSE, obecność dodatków, stabilizatorów, środków antyadhezyjnych z formy lub lekkiego natłuszczenia potrafi drastycznie obniżyć efektywną energię powierzchniową. To samo dotyczy powierzchni po recyklingu — mogą zachowywać się jak LSE, nawet jeśli chemicznie są HSE.
W materiałach z recyklingu i mieszankach polimerowych rozrzut wyników bywa wyraźnie większy niż dla tworzyw pierwotnych. Oznacza to, że jeden pomiar na jednej partii nie wystarcza do zamknięcia tematu.
Z PRAKTYKI CVGS
Spotkaliśmy się z przypadkiem, w którym taśma o stabilnych, wielokrotnie potwierdzonych parametrach przestała działać po przejściu Klienta na materiał z recyklingu. Przyczyną nie była taśma, tylko niestabilna i obniżona energia powierzchniowa nowego podłoża.
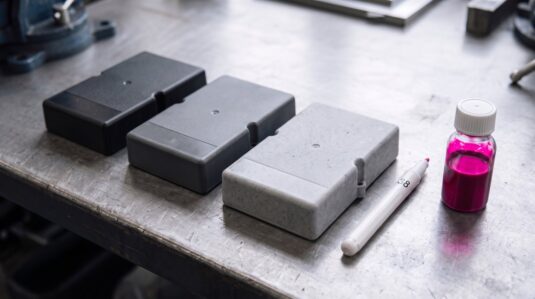
Fot. 2. Trzy partie tego samego detalu z recyklatu — różnice odcienia i tekstury widać gołym okiem, a wraz z nimi zmienia się energia powierzchniowa. (Zdjęcie poglądowe.)
Jak zmierzyć energię powierzchniową w praktyce — marker czy tusz?
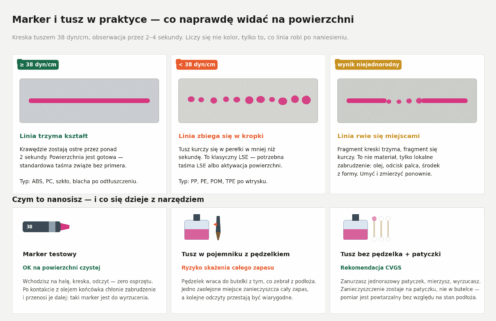
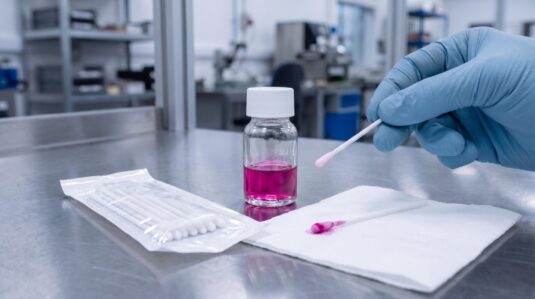
Zanim dobierzesz taśmę, warto wiedzieć, z czym naprawdę pracujesz. Służą do tego dwa narzędzia kalibrowane na konkretną wartość dyn/cm (najczęściej 38): marker testowy i tusz testowy. Zasada odczytu jest w obu przypadkach taka sama — nanosisz linię długości kilku centymetrów i obserwujesz ją przez 2–4 sekundy (okno zależy od rodzaju tuszu). Linia, która pozostaje równa, oznacza, że powierzchnia ma co najmniej testowaną energię. Linia, która zbiega się w kropki lub „kurczy się”, oznacza energię niższą.
Różnica między markerem a tuszem nie leży więc w fizyce pomiaru, tylko w tym, co dzieje się z narzędziem po kontakcie z brudną powierzchnią.
Jak czytać wynik — trzy obrazy, które zobaczysz na hali
W praktyce kreska zachowuje się na jeden z trzech sposobów i każdy z nich prowadzi do innej decyzji:
Linia trzyma kształt przez ponad 2 sekundy — powierzchnia ma co najmniej testowaną energię. Można kleić standardowym rozwiązaniem.
Linia zbiega się w kropki w mniej niż sekundę — klasyczny LSE. Potrzebna taśma do LSE albo aktywacja powierzchni.
Linia rwie się miejscami — fragment kreski trzyma, fragment się kurczy. To zwykle nie materiał, tylko lokalne zabrudzenie: olej, odcisk palca, środek antyadhezyjny z formy. Umyć, odtłuścić i zmierzyć ponownie.
Rys. 3. Trzy typowe odczyty kreski 38 dyn/cm oraz trzy sposoby jej nanoszenia. Marker i tusz mierzą to samo, ale inaczej znoszą kontakt z brudną powierzchnią — i to ta różnica, a nie dokładność, decyduje o wyborze narzędzia.
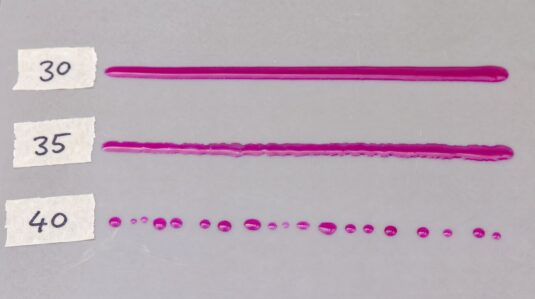
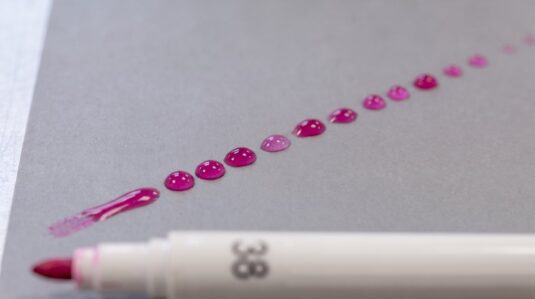
Fot. 3. Bracketing na panelu PP: tusz 30 zwilża i trzyma linię, 35 zaczyna się rwać na krawędziach, 40 kurczy się w krople — energia powierzchniowa materiału wynosi ok. 30–35 dyn/cm. (Zdjęcie poglądowe.)
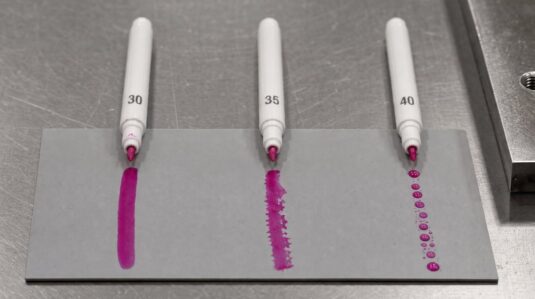
Fot. 4. Ten sam pomiar pisakami testowymi 30/35/40 — trzy kreski, trzy zachowania, jedna odpowiedź. (Zdjęcie poglądowe.)
Pięć sytuacji z hali
Teoria kończy się w momencie, w którym stajesz przy maszynie. Poniżej sytuacje, które w kontroli energii powierzchniowej powtarzają się najczęściej — i wnioski, jakie z nich płyną.
Obudowa PP prosto z wtryskarki. Kreska rozsypuje się natychmiast. Nic zaskakującego — PP jest LSE z definicji. Decyzja zapada od razu: taśma do LSE albo aktywacja.
Blacha aluminiowa po tłoczeniu. Marker pokazuje „poniżej 38”, choć aluminium to podręcznikowy HSE. Nie mierzysz metalu — mierzysz cienką warstwę oleju technologicznego, która na nim została. Po przetarciu IPA kreska trzyma. To najczęstsza przyczyna „dziwnych” wyników na metalach.
Poliwęglan z folią ochronną. Kreska trzyma pięknie — tyle że na folii, a nie na materiale. Test zawsze wykonuje się na tej powierzchni, która realnie pójdzie pod taśmę, nie na tym, co akurat leży na wierzchu.
PP po aktywacji płomieniowej. Bezpośrednio po aktywacji kreska 38 trzyma. Po dwóch dobach efekt jest już wyraźnie słabszy — aktywacja zanika w czasie. Mierzyć trzeba więc nie tylko po aktywacji, ale też na końcu realnego okna między aktywacją a klejeniem.
Detal z recyklatu, kolejna partia surowca. Poprzednia partia przechodziła test bez zastrzeżeń, ta sama kreska na nowej partii zbiega się w kropki. Przy recyklatach pomiar robi się partia po partii, a nie raz na wdrożenie.
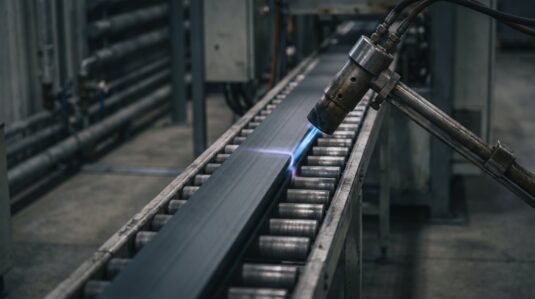
Fot. 5. Aktywacja płomieniowa profilu PP na linii — podnosi energię powierzchniową poliolefin z ok. 30 do ponad 45 dyn/cm, ale efekt zanika w czasie. (Zdjęcie poglądowe.)
Marker testowy — szybka weryfikacja u Klienta
Marker jest bezkonkurencyjny tam, gdzie liczy się czas: wchodzisz na halę, nanosisz kreskę, masz odpowiedź. Nie wymaga niczego poza sobą samym. Ma jednak jeden warunek stosowania i jedną pułapkę.
Powierzchnia czysta — wynik wiarygodny. Marker sprawdza się idealnie na podłożach przygotowanych do klejenia: po myciu, odtłuszczeniu, aktywacji.
Powierzchnia brudna lub zaolejona — marker do wyrzucenia. Końcówka chłonie zabrudzenie z podłoża i przenosi je na kolejne pomiary. Efekt jest podstępny: marker po kontakcie z olejem zaczyna „zaniżać” wyniki także na materiałach dobrych, więc technolog odrzuca partie, z którymi nic nie było nie tak.
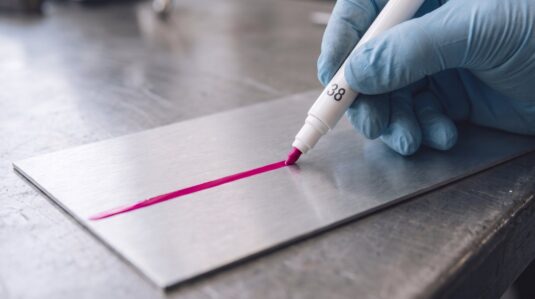
Fot. 6. Pisak 38 dyn/cm na odtłuszczonym aluminium — linia trzyma kształt, powierzchnia gotowa do klejenia. (Zdjęcie poglądowe.)
Fot. 7. Ta sama wartość na polipropylenie — linia kurczy się w krople w 2–4 sekundy. Klasyczny odczyt LSE. (Zdjęcie poglądowe.)
LSE. (Zdjęcie poglądowe.)
Tusz testowy — pomiar powtarzalny na procesie
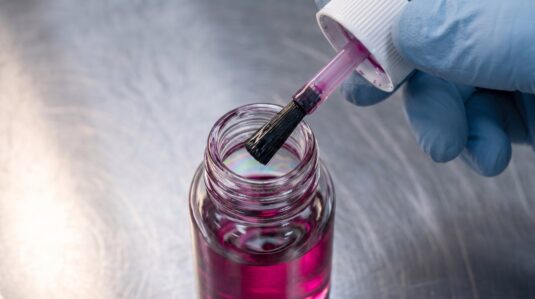
Tusz w pojemniku z pędzelkiem ma wadę konstrukcyjną, która ujawnia się dopiero w realnym procesie: pędzelek wraca do pojemnika razem z tym, co zebrał z powierzchni. Jedno zaolejone podłoże wystarczy, żeby skazić cały zapas.
CASE STUDY
Klient stosował tusz w pojemniku z pędzelkiem do kontroli powierzchni przed procesem klejenia. Pomiar wykazał spadek energii powierzchniowej, a analiza wskazała cząstkowe zaolejenie materiału. Problem w tym, że olej trafił także do pojemnika z tuszem — od tego momentu skażony był cały system pomiarowy, a kolejne odczyty przestały być wiarygodne.
Rekomendacja CVGS: tusz bez pędzelka + jednorazowe patyczki aplikacyjne. Po każdym zanieczyszczonym pomiarze wyrzucasz patyczek, a nie cały zestaw.
Fot. 8. Pędzelek wraca do butelki z tym, co zebrał z podłoża — na powierzchni tuszu widać już tęczowy film olejowy. Od tego momentu cały zapas jest skażony. (Zdjęcie poglądowe.)
Fot. 9. Rekomendowany zestaw: tusz 10 ml bez pędzelka i jednorazowe patyczki — nowy patyczek do każdego pomiaru. (Zdjęcie poglądowe.)
Kiedy marker, a kiedy tusz
Sytuacja
Rekomendowana metoda
Dlaczego
Szybka weryfikacja u Klienta, powierzchnia czysta
Marker testowy
Wynik w 2–3 sekundy, zero osprzętu, nic do rozlania
Kontrola po myciu lub odtłuszczeniu
Marker albo tusz z pędzelkiem
Przygotowane podłoże nie zanieczyszcza narzędzia
Powierzchnia o nieznanym stanie, podejrzenie zaolejenia
Tusz bez pędzelka + jednorazowe patyczki
Zabrudzenie zostaje na patyczku, nie w zapasie tuszu
Pozwala określić realny poziom, a nie tylko „powyżej / poniżej”
Materiały z recyklingu, zmienne partie surowca
Tusz bez pędzelka, pomiar partia po partii
Rozrzut między partiami bywa większy niż dla tworzyw pierwotnych
Tab. 2. Dobór metody kontroli energii powierzchniowej w zależności od sytuacji produkcyjnej.
Dlaczego to ma znaczenie na produkcji
Różnica między LSE a HSE nie jest akademicka. W praktyce wygląda to tak:
Element z poliwęglanu (HSE) przyklejony taśmą VHB osiąga pełną wytrzymałość i nie odkleja się nawet przy obciążeniach dynamicznych. Ta sama taśma na polipropylenowej obudowie odklei się „paznokciem” po kilku godzinach, jeśli powierzchnia nie została wcześniej przygotowana.
To dlatego pierwsze pytanie, jakie należy zadać przy projektowaniu połączenia klejowego, brzmi: z jakim materiałem pracuję — LSE czy HSE? Odpowiedź determinuje wszystko: wybór taśmy, konieczność przygotowania powierzchni, potrzebę użycia primera lub aktywacji (płomień, plazma, corona).
Taśmy dedykowane do LSE — jak działają
Skoro powierzchnie LSE „nie lubią” kleju, producenci taśm opracowali rozwiązania, które potrafią je przekonać. Taśmy do LSE mają kilka cech wyróżniających je od standardowych:
Wysoki wet-out — kleje o bardzo dużej zdolności zwilżania powierzchni.
Wyższa elastyczność kleju — pozwala wypełniać mikrochropowatości.
Kauczuk modyfikowany lub specjalne akryle LSE — jako baza chemiczna.
Wyższy tack — klej „łapie” trudną powierzchnię natychmiast.
Możliwość eliminacji primera — w wielu aplikacjach nie trzeba już używać chemii aktywującej.
Typowe zastosowania taśm LSE
Montaż elementów z PP i PE (obudowy, klapki, uchwyty). Klejenie pianek do PP/PE. Etykietowanie powierzchni LSE. Montaż elementów dekoracyjnych na plastikach. Klejenie uszczelek EPDM i TPE. Aplikacje w automotive i AGD. Etykiety logistyczne na powierzchniach LSE.
Test kropli wody — gdy nie masz markera ani tuszu pod ręką
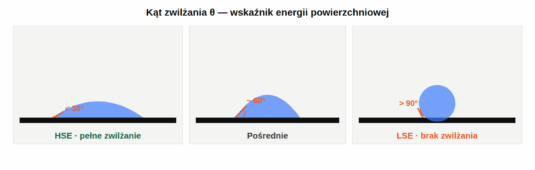
W warunkach produkcyjnych nie zawsze wiadomo, jaka jest rzeczywista energia powierzchniowa materiału — zwłaszcza po procesach takich jak wtrysk, lakierowanie czy tłoczenie. Marker i tusz omówiliśmy wyżej; jeśli żadnego z nich nie masz pod ręką, zostaje metoda, do której wystarczy woda.
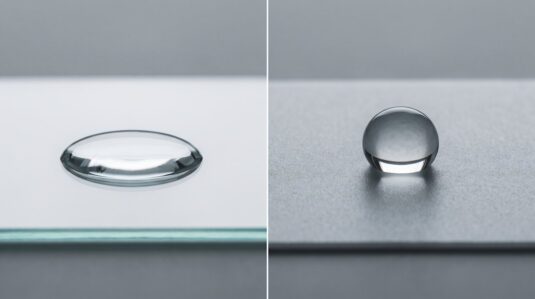
Ocenia się kąt zwilżania. Kropla rozlewająca się płasko (mały kąt kontaktu) sygnalizuje wysoką energię powierzchniową. Kropla zachowująca kształt półkuli lub „kulki” (duży kąt kontaktu) — niską energię powierzchniową. Test nie da wartości liczbowej, ale w kilka sekund pokazuje kierunek i pozwala zdecydować, czy w ogóle warto sięgać po taśmę standardową.
Rys. 4. Kąt zwilżania kropli wody: poniżej 30° — powierzchnia HSE, powyżej 90° — powierzchnia LSE wymagająca aktywacji.
Fot. 10. Ta sama kropla wody na szkle (HSE) i na polipropylenie (LSE) — różnicę widać bez żadnego przyrządu. (Zdjęcie poglądowe.)
PRAKTYCZNA WSKAZÓWKA
Wszystkie trzy testy — marker, tusz i kropla wody — trwają 2–3 sekundy i nie wymagają specjalistycznego sprzętu laboratoryjnego. To minimum, które powinno znaleźć się w arsenale każdego technologa pracującego z klejeniem.
Podsumowanie
Energia powierzchniowa jest kluczowym parametrem, który decyduje o tym, czy klejenie się uda — niezależnie od tego, jak dobrą taśmę kupimy. Materiały HSE (metale, PC, ABS, szkło) przyjmują klej chętnie. Materiały LSE (PP, PE, POM, TPE, EPDM) wymagają albo specjalnych taśm, albo aktywacji powierzchni. Rozróżnienie tych dwóch grup, zmierzenie realnego stanu powierzchni — zamiast zgadywania — i świadomy dobór rozwiązania to fundament każdego trwałego połączenia klejowego.
„Jakość połączenia powstaje zanim użyjesz kleju — na powierzchni.”
Tomasz Gorzawski, CVGS
Wcześniej pokazaliśmy Wam, czym różni się kohezja od adhezji — dziś, czym różnią się rodzaje materiałów LSE i HSE. W kolejnych artykułach serii pokażemy, jak skutecznie przygotować powierzchnię do klejenia, jak dobrać właściwy rodzaj kleju (akryl vs kauczuk vs silikon) oraz jak mierzyć jakość połączenia metodami Peel, Loop Tack i Rolling Ball.
Adhezja vs kohezja — anatomia połączenia
„Taśma nie klei sama — klei cały system.Dobry system potrafi zastąpić śruby i spawy. ”
Tomasz Gorzawski, CVGS
Połączenie klejowe nie ma jednej „siły trzymania”. Ma warstwy, granice, wewnętrzne naprężenia i co najmniej trzy różne mechanizmy, przez które może puścić. Zrozumienie, czym jest adhezja, czym kohezja i jak wygląda uszkodzenie każdego z tych parametrów osobno — to warunek, żeby zamiast gasić pożary, zacząć świadomie projektować trwałe połączenia.
Anatomia połączenia klejowego
Każde połączenie taśmą klejącą to w rzeczywistości pięciowarstwowy układ : podłoże A, klej, nośnik (w taśmach dwustronnych — rdzeń pomiędzy dwoma klejami), znów klej i podłoże B. W taśmach transferowych nośnika nie ma — jest tylko jedna warstwa kleju między podłożami. Niezależnie od wariantu, trwałość całości zależy od tego, jak zachowuje się każda warstwa i każda granica.
Rys. 1. Każde połączenie taśmą dwustronną to pięciowarstwowy układ z dwoma krytycznymi interfejsami. Uszkodzenie może nastąpić na interfejsie (adhezyjne) lub wewnątrz warstwy kleju (kohezyjne).
Adhezja
Adhezja to siła trzymająca klej przyczepiony do powierzchni. Jej wartość zależy od kilku rzeczy: energii powierzchniowej podłoża, zdolności kleju do zwilżania (wet-out) i czystości powierzchni.
Adhezja jest mierzalna — typowe metody to testy Peel 90° i 180°, o których będziemy pisać w osobnym artykule serii. Adhezja nie powstaje wyłącznie w momencie aplikacji. W przypadku klejów samoprzylepnych może wzrastać w czasie wraz z postępującym wet-outem. Dlatego o jej finalnym poziomie decydują zarówno warunki aplikacji, jak i czas potrzebny na rozwinięcie połączenia.
To, czy będzie silna czy słaba, decyduje odpowiednia aplikacja.
Wet-out — dlaczego jest tak ważny
Wet-out to zdolność kleju do „rozlania się” po powierzchni i wniknięcia w jej mikrochropowatość. Bez wet-outu klej styka się z podłożem tylko na wierzchołkach nierówności — efektywna powierzchnia kontaktu to ułamek powierzchni nominalnej. Z wet-outem klej wypełnia doliny między wierzchołkami i znacząco zwiększa rzeczywistą powierzchnię kontaktu kleju z podłożem. Pojęcie to opisuje zachowanie kleju, więc dotyczy zarówno klejów płynnych, jak i klejów samoprzylepnych w taśmach — z tą różnicą, że klej taśmy potrzebuje docisku i czasu, żeby popłynąć w mikrochropowatość podłoża.
Rys. 2. Wet-out na poziomie mikroskopowym. Bez wet-outu kontakt zachodzi tylko na wierzchołkach chropowatości — między nimi zostają pęcherze powietrza, które działają jak defekty osłabiające połączenie.
Co wpływa na wet-out? Na wet-out szczególnie wpływają: czas kontaktu, docisk aplikacyjny oraz właściwości reologiczne kleju w temperaturze aplikacji.
Kohezja — wewnętrzna spójność materiału
Kohezja opisuje zdolność materiału do zachowania swojej wewnętrznej spójności pod obciążeniem. W połączeniach klejowych najczęściej odnosimy ją do warstwy kleju, ale w taśmach z nośnikiem — np. piankowym — uszkodzenie może również nastąpić wewnątrz samego nośnika.
W praktyce przemysłowej kohezja determinuje, jak klej zachowa się pod długotrwałym obciążeniem (tzw. shear, czyli ścinanie). Taśma o wysokiej adhezji, ale niskiej kohezji, „pływa” — przyklei się mocno, ale pod stałym obciążeniem zacznie powoli pracować, aż połączenie zawiedzie.
Jeżeli po rozłączeniu materiał zostaje po obu stronach połączenia, warto przestać pytać tylko, czy klej dobrze trzymał. Być może najsłabszym ogniwem okazała się wewnętrzna spójność samego kleju albo nośnika.
Rys. 3. Shear (ścinanie) to obciążenie działające równolegle do spoiny — w odróżnieniu od odrywania, gdzie siła koncentruje się na krawędzi. W teście static shear próbkę obciąża się stałą masą i mierzy przesunięcie w czasie.
Różnicę między jednym a drugim parametrem najlepiej widać po rozłączeniu. Taśma jednostronna ściągana z płytki schodzi w całości i nie zostawia śladu — to uszkodzenie adhezyjne: coś się trzymało, ale dało się rozkleić. Inaczej zachowa się taśma AFT sklejająca płytkę stalową z aluminiową: gdy pociągniemy za aluminium, klej akrylowy rozerwie się w sobie i jego resztki zostaną na obu płytkach — to uszkodzenie kohezyjne.
Rys. 4. Uszkodzenie adhezyjne (klej odchodzi od podłoża) i kohezyjne (klej rozrywa się w swojej warstwie).
Adhezja nie jest więc parametrem, który im wyższy, tym lepszy — musi być dobrany do aplikacji. Taśma malarska o zbyt słabej adhezji odchodzi od ściany, a farba podchodzi pod krawędź. Ta o zbyt mocnej odrywa się razem z farbą, a czasem i z tynkiem: adhezja taśmy okazuje się mocniejsza od kohezji powłoki malarskiej i kolor zostaje na taśmie, nie na ścianie.
Rys. 5. Dwa błędy doboru adhezji taśmy jednostronnej: za słaba (taśma odchodzi sama) i za mocna (taśma zabiera farbę i tynk).
Drugi przykład to listwy w samochodzie klejone taśmą AFT. Gdy listwa odpada w trakcie jazdy razem z taśmą, adhezja do lakieru była nieprawidłowa. Gdy taśma zostaje na pojeździe, a listwa odpadła — nie dobraliśmy adhezji do tworzywa, z którego zrobiona jest listwa. Gdy podczas demontażu serwisowego taśma zostaje jednocześnie na lakierze i na listwie, zadziałała kohezja materiału: jest niższa niż adhezja obu warstw zewnętrznych.
Rys. 6. Trzy scenariusze rozłączenia listwy klejonej taśmą AFT — obraz po demontażu wskazuje, który parametr był najsłabszym ogniwem.
Dlatego dobór taśmy i sposób aplikacji są jedną decyzją, nie dwiema. Czystość i odtłuszczenie powierzchni, temperatura w oknie zalecanym przez producenta, docisk i czas na wet-out decydują o tym, czy adhezja i kohezja, które widzimy w karcie technicznej, w ogóle ujawnią się w gotowym połączeniu.
Mocowanie klamek i uchwytów – pewny chwyt bez widocznych łączników
Klamka czy uchwyt to element, który użytkownik dotyka kilkanaście razy dziennie i poddaje cyklicznym obciążeniom przez całe życie pojazdu. Mocowanie musi być nie tylko mocne, ale i odporne na zmęczenie oraz na drobne uderzenia i szarpnięcia. Tradycyjne wkręty wymagają otworów, które osłabiają element i bywają widoczne, a do tego stanowią ścieżkę dla wilgoci.
Taśma 3M VHB pozwala zamocować klamkę bez ingerencji w widoczne powierzchnie. Połączenie powstaje w momencie docisku, równomiernie rozkłada siły wyrywające i ścinające oraz toleruje niewielkie nierówności geometrii detalu. Dla użytkownika końcowego efekt jest czysty estetycznie – brak śrub, brak szczelin, gładka powierzchnia.
Klucz do sukcesu to dobór kleju pod konkretny materiał. Klamki bywają wykonane z metalu, lakierowane proszkowo lub formowane z tworzyw o różnej energii powierzchniowej. Klej akrylowy uniwersalny doskonale trzyma się materiałów o wysokiej i średniej energii powierzchniowej (metale, szkło, wiele tworzyw), natomiast do powierzchni o niskiej energii, takich jak niektóre tworzywa i lakiery proszkowe, lepiej sprawdzi się klej modyfikowany lub dedykowany rodzinie VHB LSE.
Jak pokazuje zestawienie względnej adhezji, rodziny takie jak 4941 czy 5952 oferują wysoką przyczepność do HSE i MSE, podczas gdy VHB LSE zachowuje wysoką adhezję również do materiałów LSE. To właśnie ta różnica decyduje o tym, czy połączenie będzie niezawodne przez lata, czy zacznie odpuszczać po pierwszych sezonach eksploatacji.
CVGS wspiera klienta na etapie doboru materiału i przygotowania powierzchni. Testujemy zwilżalność i przyczepność na rzeczywistych substratach klienta, w razie potrzeby rekomendujemy primer zwiększający adhezję, a następnie wycinamy wykroje taśmy precyzyjnie dopasowane do pola klejenia klamki. Dzięki temu operator na linii nakłada element jednym ruchem, bez improwizacji.
Efektem jest mocowanie, które łączy wytrzymałość mechaniczną z estetyką i powtarzalnością. To dobry przykład tego, jak pozornie prosty detal zyskuje na jakości, gdy zamiast uniwersalnej śruby zastosujemy świadomie dobraną i prawidłowo skonwertowaną taśmę 3M VHB.
Niezawodność takiego mocowania potwierdzają testy. 3M poddaje taśmy próbom zrzutowym, rozciąganiu, ścinaniu oraz długotrwałemu starzeniu, badając zachowanie połączenia pod realnymi obciążeniami. Dla elementu dotykanego tysiące razy w trakcie eksploatacji to właśnie odporność na zmęczenie, a nie chwilowa wytrzymałość, decyduje o sukcesie.
Z punktu widzenia produkcji ważna jest powtarzalność. CVGS dostarcza wykroje o stałej geometrii i w formie ułatwiającej szybkie nakładanie, dzięki czemu operator nie musi odmierzać ani docinać materiału na linii. Standaryzacja pola klejenia i docisku przekłada się bezpośrednio na powtarzalną jakość każdej zamontowanej klamki.
W rezultacie pozornie błahy element zyskuje jakość na poziomie wymagań automotive: pewny chwyt, czystą estetykę i powtarzalność od pierwszej do ostatniej sztuki w serii.
Taśmy 3M VHB w automotive – koniec ery śrub, nitów i spawów
Branża motoryzacyjna od lat poszukuje metod łączenia, które są lżejsze, szybsze i trwalsze niż klasyczne złącza mechaniczne. Każda śruba, nit czy punkt spawalniczy to dodatkowa masa, ryzyko korozji oraz miejsce koncentracji naprężeń, w którym z czasem dochodzi do uszkodzeń zmęczeniowych. Taśmy 3M VHB odpowiadają na te wyzwania, oferując połączenie strukturalne, które rozkłada obciążenia równomiernie wzdłuż całej spoiny.
Sekret tkwi w wiskoelastycznym rdzeniu z pianki akrylowej o zamkniętych komórkach. Zamiast przenosić siły punktowo, taśma absorbuje naprężenia dynamiczne i statyczne, rozprowadzając je na całej powierzchni klejenia. Dzięki temu połączenie zachowuje się elastycznie, kompensuje różnice w rozszerzalności termicznej łączonych materiałów i tłumi drgania, które w pojeździe są jednym z głównych czynników zmęczeniowych.
Z perspektywy konstruktora kluczowa jest przewidywalność. Taśma 3M VHB osiąga około 50% docelowej wytrzymałości już po 20 minutach od dociśnięcia, 90% po 24 godzinach i pełne 100% po 72 godzinach. Proces można przyspieszyć, podnosząc temperaturę aplikacji – w 65°C lub wyżej połączenie bardzo szybko zbliża się do maksymalnej wytrzymałości. To istotne dla zakładów montażowych pracujących w rygorze taktu produkcyjnego.
Równie ważna jest odporność środowiskowa. Spoina jest odporna na promieniowanie UV, wilgoć, cykle termiczne i rozpuszczalniki, a przy tym uszczelnia połączenie przed wpływem czynników zewnętrznych. W praktyce oznacza to mniej korozji galwanicznej, brak nieszczelności i estetyczne, niewidoczne łączenie bez wystających łbów śrub czy śladów spawania.
Rolą CVGS jest przełożenie tego potencjału na gotowe, powtarzalne rozwiązanie produkcyjne. Jako konwerter taśm samoprzylepnych dobieramy właściwą rodzinę 3M VHB do substratów i obciążeń danego węzła, wycinamy z niej wykroje dopasowane do detalu i dostarczamy je w formie gotowej do montażu. Klient zyskuje nie tylko materiał, ale i sprawdzony proces – od próbek, przez walidację, aż po dokumentację PPAP.
Przejście z połączeń mechanicznych na taśmę 3M VHB to decyzja konstrukcyjna, która opłaca się na wielu poziomach: niższa masa, krótszy montaż, lepsza estetyka i większa trwałość. W kolejnych artykułach pokażemy, jak ta technologia sprawdza się w konkretnych aplikacjach automotive – od mocowania klamek po wygłuszanie nadkoli.
Przewaga taśmy widoczna jest też w liczbach. Eliminacja śrub i nitów obniża masę pojazdu, a brak operacji wiercenia i spawania skraca cykl montażu i redukuje liczbę komponentów magazynowych. Mniejsza masa to z kolei niższe zużycie paliwa lub większy zasięg w pojazdach elektrycznych – dlatego klejenie strukturalne tak dobrze wpisuje się w obecne trendy lekkich konstrukcji.
Nie bez znaczenia jest swoboda materiałowa. Taśma pozwala łączyć różne materiały bez ryzyka korozji galwanicznej, co otwiera drogę do mieszanych konstrukcji metal–tworzywo–szkło. To jeden z głównych powodów, dla których producenci coraz chętniej zastępują tradycyjne metody łączenia rozwiązaniami opartymi na taśmie 3M VHB.
Wprowadzenie do połączęń klejowych – praktyczna wiedza i wymiana doświadczeń (23.04.2026)
23 kwietnia mieliśmy przyjemność gościć działy jakości i inżynierskie naszych partnerów podczas szkolenia poświęconego połączeniom klejowym w zakładzie CVGS w Tychach. Było to doskonałe spotkanie pełne praktycznej wiedzy, branżowych rozmów i wspólnego rozwiązywania wyzwań technologicznych.
Podczas szkolenia uczestnicy zgłębili temat połączeń klejowych kompleksowo – od podstaw technologii, przez kryteria doboru warstwy adhezyjnej, aż po zagadnienia związane z energią powierzchniową podłoży i metodami testowania materiałów. Praktyczna część szkolenia pozwoliła zobaczyć na własne oczy, jak różne rozwiązania zachowują się w rzeczywistych warunkach produkcyjnych.
Naszym celem jest nie tylko przekazywanie wiedzy teoretycznej, ale przede wszystkim pokazywanie praktycznego podejścia do technologii klejenia – jak właściwie dobierać materiały, jak unikać błędów w procesie oraz jak skutecznie rozwiązywać problemy techniczne pojawiające się w produkcji.
Jeśli w Państwa firmie pojawiają się wyzwania techniczne, jakościowe lub inżynieryjne związane z materiałami samoprzylepnymi i połączeniami klejowymi – chętnie pomożemy. Organizujemy zarówno szkolenia grupowe dla całych zespołów, jak i dedykowane spotkania indywidualne dopasowane do specyfiki Państwa procesów. Nasi inżynierowie są również do dyspozycji bezpośrednio w zakładzie produkcyjnym.
Szkolenie „Wprowadzenie do połączęń klejowych” – praktyczna wiedza i wymiana doświadczeń (13.03.2026)
13 marca mieliśmy przyjemność spotkać się z naszymi klientami podczas szkolenia poświęconego połączeniom klejowym. Była to doskonała okazja do wymiany doświadczeń, rozmów o wyzwaniach produkcyjnych oraz wspólnego przeanalizowania najważniejszych zagadnień związanych z technologią klejenia.
Podczas szkolenia uczestnicy poznali połączenia klejowe od A do Z – od podstaw technologii, przez dobór odpowiednich materiałów, aż po praktyczne testy materiałów, które pozwoliły zobaczyć, jak różne rozwiązania zachowują się w różnych warunkach.
Cieszymy się z bardzo pozytywnego odbioru wydarzenia. Średnia ocena szkolenia wyniosła 4,93 / 5, co jest dla nas ogromną motywacją do dalszego rozwijania tej inicjatywy. Szkolenie z 13 marca było pierwszym spotkaniem z planowanego cyklu wydarzeń, które będziemy kontynuować w najbliższym czasie.
Naszym celem jest nie tylko przekazywanie wiedzy teoretycznej, ale przede wszystkim pokazywanie praktycznego podejścia do technologii klejenia – jak właściwie dobierać materiały, jak unikać błędów w procesie oraz jak rozwiązywać problemy techniczne pojawiające się w produkcji.
Jeśli w Państwa firmie pojawiają się problemy techniczne, jakościowe lub inżynieryjne związane z materiałami samoprzylepnymi i połączeniami klejowymi, możemy pomóc. Organizujemy dedykowane szkolenia dla zespołów, a także oferujemy wsparcie naszych inżynierów bezpośrednio w zakładzie produkcyjnym, aby wspólnie przeanalizować proces i znaleźć optymalne rozwiązanie.
10 najważniejszych rzeczy, które musisz wiedzieć przed zakupem przekładek korkowych do ochrony szkła w transporcie i magazynowaniu
Transport i magazynowanie szkła to procesy, w których nawet drobne zaniedbania mogą prowadzić do kosztownych strat. Szkło jest materiałem wymagającym – nie wybacza mikroruchów, nierównomiernych nacisków ani źle dobranych materiałów zabezpieczających.
Jednym z kluczowych elementów ochrony są przekładki do szkła, a w szczególności przekładki korkowe, które łączą właściwości mechaniczne z naturalnym pochodzeniem materiału.
Poniżej przedstawiamy 10 kluczowych zagadnień, które warto znać przed ich wyborem.
Jak działają przekładki do szkła?
Zrozumienie mechanizmu działania przekładek jest punktem wyjścia do ich prawidłowego doboru. Bez tej wiedzy łatwo popełnić błąd polegający na wyborze rozwiązania, które teoretycznie chroni szkło, a w praktyce nie eliminuje głównych przyczyn uszkodzeń.
Przekładki oddzielają tafle szkła, zapewniając:
stały dystans między powierzchniami,
ograniczenie tarcia szkło–szkło,
równomierny rozkład nacisków,
absorbuje / amortyzuje siłę nacisku działające na szkło,
stabilizuje szkło podczas transportu.
Ich podstawową funkcją jest amortyzacja uderzeń oraz eliminacja mikroruchów, które są główną przyczyną punktowych naprężeń i mikropęknięć.
Dlaczego przekładki są kluczowe w transporcie i magazynowaniu szkła?
Wielu uszkodzeń szkła nie da się powiązać z jednym konkretnym zdarzeniem. Powstają one stopniowo – podczas jazdy, postoju, składowania lub przeładunku. Dlatego ochrona szkła musi działać nie chwilowo, lecz ciągle.
Przekładki stabilizują pakiet szkła zarówno w transporcie, jak i w magazynie, ograniczając:
rysy i pęknięcia,
stłuczenia,
reklamacje i straty materiałowe.
Z czego mogą być wykonane przekładki?
Materiał przekładki bezpośrednio wpływa na skuteczność ochrony szkła. Różne rozwiązania sprawdzają się w różnych warunkach, dlatego warto znać dostępne opcje i ich ograniczenia.
Na rynku stosuje się m.in.:
korek naturalny,
pianki PE, EVA, PUR, PVC,
filc,
materiały hybrydowe.
W tym artykule skupiamy się na przekładkach korkowych, ponieważ korek ma bardzo dobre właściwości recovery, jest odporny na starzenie, nie chłodnie wody a także pochodzi z naturalnego, odnawialnego surowca. Dodatkowo korek nie reaguje chemicznie ze szkłem, jest odporny na nacisk,
4. Przekładka – dwie funkcje w jednym produkcie
Skuteczność przekładki nie wynika wyłącznie z samego materiału. Kluczowe jest połączenie właściwości mechanicznych z odpowiednią stabilizacją pozycji przekładki na tafli szkła.
Skuteczna przekładka składa się z:
warstwy nośnej (in korek, pianka) – odpowiada za przenoszenie obciążeń i ochronę szkła,
warstwy adhezyjnej – zapobiega przemieszczaniu się przekładki.
Zachowanie równowagi między tymi warstwami ma bezpośredni wpływ na bezpieczeństwo szkła.
Jakie są rodzaje adhezji i jak je dobrać?
Dobór adhezji to jeden z najczęściej niedocenianych elementów ochrony szkła. Zbyt słaba przyczepność powoduje przesuwanie się przekładek, zbyt mocna – utrudnia pracę i może prowadzić do problemów przy rozpakowaniu.
W przekładkach stosuje się:
pianka samoadhezyjna – najczęściej stosowane rozwiązanie,
low-tack – do lżejszych pakietów szyb,
high-tack – najsilniejszy rodzaj adhezji – niewskazana do aplikacji bezpośrednio na szkło
Dobór adhezji należy dostosować do rodzaju chronionej powierzchni. Istotne jest aby uwzględnić czy szkło posiada powłoki, jaka jest jego waga a także w jakich warunkach atmosferycznych będzie przewożone. Chodzi szczególnie o temperaturę i wilgotność.
W jakiej formie występują przekładki?
Forma przekładki ma znaczenie nie tylko dla ochrony szkła, ale również dla ergonomii pracy i powtarzalności procesu pakowania.
Przekładki występują jako:
luz,
arkusz,
rolka,
bobbina (aplikacja automatyczna)
pizza roll, (aplikacja automatyczna).
Na co zwrócić uwagę podczas doboru przekładek?
Podczas doboru powinno się uwzględnić kluczowe parametry:
rodzaj i wagę szkła,
czas składowania,
warunki transportu,
temperaturę i wilgotność,
liczbę operacji magazynowych.
Zastosowanie rozwiązania takiego jak przekładki korkowe czy piankowe jest w pewnym rozumieniu unifikacją systemu pakowania. Odpowiednio dobrany produkt eliminuje skutecznie powszechnie spotykane problemy w transporcie.
Ekologia
Wybór przekładek do ochrony szkła w transporcie coraz częściej determinowany jest nie tylko parametrami technicznymi, ale również wpływem na środowisko i zgodnością z regulacjami UE. W tym kontekście wyraźnie zaznacza się różnica pomiędzy przekładkami korkowymi a piankowymi.
Przekładki korkowe bazują na surowcu w 100% naturalnym, odnawialnym i biodegradowalnym. Korek pozyskiwany jest z kory dębu korkowego, bez konieczności wycinki drzew, a same drzewa w trakcie wzrostu magazynują CO₂, co przekłada się na bardzo niski ślad węglowy materiału. Co istotne, korek nie generuje mikroplastików, a zastosowane kleje (PUR / LT / HT) stanowią jedynie niewielki procent całkowitej masy. Dzięki temu przekładki korkowe są obecnie uznawane za najbardziej ekologiczne rozwiązanie dostępne w branży transportu szkła.
Równie ważna jest możliwość recyklingu i ponownego użycia. Przekładki korkowe mogą być rozdrabniane i przetwarzane ponownie, a w praktyce są często używane wielokrotnie przez różnych odbiorców, przy minimalnej degradacji jakości. Długi cykl życia produktu oznacza mniejszą ilość odpadów i realne korzyści środowiskowe.
Przechowywanie przekładek i shelf life
Nawet najlepiej dobrana przekładka może stracić swoje właściwości, jeśli jest niewłaściwie przechowywana. Dotyczy to szczególnie warstwy adhezyjnej.
Przekładki należy:
przechowywać w suchym i czystym miejscu,
chronić przed skrajnymi temperaturami,
stosować zgodnie z zalecanym czasem użytkowania.
Prawidłowe magazynowanie pozwala zachować pełną funkcjonalność produktu. Kluczowe informacje są zamieszczone w kartach technicznych produktów.
Jak aplikować przekładki i jakie są najczęstsze błędy?
Ostatnim, ale równie ważnym elementem ochrony szkła jest sposób aplikacji przekładek. Nawet najlepszy produkt nie spełni swojej roli, jeśli zostanie użyty nieprawidłowo.
Prawidłowa aplikacja wymaga:
czystej powierzchni szkła,
odpowiedniego docisku,
właściwego rozmieszczenia przekładek.
Najczęstsze błędy to:
zbyt mała liczba przekładek,
źle dobrana adhezja,
nieodpowiedni format lub grubość,
nieuwzględnianie warunków transportu i magazynowania.
Przekładki jako element strategii jakości
Przekładki są nie tylko elementem pakowania, lecz narzędziem kontroli jakości w transporcie i magazynowaniu szkła. Ich świadomy dobór przekłada się na mniejsze straty, stabilniejsze procesy i większe zaufanie klientów końcowych.
Świadomy wybór przekładek to nie koszt, lecz inwestycja w stabilność procesów, bezpieczeństwo szkła i zaufanie odbiorców końcowych.
10 kluczowych aspektów doboru materiałów wygłuszeniowych w projektach automotive
Dobór materiałów wygłuszeniowych w projektach realizowanych dla OEM oraz dostawców Tier 1 i Tier 2 jest procesem inżynierskim, który bezpośrednio wpływa na spełnienie wymagań NVH, masę pojazdu, trwałość komponentu oraz zgodność z normami jakościowymi i regulacyjnymi. W tego typu projektach materiał nie może być oceniany wyłącznie na podstawie deklarowanych właściwości akustycznych – kluczowe znaczenie ma jego zachowanie w aplikacji, możliwość przetwarzania oraz pełna zgodność z wymaganiami OEM.
Poniżej przedstawiono 10 kluczowych obszarów, które należy uwzględnić przy doborze wygłuszenia w projektach OEM oraz Tier 1 i Tier 2.
1. Identyfikacja źródła hałasu i mechanizmu przenoszenia
W projektach realizowanych dla OEM oraz dostawców Tier 1 i Tier 2 proces doboru materiałów izolacyjno-akustycznych zawsze rozpoczyna się od prawidłowej identyfikacji źródła hałasu oraz mechanizmu jego przenoszenia. Jest to etap krytyczny, ponieważ nawet materiał o bardzo dobrych parametrach laboratoryjnych nie przyniesie oczekiwanego efektu, jeśli zostanie zastosowany do niewłaściwego problemu NVH.
W praktyce automotive wyróżnia się trzy główne mechanizmy hałasu:
Hałas powietrzny – generowany m.in. przez opony, przepływ powietrza lub elementy zewnętrzne, przenikający do wnętrza pojazdu przez szczeliny, panele i elementy wykończenia. W takich przypadkach kluczowe są materiały absorbujące i izolujące, pracujące w średnich i wyższych zakresach częstotliwości, np. włókniste materiały typu Thinsulate.
Hałas strukturalny – powstający w wyniku drgań elementów konstrukcyjnych (np. blach, ram, mocowań), które promieniują dźwięk do wnętrza pojazdu. W tym przypadku sama absorpcja jest niewystarczająca, a skuteczne rozwiązanie często wymaga tłumienia drgań (CLD) lub odpowiedniego oddzielenia komponentów.
Hałas aerodynamiczny – związany z opływem powietrza wokół pojazdu, szczególnie istotny przy wyższych prędkościach i w nowoczesnych pojazdach o niskim poziomie hałasu napędu. W takich aplikacjach materiały izolacyjno-akustyczne muszą być dobrane pod konkretne pasma częstotliwości, które są najbardziej odczuwalne dla użytkownika.
Kluczowe znaczenie ma również droga przenoszenia hałasu – ten sam materiał może działać skutecznie w jednym miejscu, a zupełnie nieskutecznie w innym, jeśli nie uwzględni się sposobu montażu, docisku, szczelności oraz interakcji z sąsiednimi komponentami.
Błędna identyfikacja mechanizmu NVH często prowadzi do:
stosowania absorberów tam, gdzie potrzebne jest tłumienie drgań,
przewymiarowania materiałów „na zapas”,
wzrostu masy i kosztu komponentu bez poprawy efektu użytkowego,
ryzyka niespełnienia wymagań OEM na etapie walidacji.
Dlatego w projektach OEM oraz Tier 1 i Tier 2 analiza źródła hałasu i mechanizmu jego przenoszenia powinna zawsze poprzedzać wybór konkretnego materiału, niezależnie od tego, czy jest to rozwiązanie typu Thinsulate, czy jego alternatywa.
2. Zakres częstotliwości pracy materiału
W aplikacjach realizowanych dla OEM oraz Tier 1 i Tier 2 materiały wygłuszeniowe muszą być dobierane pod konkretne pasma częstotliwości występujące w danej aplikacji, a nie na podstawie uśrednionych deklaracji akustycznych.
Materiały typu Thinsulate
Materiały typu Thinsulate, rozwijane m.in. przez 3M, należą do grupy lekkich absorberów włóknistych, które charakteryzują się wysoką skutecznością w średnich i wyższych zakresach częstotliwości.
W praktyce:
najlepsza efektywność przypada na zakres ok. 500–2000 Hz,
przy wyższych wariantach gramaturowych (np. SM400 / SM600) materiał zachowuje dobrą absorpcję również w dolnej części średnich częstotliwości,
skuteczność przy niskich częstotliwościach (<300 Hz) jest ograniczona, co jest typowe dla lekkich absorberów bez warstwy masowej.
Dzięki temu Thinsulate bardzo dobrze sprawdza się w redukcji:
hałasu drogowego przenikającego do wnętrza,
szumów powietrza,
rezonansów elementów wnętrza w paśmie odczuwalnym dla użytkownika.
Włókniny PET (zamienniki włókniste)
Włókniny poliestrowe (PET), często stosowane jako alternatywa dla Thinsulate, również pracują głównie w średnich i wyższych częstotliwościach, jednak:
ich skuteczność silnie zależy od grubości, docisku i formowania 3D,
w dolnych zakresach częstotliwości zwykle wymagają większej grubości, aby osiągnąć porównywalny efekt,
dobrze sprawdzają się w aplikacjach o większej dostępnej przestrzeni (np. systemy podłóg, wykładziny).
W praktyce PET jest często wybierany tam, gdzie:
liczy się integracja z komponentem,
dostępna jest większa przestrzeń montażowa,
wymagania NVH nie są ekstremalne w dolnych pasmach.
Pianki techniczne (PU, melaminowe)
Pianki techniczne stanowią inną grupę zamienników:
wykazują dobrą absorpcję w średnich i wysokich częstotliwościach,
w przypadku pianek melaminowych skuteczność w górnym paśmie jest bardzo wysoka,
efektywność w niskich częstotliwościach pozostaje ograniczona bez zwiększania grubości.
Ich zastosowanie jest silnie uzależnione od:
warunków środowiskowych,
wymagań palności i emisji,
sposobu integracji z komponentem.
Warstwy masowe i tłumiące (MLV, CLD)
Materiały masowe oraz tłumiące drgania nie są bezpośrednimi zamiennikami Thinsulate, ale często uzupełniają pakiet NVH:
MLV (Mass Loaded Vinyl) działa głównie w niskich częstotliwościach, blokując przenikanie dźwięku kosztem znacznego wzrostu masy,
W praktyce OEM materiały te stosuje się selektywnie, tylko tam, gdzie redukcja niskich częstotliwości jest krytyczna.
3. Masa komponentu i wpływ na bilans pojazdu
Redukcja masy jest jednym z kluczowych wymagań w projektach OEM, szczególnie w e-mobility. Lekkie materiały włókniste umożliwiają spełnienie wymagań NVH przy jednoczesnym zachowaniu założeń masowych komponentu.
W nowoczesnych projektach automotive masa komponentów izolacyjno-akustycznych ma bezpośredni wpływ na bilans masowy pojazdu, zużycie energii oraz spełnienie założeń projektowych, szczególnie w pojazdach elektrycznych i hybrydowych. Materiały typu 3M Thinsulate są projektowane jako rozwiązania o wysokiej skuteczności NVH przy relatywnie niskiej masie powierzchniowej, co stanowi jedną z ich kluczowych przewag w tym obszarze.
Typowe warianty Thinsulate stosowane w automotive mieszczą się w zakresie ok. 200–600 g/m², w zależności od wymaganej skuteczności akustycznej i grubości. Dla porównania:
włókniny PET stosowane w systemach podłóg i wykładzin często osiągają masy 600–1200 g/m², szczególnie w konfiguracjach formowanych 3D,
pianki techniczne (PU, melaminowe) oferują dobrą absorpcję, ale w wielu aplikacjach wymagają większej grubości, co przekłada się na wzrost masy komponentu,
warstwy masowe (MLV) stosowane jako bariery akustyczne mają masy rzędu 2–5 kg/m², co istotnie wpływa na całkowity bilans pojazdu i ogranicza ich zastosowanie w nowoczesnych platformach.
Dzięki korzystnemu stosunkowi NVH / masa, Thinsulate umożliwia osiągnięcie wymaganych parametrów akustycznych i termicznych bez konieczności stosowania ciężkich warstw masowych. W praktyce pozwala to:
ograniczyć masę pojedynczego komponentu,
zachować założenia projektowe całego pojazdu,
zredukować potrzebę kompensowania masy w innych obszarach konstrukcji.
Z perspektywy OEM i dostawców Tier 1 oznacza to większą elastyczność projektową oraz możliwość optymalizacji pakietu NVH bez negatywnego wpływu na bilans masowy pojazdu. W wielu aplikacjach właśnie niska masa materiałów typu Thinsulate decyduje o ich wyborze względem alternatywnych rozwiązań o podobnej skuteczności akustycznej.
4. Grubość nominalna i zachowanie pod obciążeniem
W projektach Tier 1 i Tier 2 konieczne jest uwzględnienie rzeczywistej grubości materiału po montażu, jego kompresji oraz długoterminowej stabilności wymiarowej w cyklu życia pojazdu.
W projektach automotive grubość nominalna materiału izolacyjno-akustycznego nie jest parametrem wystarczającym do jego prawidłowego doboru. Równie istotne – a często ważniejsze – jest zachowanie materiału po montażu, czyli jego kompresja, odzysk grubości oraz stabilność wymiarowa w czasie.
Materiały typu 3M Thinsulate są dostępne w kilku wariantach różniących się gramaturą, grubością oraz sztywnością struktury, co bezpośrednio wpływa na ich zachowanie pod obciążeniem:
Warianty o niskiej gramaturze (np. SM200 / SM200L) Charakteryzują się mniejszą grubością nominalną i wysoką podatnością na kompresję. Stosowane są tam, gdzie przestrzeń montażowa jest bardzo ograniczona, a materiał nie jest silnie dociskany przez elementy konstrukcyjne. Sprawdzają się głównie jako warstwa uzupełniająca NVH lub izolacja termiczna w strefach o niskim nacisku.
Warianty o średniej gramaturze (np. SM400 / SM400L) Najczęściej wybierane w projektach OEM jako kompromis pomiędzy skutecznością akustyczną, grubością po montażu i stabilnością pod obciążeniem. Materiał zachowuje dobrą absorpcję dźwięku nawet po częściowej kompresji, co czyni go uniwersalnym rozwiązaniem do drzwi, elementów wnętrza i paneli.
Warianty o wysokiej gramaturze (np. SM600 / SM600L) Przeznaczone do aplikacji o wysokich wymaganiach NVH, gdzie materiał jest poddawany większemu dociskowi lub musi zachować efektywność przy ograniczonej przestrzeni. Wyższa masa i struktura włóknista powodują mniejszą utratę skuteczności akustycznej po montażu, kosztem większej grubości nominalnej.
Z perspektywy projektowej kluczowe jest uwzględnienie rzeczywistej grubości po zabudowie, a nie tylko wartości katalogowej. Materiał, który w stanie swobodnym spełnia wymagania, może po montażu stracić część swojej efektywności, jeśli nie został dobrany pod odpowiednie warunki obciążenia.
5. Odporność środowiskowa w cyklu życia komponentu
W projektach automotive materiały izolacyjno-akustyczne muszą zachowywać swoje właściwości nie tylko w warunkach laboratoryjnych, ale przede wszystkim w rzeczywistym środowisku pracy pojazdu. Materiały typu Thinsulate są projektowane z myślą o stabilnej pracy w szerokim zakresie warunków środowiskowych, co czyni je bezpiecznym wyborem w aplikacjach OEM.
Kluczową cechą jest odporność na wilgoć – struktura włóknista nie chłonie wody i nie traci swoich właściwości akustycznych ani termicznych w warunkach podwyższonej wilgotności czy okresowej kondensacji. Ma to szczególne znaczenie w aplikacjach takich jak drzwi, nadkola, bagażnik czy podłoga pojazdu.
Istotna jest również stabilność termiczna materiału. Thinsulate zachowuje swoje parametry izolacyjne i mechaniczne w szerokim zakresie temperatur, co pozwala na jego stosowanie zarówno w strefach wnętrza, jak i w obszarach narażonych na podwyższone temperatury. Dzięki temu materiał nie ulega deformacji, kruszeniu ani utracie grubości w trakcie długotrwałej eksploatacji.
6. Możliwość przetwarzania i integracji w procesie produkcyjnym
W projektach OEM oraz Tier 1 i Tier 2 kluczowa jest kompatybilność materiału z procesami seryjnymi, takimi jak cięcie konturowe, laminowanie oraz formowanie.
7. Zgrzewanie krawędzi jako wymaganie procesowe
W wielu projektach OEM i Tier 1 zgrzewanie krawędzi materiałów włóknistych jest wymaganiem procesowym, zapewniającym stabilność geometryczną komponentu, eliminację strzępienia oraz powtarzalność jakości w produkcji seryjnej.
8. Prototypowanie i walidacja przed SOP
Projekty realizowane dla OEM oraz Tier 1 i Tier 2 wymagają możliwości wykonania próbek i komponentów prototypowych w celu przeprowadzenia walidacji NVH, testów montażowych oraz przygotowania dokumentacji przed SOP.
9. Alternatywy materiałowe i optymalizacja kosztowa
Materiały typu Thinsulate są często punktem odniesienia w projektach izolacyjno-akustycznych, jednak w praktyce nie zawsze są jedynym ani koniecznym rozwiązaniem. W zależności od aplikacji, wymagań NVH, warunków termicznych oraz założeń kosztowych możliwe jest zastosowanie alternatywnych technologii, które spełniają wymagania OEM i zapewniają porównywalny efekt użytkowy.
Do najczęściej stosowanych alternatyw należą włókniny poliestrowe (PET), w tym materiały formowalne 3D, wykorzystywane szeroko w systemach podłóg, wykładzin i elementach wnętrza. Oferują one dobrą absorpcję dźwięku, stabilność wymiarową oraz korzystny profil masowy i środowiskowy, szczególnie w projektach o dużych wolumenach.
W wybranych aplikacjach stosuje się również pianki techniczne (np. melaminowe lub poliuretanowe), które zapewniają wysoką skuteczność akustyczną w określonych zakresach częstotliwości oraz dobrą izolacyjność termiczną. Ich zastosowanie jest jednak silnie uzależnione od warunków środowiskowych, wymagań palności i sposobu integracji z komponentem.
Uzupełnieniem pakietów NVH mogą być także warstwy masowe lub tłumiące drgania (np. CLD, MLV), które nie zastępują materiałów włóknistych, ale pełnią inną funkcję w systemie izolacji – redukują drgania lub blokują przenikanie dźwięku w określonych strefach.
10. Zgodność z normami OEM oraz wymaganiami palności
W projektach realizowanych dla OEM oraz dostawców Tier 1 i Tier 2 zgodność materiałów wygłuszeniowych z normami jest warunkiem koniecznym, niezależnie od ich skuteczności akustycznej czy termicznej. Materiały typu Thinsulate oraz ich zamienniki muszą spełniać zarówno normy branżowe, jak i wewnętrzne specyfikacje producentów pojazdów, obejmujące m.in. palność, emisje, trwałość oraz powtarzalność parametrów w produkcji seryjnej.
Kluczowe znaczenie mają normy palności, takie jak FMVSS 302 / ISO 3795, które obowiązują dla komponentów wnętrza pojazdu, a także wymagania dotyczące zapachu i emisji lotnych związków organicznych (np. VDA 270, VDA 278, ISO 12219). Równie istotna jest stabilność właściwości materiału w całym cyklu życia komponentu, weryfikowana poprzez testy środowiskowe i starzeniowe zgodne z wymaganiami OEM.
Podsumowanie
W projektach OEM oraz Tier 1 i Tier 2 dobór materiałów wygłuszeniowych jest elementem krytycznym procesu APQP. Właściwe decyzje materiałowe na etapie R&D pozwalają ograniczyć ryzyko jakościowe, skrócić czas wdrożenia i zapewnić stabilność NVH w całym cyklu życia pojazdu.
10 sposobów, jak obniżamy koszty materiałów samoprzylepnych w B2B
Styczeń to w wielu firmach moment, w którym budżety zaczynają się nieprzyjemnie napinać. Wracają targety, plany zakupowe i bardzo często — informacje o podwyżkach od dostawców.
Niezależnie od tego, czy zużycie materiałów rośnie, czy pozostaje na tym samym poziomie, koszty kategorii materiałów samoprzylepnych potrafią nagle wymknąć się spod kontroli.
W CVGS podchodzimy do tego inaczej. Z jednej strony aktywnie minimalizujemy koszt po stronie klienta poprzez analizę specyfikacji, eliminację overengineeringu, optymalizację konwertingu, logistyki i aplikacji. Z drugiej — nasza skala działania oraz zoptymalizowana produkcja sprawiają, że bardzo często jesteśmy realnie tańsi od konkurencji, a co równie ważne: bardziej przewidywalni cenowo w dłuższym horyzoncie. Dla klientów oznacza to mniej niespodzianek, stabilniejsze planowanie i większą kontrolę nad budżetem.
Jeśli Twój budżet przestaje się spinać, bo właśnie dostałeś podwyżkę, masz przekroczone założenia kosztowe albo widzisz, że ta kategoria „ucieka” szybciej niż plan — ten artykuł jest dla Ciebie.
Pokażemy, gdzie najczęściej leżą realne oszczędności i jak je wdrożyć w praktyce. A jeśli chcesz przejść przez temat konkretnie, na swoich danych — umów bezpłatną konsultację i sprawdźmy to razem. (kliknij i umów konsultację)
1) Redukcja overengineeringu (materiał „za dobry” jak na potrzebę)
Jednym z najczęstszych powodów wysokich kosztów jest overengineering, czyli wybór materiałów o parametrach znacznie wyższych niż wymagane. W praktyce płaci się za właściwości, które nie pracują w aplikacji: zbyt mocny klej, zbyt wysoka odporność chemiczna, temperatura, UV itp. Rozwiązanie to dopasowanie specyfikacji do realnych warunków – bez utraty funkcjonalności.
Ważne: Redukcja overengineeringu bardzo często daje 10–30% oszczędności na samym materiale, bez wpływu na jakość i bezpieczeństwo procesu.
2) Audyt zakupowy: faktury, wolumeny, dostawcy, warunki handlowe
Pierwsza szybka dźwignia to uporządkowanie zakupów: co kupujemy, od kogo, w jakich ilościach i na jakich warunkach. Często oszczędności wynikają z eliminacji nieoptymalnych wolumenów, ograniczenia liczby dostawców oraz poprawy warunków handlowych.
Ważne: Sam audyt zakupowy potrafi ujawnić 5–15% „ukrytych” kosztów, które nie wynikają z ceny jednostkowej materiału.
3) Ocena specyfikacji technicznej vs. realne zastosowanie
Kolejny krok to „spięcie” zakupów z techniką: siła adhezji, odporność na temperaturę, wilgoć, UV – i pytanie: czy te parametry są realnie potrzebne w procesie klienta? To punkt, w którym overengineering najczęściej wychodzi na jaw.
4) Weryfikacja użycia w praktyce (aplikacja i przechowywanie)
Nawet najlepszy materiał będzie „drogi”, jeśli jest źle aplikowany lub źle przechowywany. Analizujemy błędy aplikacji, warunki magazynowania, powtarzalność procesu oraz miejsca, gdzie da się zmniejszyć zużycie lub uprościć pracę – często bez zmiany materiału, a czasem z zastosowaniem tańszego zamiennika.
Ważne: Usprawnienie aplikacji i ograniczenie strat potrafi obniżyć TCO kategorii o kolejne 5–10%.
5) Porównanie rynkowe i alternatywy materiałowe
Rynek jest szeroki, a różnice w cenach między producentami potrafią być znaczące przy zachowaniu porównywalnej jakości. Dzięki analizie dostępnych rozwiązań identyfikujemy tańsze lub bardziej efektywne alternatywy (czasem wystarczy zmiana dostawcy albo technologii materiału).
6) Standaryzacja i unifikacja (mniej wariantów = niższe koszty)
W wielu firmach działa „inflacja wariantów”: podobne taśmy/folie/pianki różnią się detalem. To podnosi koszt zakupów, magazynu i logistyki. Konsolidacja asortymentu i zamówień upraszcza procesy i wzmacnia pozycję negocjacyjną – co przekłada się na lepsze ceny.
Ważne: Standaryzacja potrafi obniżyć koszt całej kategorii nawet o 10–25%, dzięki większym wolumenom, prostszej logistyce i lepszej pozycji negocjacyjnej.
7) Optymalizacja logistyki i zarządzania zapasami
Oszczędności to nie tylko cena rolki/arkusza, ale też koszty „wokół”: przechowywanie, obsługa, ryzyko przeterminowania (np. klejów) czy uszkodzeń. Optymalizujemy harmonogramy i sposób zamawiania tak, by ograniczać zamrożony kapitał i straty magazynowe.
8) Negocjacje z dostawcami oparte na danych i skali
Dzięki znajomości rynku i relacjom z producentami możliwe są lepsze warunki: rabaty, elastyczniejsze terminy dostaw, korzystniejsze umowy ramowe czy warunki płatności – co bezpośrednio poprawia rentowność.
9) Dobór bardziej oszczędnej technologii konwertingu
Wysokie koszty materiałów samoprzylepnych bardzo często wynikają nie z ceny surowca, ale z nieoptymalnie zaprojektowanego procesu konwertingu. Zbyt skomplikowane wykrawanie, nadmierne straty materiałowe czy nieefektywny sposób aplikacji potrafią znacząco podnieść koszt jednostkowy — nawet przy dobrym materiale.
Dlatego analizujemy cały proces w sposób kompleksowy — od etapu doboru materiału, przez odpowiednią technologię wykonania, aż po pakowanie i dostarczenie elementów na produkcję klienta. Celem jest ograniczenie odpadów, skrócenie czasu operacji i uproszczenie pracy po stronie użytkownika końcowego.
Przykłady optymalizacji:
Dobór właściwego formatu (rolka / arkusz / luz) — tak, aby materiał trafiał na produkcję w formie najlepiej dopasowanej do sposobu aplikacji, bez zbędnych operacji przygotowawczych.
Dopasowanie technologii cięcia i wykrawania (np. rotacyjne zamiast płaskiego) — prostszy proces, mniejsze straty i większa powtarzalność przy dużych wolumenach.
Technologia Gap Tech — precyzyjne rozmieszczenie elementów z minimalnymi odstępami, co pozwala istotnie ograniczyć odpady materiałowe i obniżyć koszt jednostkowy.
Rozwiązania typu „kiss-cut” — łatwiejsza i szybsza aplikacja, szczególnie przy pracy manualnej lub półautomatycznej.
Optymalizacja pakowania i sposobu dostarczenia — mniejsza objętość, łatwiejsza obsługa na produkcji i krótszy czas przygotowania do aplikacji.
10) Obniżenie kosztów aplikacji u klienta (pulltaby / fingerlifty, automatyzacja)
W B2B często największe oszczędności są „po stronie procesu”, nie materiału. Zastosowanie rozwiązań ułatwiających aplikację (pulltaby / fingerlifty) skraca czas aplikacji, redukuje błędy i zwiększa wydajność linii – co pozytywnie przekłada się na czas cyklu pracy.
Dodatkowo projektowanie rozwiązań pod automaty aplikujące pozwala ograniczać robociznę i poprawiać powtarzalność.
Załóżmy:
oszczędność czasu na jednej aplikacji: 4–15 sekund,
roczny wolumen: 100 000 sztuk,
minimalna krajowa stawka godzinowa w Polsce w 2026 r.: 31,40 zł brutto na godzinę .
Przeliczenie oszczędności czasu na godziny:
4 s × 100 000 = 400 000 s ≈ 111 godzin
15 s × 100 000 = 1 500 000 s ≈ 417 godzin
Przeliczenie na koszty pracy:
111 h × 31,40 zł ≈ 3 485 zł
417 h × 31,40 zł ≈ 13 104 zł
Oznacza to, że samo zastosowanie pulltabów może dawać oszczędność od ok. 3,5 tys. zł do ponad 13 tys. zł rocznie tylko w jednym punkcie aplikacji — bez zmiany materiału bazowego i bez ingerowania w proces produkcyjny.
BONUS
11) Bezpłatna konsultacja z doradcą techniczno-handlowym (spięcie budżetu i usprawnienie pracy)
Jeśli masz sygnał o podwyżkach albo widzisz, że koszty materiałów samoprzylepnych zaczynają rozjeżdżać budżet, najszybciej zweryfikujesz sytuację podczas krótkiej konsultacji. W trakcie rozmowy doradca techniczno-handlowy pomoże wskazać najprostsze dźwignie oszczędności: od dopasowania specyfikacji (redukcja overengineeringu), przez standaryzację i alternatywy materiałowe, aż po usprawnienie aplikacji i logistyki.
Oszczędności w materiałach samoprzylepnych rzadko wynikają z jednego ruchu. Największy efekt daje podejście systemowe: dopasowanie specyfikacji do realnych wymagań, redukcja liczby wariantów, optymalizacja konwertingu i logistyki oraz usprawnienie aplikacji. Efekt to niższy koszt całkowity (TCO), mniej odpadów, stabilniejsze dostawy i bardziej przewidywalna produkcja.